搪胶低温注塑的材料特性与工艺基础
搪胶工艺通常涉及将PVC糊状树脂与增塑剂、稳定剂等助剂混合后,在模具中通过旋转或烘烤形成中空结构,而低温注塑成型则侧重于在较低温度区间内完成液态塑料或特殊配方的固化与定型。这种工艺组合的核心在于对温度曲线的精准控制,传统高温注塑容易导致搪胶层受热变形或内部应力过大,因此低温环境下的流变学表现成为关键变量。材料在低温下需保持适宜的粘度,以便充分填充模具细节,同时确保与搪胶基材的附着力,避免后期出现脱层或气泡现象。
实际生产中,搪胶件的表面质感与内部结构的稳定性高度依赖于树脂体系的配方设计。工程师通常会选用高流动性、低收缩率的改性PVC或TPU材料,以应对低温注塑过程中可能出现的填充不均问题。温度设定通常控制在80℃至120℃之间,这一区间能平衡材料的流动性与固化速率,使得产品在冷却过程中能够保持最佳的尺寸精度。通过调整增塑剂的添加比例,可以进一步微调材料的柔韧度,使其在后续组装中更好地适应磁吸结构带来的机械应力。
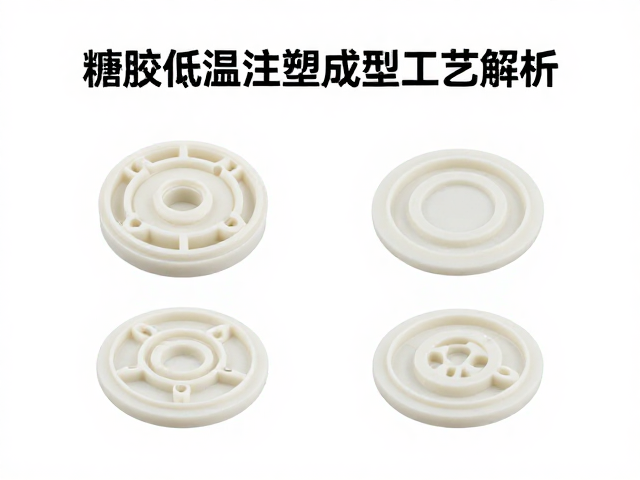
磁吸结构的嵌入技术与力学优化
磁吸结构在玩具或模型产品中的应用,主要依赖于在注塑过程中实现金属磁体与塑料基材的无缝嵌合。这一过程要求模具设计包含精密的磁体定位槽位,并在注塑时通过机械压合或热熔胶辅助固定,确保磁体在低温注塑液的包裹下保持绝对静止。磁体的极性排列需经过严格计算,以匹配产品的使用场景,通常采用N52或N48等级的钕铁硼磁体,其表面需经过镍铜镍镀层处理,以防止在注塑高温或后续环境中发生氧化腐蚀,进而影响磁力表现。
力学优化是确保磁吸结构耐用性的另一大重点。由于搪胶材料具有一定的弹性形变能力,磁吸点的设计需考虑配合面的间隙与磁力衰减。过大的间隙会导致吸附力不足,而过小的间隙则可能在闭合时因塑料形变产生巨大的反弹力,导致磁体移位或结构损坏。通过有限元分析模拟闭合过程中的应力分布,可以优化磁体嵌入的深度与角度,使得磁力线能够最大化穿透塑料层,实现稳固且无损的吸附效果。
涂装层次丰富性的表面处理工艺
涂装层次丰富性的实现,离不开多层喷涂与特殊表面处理技术的结合。第一层通常为底漆,用于增强涂层与搪胶或塑料基材的附着力,底漆的透明度与平整度直接影响后续色彩的表现。第二层为色漆,通过精密喷枪控制漆雾的粒径与覆盖率,确保色彩均匀无流挂。对于需要高光或哑光效果的部位,需分别选用不同折射率的面漆,并通过紫外线固化或热固化技术完成交联反应,提升涂层的耐候性与耐磨性。
细节装饰则依赖于移印、丝印或激光雕刻等二度加工技术。在主体涂装完成后,通过高精度移印将金属漆、荧光漆或纹理图案应用于局部区域,形成视觉上的层次感。例如,在人物模型的面部或机械部件上,使用半透明罩光漆模拟皮肤质感或金属磨损痕迹,再辅以细线条的描边,能够显著提升产品的艺术表现力。每一层涂料的厚度需控制在微米级别,过厚会导致细节模糊,过薄则无法达到预期的视觉效果,因此喷涂过程中的温湿度控制与固化时间管理至关重要。
工艺整合中的质量控制与缺陷规避
在搪胶低温注塑与磁吸涂装整合过程中,最常见的缺陷包括气泡、色差、磁体偏移及涂层脱落。气泡的产生多源于注塑过程中空气未完全排出或材料中含有挥发性成分,通过真空脱泡预处理及优化注塑压力曲线可有效抑制此类缺陷。色差问题则受环境温度、涂料批次差异及喷涂距离影响,建立标准化的实验室打样流程,使用色差仪量化数据,能够确保大批量生产中的色彩一致性。
磁体偏移与涂层脱落往往与界面结合力不足有关。在磁吸结构安装前,需对磁体表面进行等离子处理或专用底涂剂预处理,以提高与注塑材料的化学键合能力。涂层脱落则需检查底漆与面漆的兼容性,以及固化过程中的温度梯度,避免因局部过热导致涂层起泡或开裂。通过引入自动化视觉检测系统,对每个工序后的半成品进行缺陷筛查,能够及时发现并修正工艺参数,确保最终产品符合严格的质量标准。