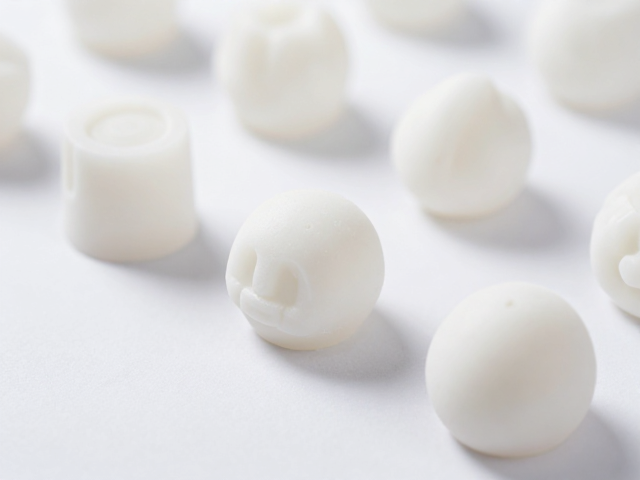
白模确认阶段的核心指标与缺陷排查
在搪胶与低温注塑结合的生产链路中,白模(未着色或未组装的半成品)的质量直接决定了最终成品的良率。确认白模时需重点观察表面流痕、缺料以及气泡分布,这些缺陷通常源于熔体温度过低或注射压力不足。对于搪胶工艺而言,模具腔体的清洁度是关键变量,任何微小的油污或脱模剂残留都会导致搪胶层与注塑层结合力下降,进而引发分层或翘曲。
尺寸精度是白模确认的另一项硬性指标。使用三坐标测量仪或高精度卡尺对关键配合位进行抽检,需确保公差控制在±0.1mm至±0.2mm范围内,具体数值依据产品材质特性及模具精度等级而定。若发现收缩不均导致的尺寸超差,需回溯检查注塑冷却时间及模具温度分布,通过调整保压曲线来修正体积收缩率,避免后续组装时出现干涉或间隙过大的问题。
硅胶翻模的材料选择与操作细节
硅胶翻模是制作复杂结构原型或小批量复制的关键环节,硅橡胶的选择需严格匹配原型材料的特性。通常选用加成型硅橡胶,其撕裂强度可达6-10 kN/m,能有效抵抗脱模过程中的拉扯损伤。操作前需确保原型表面无油污、水分或离型剂残留,必要时使用专用清洁剂进行超声清洗并彻底干燥,以防止硅橡胶固化后出现表面发粘或固化不完全的现象。
脱模剂的喷涂需遵循薄而均匀的原则,过度喷涂会导致硅胶层与原型之间形成隔离膜,影响翻模精度。混合硅胶时,基础胶与催化剂的比例需精确至100:1或100:2,使用行星式搅拌机搅拌至少3-5分钟以排除混入的空气气泡。灌注过程中建议采用真空脱泡处理,或在灌注后轻轻敲击模具边缘,利用重力与震动排出深层气泡,确保翻模内部无空洞,提升模型的结构完整性。
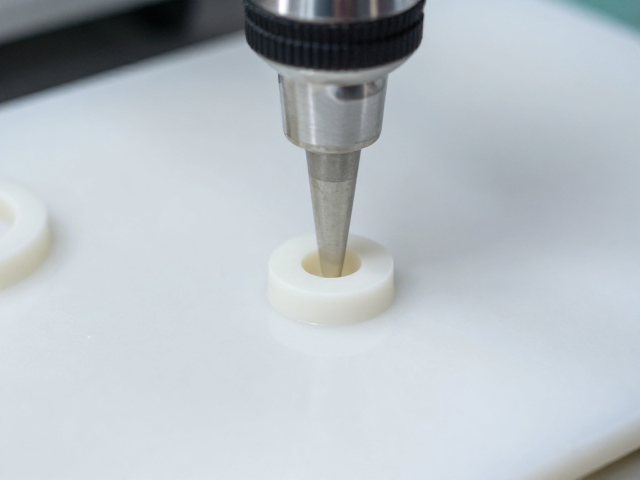
低温注塑成型的工艺参数调控
低温注塑工艺的核心在于降低成型温度以保护内部电子元件或精密结构,同时确保材料具有良好的流动性。常用的低温注塑材料如TPU或改性POM,其加工温度通常控制在180℃-220℃之间,远低于传统工程塑料的250℃以上。注射速度需设置得较为平缓,避免高速注射导致空气被困在型腔内形成气穴,或对搪胶层产生冲击应力导致破损。
保压阶段的参数设置对减少缩痕至关重要。保压压力通常设置为注射压力的50%-70%,保压时间需根据制品壁厚计算,一般每0.1mm壁厚对应1-2秒的保压时间。模具温度控制在40℃-60℃,过高的模温会延长冷却时间,降低生产效率,而过低的模温则可能导致熔体前沿温度过低,引起熔接痕明显或表面光泽度不均。通过模温机精确控制模具各区域温差,可显著提升产品的一致性。
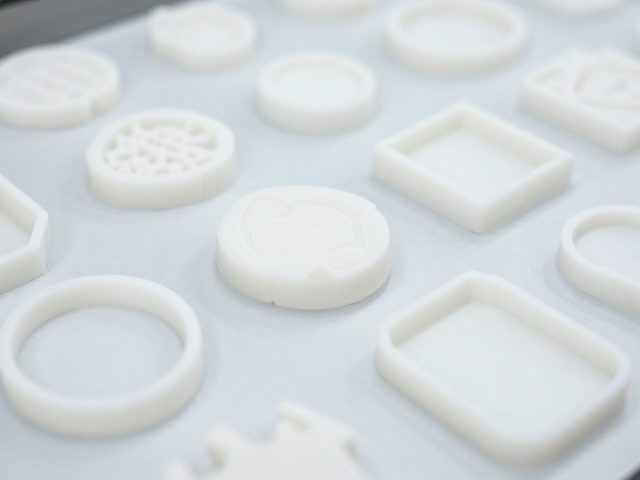
结合力测试与成品检验标准
搪胶与注塑层的结合力是评估工艺稳定性的核心指标,通常采用剥离试验或剪切试验进行检测。合格的结合力表现为材料沿界面剥离时需要克服较大的摩擦力,且无明显的分层现象。若结合力不足,需检查搪胶前的表面处理工序,如等离子处理或底涂剂的使用,这些步骤能显著增加界面能,促进分子链间的相互扩散与缠结。
成品检验需涵盖外观、尺寸及功能三个维度。外观检查需在标准光源箱下进行,识别色差、污渍、缩水等缺陷;尺寸检查需覆盖所有关键配合位,确保符合图纸要求;功能检验则针对特定场景,如防水测试、跌落测试或电气性能测试。对于电子类搪胶注塑产品,还需进行高压漏电测试,确保绝缘性能符合安规要求,防止因注塑材料吸湿或内部空隙导致绝缘失效。