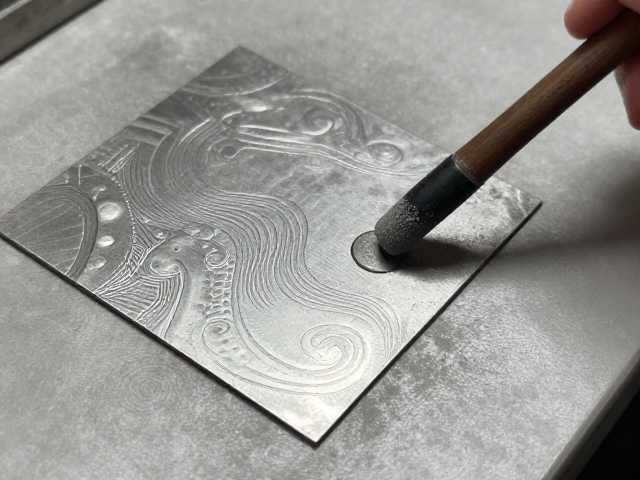
金属蚀刻片腐蚀成型的核心原理与表面处理基础
金属蚀刻片的制作始于对原始板材的精密处理,这一过程决定了最终成型的细节表现力。常见的基材多为黄铜、白铜或不锈钢,其表面在出厂时往往带有氧化层或工业油污,直接进行蚀刻会导致药水渗透不均,形成斑驳的瑕疵。因此,在接触化学药剂前,必须彻底清除表面的杂质。通常采用细砂纸或研磨膏对金属表面进行均匀打磨,去除划痕的同时增加表面粗糙度,这有助于后续底漆或防护层的附着。这一物理处理步骤是确保蚀刻液能均匀作用于金属晶格的前提,任何残留的油脂或氧化物都可能阻碍化学反应,导致线条边缘模糊或填充不均。
腐蚀成型的核心在于利用化学药水对金属特定区域进行选择性溶解。通过在金属表面覆盖抗蚀层(如感光胶或专用阻焊剂),仅暴露需要被腐蚀的区域,再浸入酸性或碱性溶液中。不同金属对特定化学试剂的反应速率不同,黄铜通常使用三氯化铁或硫酸铜混合液,而不锈钢则需要更强力的酸性环境。反应过程中,金属离子逐渐剥离,形成预设的凹槽或镂空结构。这一过程的稳定性高度依赖于溶液的温度、浓度以及搅拌频率,微小的波动都可能导致蚀刻深度的不一致,进而影响模型零件的立体感和结构强度。
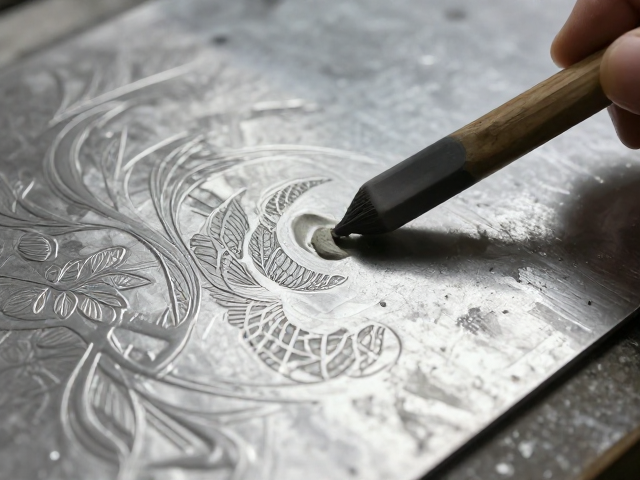
打磨棒在细节修整与边缘处理中的应用技巧
打磨棒是处理蚀刻片后处理的关键工具,其材质多为硬质橡胶、碳化硅或金刚石涂层,能够应对不同硬度的金属边缘。在蚀刻完成后,零件边缘往往残留微小的毛刺或因药水残留形成的腐蚀瘤,直接使用砂纸容易因受力不均导致薄片断裂。打磨棒的设计允许操作者用手指或夹具施加极小的线性压力,针对蚀刻线内部的凹陷处或边缘突起进行定点修整。对于高精度模型,建议使用目数较高的细纹打磨棒,以微米级的切削量去除毛刺,同时保持线条的锐利度。操作时需保持手部稳定,采用短距离、轻力度的推拉动作,避免过度施压导致金属疲劳或变形。
针对不同部位的细节,打磨棒的使用策略需有所区分。对于大面积平整区域,可选用较宽的打磨面进行整体抛光,提升金属光泽并减少视觉上的粗糙感;而对于复杂的机械结构或细微的散热片,则需换用尖端细小的打磨棒进行局部清理。特别需要注意的是,打磨过程中产生的金属粉末会嵌入金属表面,影响后续涂装效果,因此每完成一段打磨工序,都应使用压缩空气或软毛刷清理碎屑。对于需要装配的卡扣或插接部位,打磨棒可用于微调尺寸,但需严格控制去除量,通常建议预留0.05毫米至0.1毫米的余量,通过反复试装调整,确保零件间既无间隙又不过紧卡死,维持结构的灵活性与稳固性。
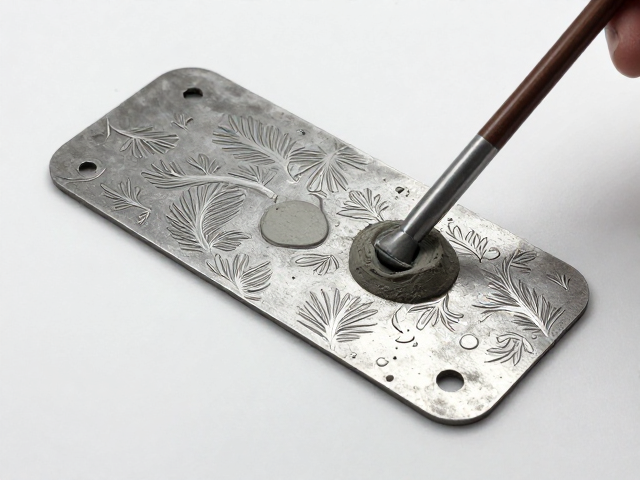
水补土打底的作用机制与喷涂控制
水补土,即水性原子灰或水性底漆,在金属蚀刻片处理中扮演着填充微瑕与统一基色的关键角色。金属表面即使经过精细打磨,在放大镜下仍可能存在细微的砂痕或蚀刻不均的凹坑,水补土中的微粒能填充这些微观缺陷,形成平滑的过渡面。此外,水补土具有良好的附着力和遮盖力,能为后续的面漆提供理想的抓附层,防止面漆剥落或发生化学反应导致金属变色。选择水补土时,需关注其颗粒细腻度,过粗的颗粒会掩盖细节,过细则可能遮盖蚀刻线条的深度感。通常建议选用颗粒度在10-20微米之间的产品,以在平滑表面与保留细节之间取得平衡。
喷涂水补土的效果高度依赖于喷涂手法与环境控制。由于水补土含水量高,直接喷涂过厚极易导致金属片变形或产生流挂。正确的做法是采用“薄喷多层”的策略,每次喷涂间隔时间需等待溶剂挥发,直至表面呈现哑光状态后再进行下一层。喷涂距离保持在15-20厘米,喷枪移动速度要均匀一致,避免在局部停留过久造成堆积。对于大面积蚀刻片,建议先喷涂边缘和凸起处,轻扫平面区域,利用水补土的自然流平性消除喷痕。若发现水补土表面出现针孔或橘皮现象,通常是环境湿度过高或喷涂压力不足所致,需调整环境温湿度或适当提高喷枪气压,确保涂层致密均匀,为后续精细涂装奠定完美基础。