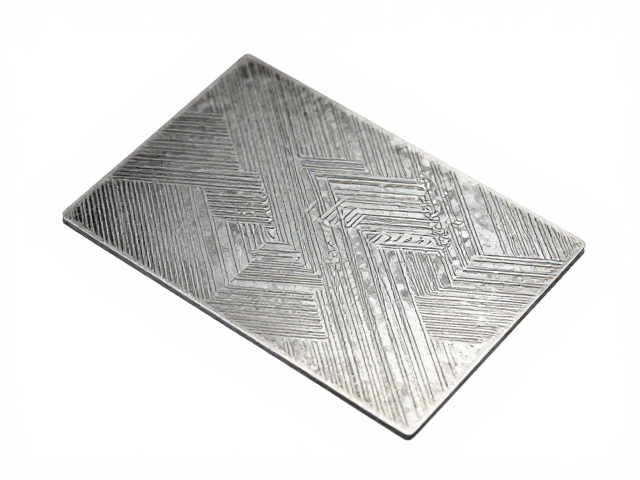
金属蚀刻片腐蚀成型的核心原理与材料选择
金属蚀刻成型本质上是通过化学试剂对金属基底进行选择性溶解,从而在微观或宏观层面构建特定几何结构的过程。这一工艺高度依赖于金属材料的化学成分与晶体结构,不同材质在蚀刻液中的反应动力学存在显著差异。常见的适用材料涵盖不锈钢、铜、黄铜、铝及特定合金,其中304不锈钢因耐腐蚀性与机械强度的平衡,常作为基础结构件的首选;而铜及黄铜则因蚀刻速率稳定、表面光泽度好,广泛应用于精密电子屏蔽罩或装饰性薄片。材料表面的洁净度直接决定最终成型的精度,油污、氧化皮或残留应力会导致蚀刻不均匀,产生挂渣或边缘发白等缺陷,因此前处理工序中的脱脂、酸洗及活化步骤必须严格标准化,以确保金属表面处于理想的反应活性状态。
蚀刻液的配方体系是控制成型质量的关键变量,工业界常采用三氯化铁、盐酸-双氧水或碱性蚀刻液等不同体系以应对不同金属。三氯化铁溶液常用于不锈钢及碳钢的蚀刻,其反应产物相对稳定,但需注意废液处理中的重金属排放问题;对于铜材,酸性蚀刻液能通过氧化还原反应快速去除多余金属,但需精确控制酸液浓度与温度以维持蚀刻速率的线性稳定。实际生产中,蚀刻速率通常保持在每小时0.01至0.05毫米之间,这一参数范围能兼顾生产效率与边缘垂直度的控制。若追求极细线条(线宽小于50微米)或复杂曲面结构,需引入光刻胶掩膜技术,通过紫外光曝光显影形成高精度的抗蚀图案,再浸入蚀刻槽中进行非各向同性或各向同性腐蚀,以实现微米级甚至亚微米级的成型精度。
强可塑性在蚀刻工艺中的体现与应力管理
金属蚀刻片在成型后往往面临残余应力释放导致的翘曲变形问题,这种物理特性使得材料在后续组装或精密贴合中表现出特殊的“强可塑性”特征。所谓强可塑性,并非指材料本身的延展性增加,而是指蚀刻后的薄片因厚度极薄(通常低于0.5mm)且内部晶格应力分布不均,在外力作用下能发生较大程度的弹性或塑性形变而不破裂。这种特性使得蚀刻片能够适应非平面安装环境,例如在弯曲的电路板表面或曲面光学元件上实现紧密贴合。然而,这种可塑性也带来了尺寸稳定性挑战,过大的内应力会导致产品在储存或使用过程中逐渐发生形变,影响长期精度。
为了优化可塑性表现并保证尺寸稳定性,后处理工序中的去应力退火至关重要。通过在惰性气体保护环境下对蚀刻片进行低温退火(例如不锈钢在600-700摄氏度下保温后缓慢冷却),可有效消除冷加工及化学腐蚀过程中产生的晶格畸变。退火后的材料屈服强度略有下降,但延伸率显著提升,使得薄片在受到机械冲击或热胀冷缩时更具韧性。此外,蚀刻过程中的参数微调也会影响最终形态,例如提高蚀刻温度通常会加快反应速率,但也可能加剧边缘的过切现象,导致薄片整体刚度下降,表现为更柔软但易变形的状态。因此,在实际应用中,需根据产品对刚度与柔顺性的具体需求,反向推导蚀刻液浓度、温度及时间的最佳组合,从而获得兼具结构强度与形态适应性的金属蚀刻组件。
胶水通风与贴合工艺中的流变学控制
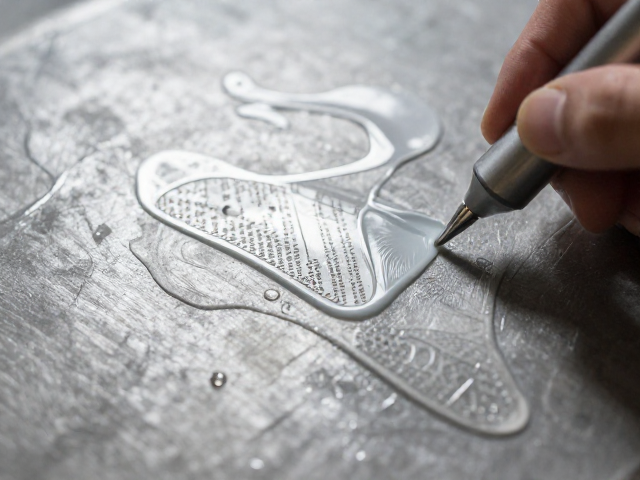
在金属蚀刻片的组装环节中,粘合剂的选择与施加方式直接决定了结构的可靠性与长期稳定性。由于蚀刻片通常具有微孔结构或复杂的镂空图案,胶水的流动性(粘度)与渗透性成为关键考量因素。低粘度、高渗透性的厌氧胶或改性丙烯酸酯胶常被用于填充微细缝隙,确保粘合剂能深入蚀刻纹理内部,形成机械互锁与化学键合的双重固定效果。然而,高渗透性也可能导致胶水溢出至非粘接区域,影响外观或干扰邻近部件的运动,因此需精确控制胶量,常采用点胶机或丝网印刷技术实现微米级胶层分布。
通风与固化环境对胶水性能的发挥起着决定性作用。许多高性能结构胶(如双组分环氧树脂)在固化过程中会释放挥发性副产物或需要氧气抑制表面固化,若封装环境完全密闭且缺乏通风,内部积聚的气体会形成气泡或空洞,大幅降低粘接强度。此外,温度与湿度会影响胶水的固化速率与最终交联密度。在相对湿度高于70%的环境中,部分吸湿性胶水可能发生水解或固化不完全,导致长期耐湿热老化性能下降。因此,贴合工艺通常要求在受控的温湿度环境下进行,并通过强制通风或加热辅助加速溶剂挥发或化学反应,确保胶水在最佳状态下形成致密、高强度的粘接界面,同时避免因挥发物残留导致的长期应力腐蚀开裂。
工艺缺陷识别与质量控制标准
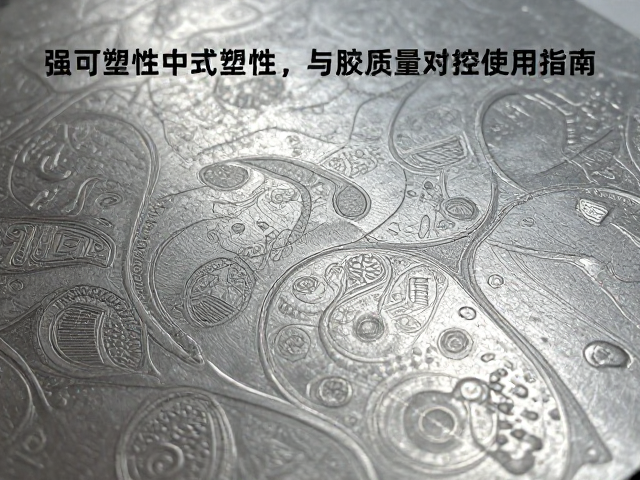
金属蚀刻成型过程中可能出现多种典型缺陷,如过切、欠切、侧蚀(Undercut)及表面挂渣,这些缺陷直接影响产品的尺寸精度与功能性。侧蚀是指蚀刻液沿水平方向对掩膜边缘下方的金属产生非预期溶解,导致蚀刻线条变窄或边缘不垂直,其程度通常用侧蚀系数(侧蚀深度/蚀刻深度)衡量,高精度工艺要求该系数控制在0.1-0.3之间。挂渣则多因蚀刻液中铁离子饱和或反应副产物未及时排出,附着在金属表面形成粗糙凸起,严重影响后续表面处理(如镀镍、喷漆)的质量。识别这些缺陷需借助光学显微镜或激光轮廓仪进行微观形貌分析,并结合能谱分析确认残留物成分,以便针对性优化蚀刻液循环过滤系统或调整掩膜贴合压力。
质量控制体系需建立严密的参数监控与抽样检测机制,确保批次间的一致性。关键控制点包括蚀刻液的比重、pH值、温度及搅拌速度,这些参数需通过在线传感器实时监测并设置自动反馈调节回路。对于高精度要求的蚀刻片,还需进行尺寸公差检测,通常使用影像测量仪或三坐标测量机对关键特征进行全检或高频抽样。检测标准需参考国际通用的机械制图公差标准(如ISO 2768)或行业特定的精密零件规范,明确允许的最大偏差范围。此外,表面粗糙度(Ra值)也是重要指标,一般要求Ra小于0.8微米,以确保蚀刻片在作为散热片、过滤器或装饰件时具备预期的物理性能。通过建立完整的数据追溯体系,记录每批次材料的牌号、蚀刻参数、检测结果及环境条件,可实现质量问题的快速定位与工艺迭代,保障产品符合高标准的制造要求。