陶瓷高温釉面印花工艺的核心原理与色彩还原机制
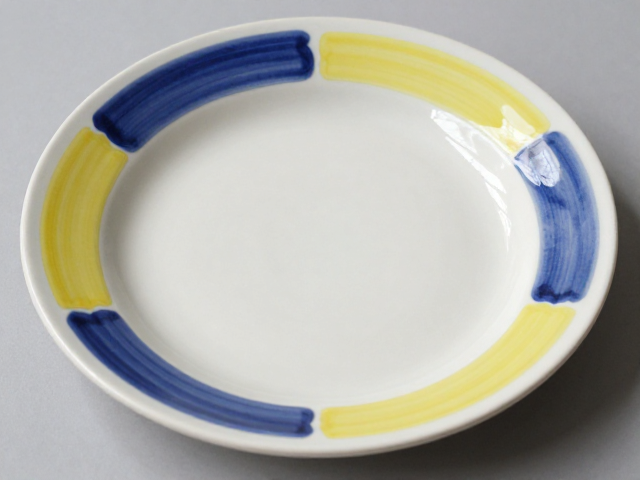
陶瓷高温釉面印花技术主要依赖于专用陶瓷墨水与高温烧结过程的物理化学结合。在数字化喷印环节,高精度喷头将含有无机颜料和粘合剂的墨水精确沉积于坯体表面,这一过程对墨水的粒径分布及稳定性有着严苛要求,以确保线条边缘清晰且无晕染。随后,制品进入隧道窑或辊道窑,在1100℃至1250℃的极端高温下,釉料熔融并与坯体发生固相反应,墨水中的呈色离子在高温下稳定存在,从而实现色彩的永久性固定。这种高温固相反应避免了低温烤花中常见的有机色料分解变色问题,使得最终成品的色彩饱和度与原始设计稿保持高度一致。
色彩无偏差的实现,建立在严密的色彩管理系统之上。生产过程中需对每批次陶瓷墨水进行分光光度计检测,计算色差值(Delta E),通常要求成品与标准色板的Delta E值控制在1.5以内,才能被视为无色差。通过调整喷印时的墨滴体积控制策略,以及优化釉层厚度与透光率,可以进一步消除因釉面光泽度差异导致的视觉色差。此外,高温环境下气氛控制(如氧化或还原气氛)会直接影响金属氧化物颜料的呈色,因此窑炉内的温度曲线均匀性至关重要,任何局部的温差波动都可能导致大面积的色彩不均,这需要先进的窑炉温控系统配合严密的工艺参数设定来保障。
避开握持区的图案布局策略与防磨损设计
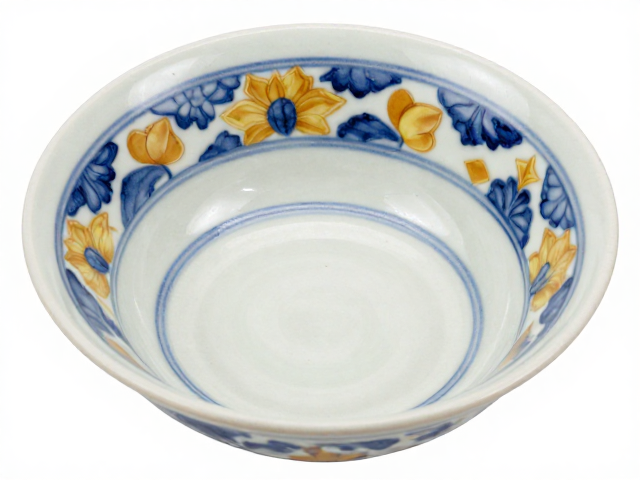
在实际应用场景中,陶瓷制品如餐具、茶具或卫浴洁具,其表面需频繁接触人手、餐具或清洁工具,这构成了主要的机械磨损源。传统的整面印花工艺难以应对高频次的摩擦,导致图案区域逐渐模糊或脱落。采用避开握持区的布局策略,意味着在产品设计阶段需精确计算人体工学接触面。以标准茶杯为例,手指自然握持的区域通常位于杯身中下部约3-5厘米范围内,印花图案应设计为仅覆盖杯身上部或底部非接触区域,或者采用局部遮盖技术,确保图案边缘距离潜在摩擦点至少保留2厘米以上的安全缓冲带。
防磨损设计不仅涉及图案位置的规避,还与印花工艺的选型密切相关。高温釉面印花形成的釉层硬度通常可达莫氏硬度5-6级,具备较好的耐磨性,但若图案完全覆盖受力点,长期摩擦仍会造成釉面微观损伤。通过计算机辅助设计(CAD)软件模拟握持姿态,可以生成高精度的“无图案区”掩膜。在实际喷印中,利用遮罩技术完全屏蔽握持区域的墨水沉积,使该区域保持纯釉面状态。纯釉面经过高温烧结后致密光滑,虽无色彩图案,但具有更优的抗污性和抗划痕能力,从而在视觉美观与实用耐用性之间取得平衡,延长产品使用寿命。
工艺参数控制与生产良率的稳定性保障
高温釉面印花的生产稳定性高度依赖于环境温湿度与墨水流变性的精准控制。生产车间需维持温度在20℃±2℃,相对湿度在50%-60%之间,以防止墨水粘度随环境变化而产生喷印断线或墨滴变形。墨水在储存和使用过程中需定期搅拌,确保颜料分散均匀,避免沉淀导致的色彩深浅不一。喷印头的电压、频率及相位参数需根据墨水特性进行微调,过高的电压可能导致墨滴飞行轨迹不稳定,形成毛刺,而电压过低则会导致墨滴附着不足,影响图案附着力。
为了验证工艺的一致性,生产线上需设置关键质量控制点。每批次产品在喷印后需进行干燥固化处理,确保墨水牢固附着于坯体,避免在后续施釉或搬运过程中脱落。在高温烧结后,需通过自动光学检测系统(AOI)对成品进行扫描,识别色彩偏差、缺墨或重影等缺陷。对于因避开握持区导致的图案完整性检查,需结合人工目检与机器视觉,确保图案边缘无因遮挡不当造成的残缺。通过持续监控窑炉温区数据与喷印参数,建立大数据反馈机制,一旦检测到色差或附着力异常,立即调整工艺参数,从而维持高产率与高品质的一致性。