工艺原理与热压成型核心参数
EVA泡沫热压裁切塑形工艺利用乙烯-醋酸乙烯酯共聚物在高温高压环境下发生形变并冷却定型的特性,通过模具对材料进行精准塑形。该工艺的核心在于控制温度、压力与时间三者的平衡,通常加热温度需维持在70℃至90℃之间,具体数值依据EVA材料的密度和醋酸乙烯酯含量进行调整。过高的温度会导致材料表面碳化或内部气泡破裂,而温度不足则无法使聚合物链充分松弛,影响成型精度。
压力施加需遵循均匀分布原则,避免局部应力集中导致产品边缘破裂或厚度不均。在实际生产中,液压机或气动压机的压力范围通常设定在2MPA至5MPA,保压时间根据产品厚度从30秒至3分钟不等。材料在模具中受热软化后,需严格遵循冷却定型规范,确保在脱模前内部应力完全释放,防止后续使用中因残余应力导致的产品变形或尺寸不稳定。
裁切精度控制与分件逻辑
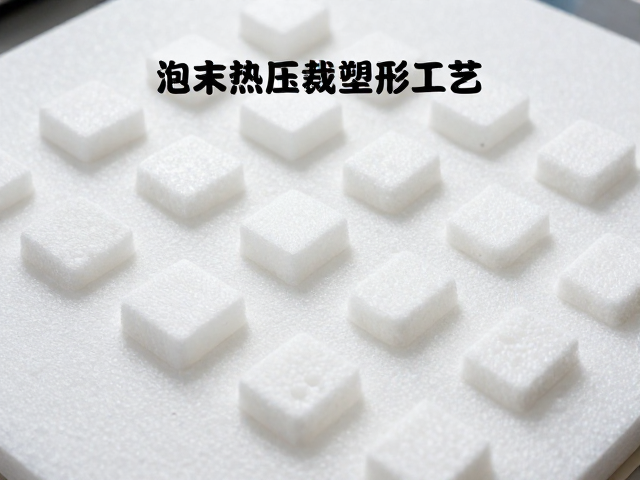
裁切是决定EVA组件配合精度的关键环节,需根据产品结构设计采用激光切割、数控冲切或精密模切等工艺。激光切割适用于复杂曲线和精细图案,热影响区较小,但需定期清洁镜片以保持光束质量;数控冲切适合批量生产标准件,模具寿命与冲压力度需精确计算。分件逻辑应基于装配顺序和受力分析,将整体结构拆解为独立单元,确保每个分件在组装后能形成稳定的几何结构,避免因分件不合理导致的装配干涉或结构松散。
分件过程中的公差管理至关重要,EVA材料具有一定的弹性回复特性,裁切后尺寸可能因内应力释放产生微小变化。建议在裁切后设置静置时效处理,让材料应力自然释放,再进行尺寸复核。对于高精度要求的拼接部位,需预留0.2mm至0.5mm的适配间隙,以应对材料厚度公差和组装时的累积误差。分件后的边缘需进行去毛刺处理,防止尖锐边缘在组装或使用中划伤用户或影响粘接效果。
粘接点布局与表面处理规范
粘接点的布局需遵循力学分布原则,优先选择受力均匀、接触面积大的区域作为主要粘接位。对于大面积平板结构,建议采用点阵式或网格状分布粘接点,间距通常控制在20mm至50mm,以平衡粘接强度与材料透气性。对于异形结构或曲面部件,需根据曲率半径调整粘接点密度,曲率较大处需增加粘接点数量以抵抗剪切力,确保结构整体稳定性。
粘接前的表面处理直接影响最终粘接强度,EVA表面通常需经过火焰处理、电晕处理或专用底涂剂喷涂,以增加表面能和粗糙度。火焰处理需控制火焰温度和时间,避免过度氧化导致材料脆化;底涂剂喷涂需均匀覆盖,确保无遗漏区域。粘接剂的选择需与EVA材料相容,常用溶剂型或水性聚氨酯胶需完全固化后才能发挥最佳性能,固化过程中需施加适当夹持力,防止粘接面滑移。
定期检查机制与质量控制节点
定期检查应覆盖从原材料入库到成品出库的全流程,重点监控热压模具的磨损情况、裁切刀具的锋利度以及粘接剂的性能稳定性。模具表面需定期使用放大镜检查是否有划痕或积碳,积碳会影响热传导均匀性,导致产品表面出现黑斑或变形。裁切刀具需设置固定的使用次数阈值,达到阈值后立即更换,避免因刀具钝化导致裁切边缘毛糙或尺寸偏差。
粘接质量检查可采用剥离强度测试或目视检查结合超声波检测。目视检查需确认粘接面无气泡、溢胶或未粘接区域;超声波检测可识别内部隐藏的空鼓缺陷。定期检查频率应根据生产负荷设定,连续生产超过4小时需进行一次关键参数复核,每日开工前需验证设备温控系统和压力传感器的精度。建立详细的检查记录表,记录每次检查的时间、参数、发现的问题及整改措施,确保生产过程的可追溯性。
常见问题排查与工艺优化
热压成型中常见的缺陷包括尺寸超差、表面起泡、粘接失效和边缘开裂。尺寸超差多因模具热膨胀或冷却不充分导致,需优化模具散热设计或延长冷却时间;表面起泡通常由材料含水率过高或排气不畅引起,需严格控制原料储存环境湿度,优化模具排气槽设计;粘接失效需排查表面处理效果、粘接剂选型及固化条件;边缘开裂则与裁切应力或材料脆化有关,需调整裁切参数或选用高韧性EVA材料。
工艺优化需基于数据分析,通过统计不同批次产品的尺寸合格率、粘接强度数据及缺陷类型,识别主要影响因素。引入SPC(统计过程控制)方法,监控关键质量特性(CTQ)的过程能力指数(Cp/Cpk),当Cp/Ck值低于1.33时,需立即启动工艺调整。定期对比不同模具温度、压力参数下的成型效果,建立工艺参数数据库,为新产品开发提供数据支持,逐步实现从经验驱动向数据驱动的工艺管理模式转变。