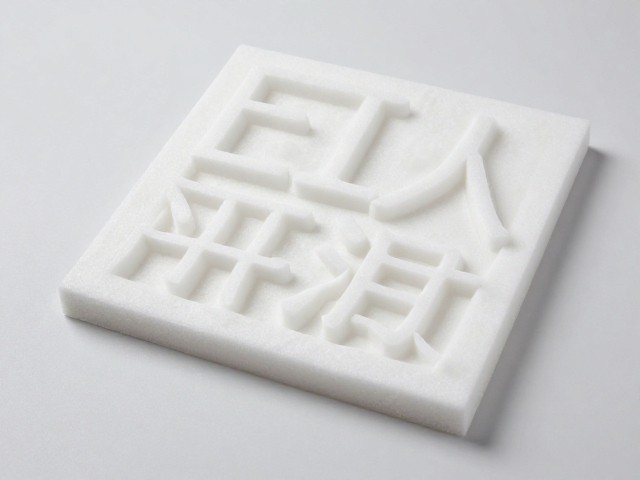
EVA泡沫热压裁切塑形工艺的核心原理
EVA(乙烯-醋酸乙烯共聚物)材料因其独特的闭孔结构和优异的热塑性,成为模型制作与工业包装领域的重要基材。在热压塑形环节,温度控制是决定成型质量的关键变量。通常,工业级EVA板材在100℃至130℃的温度区间内会软化并具备极高的可塑性,这一过程不同于普通塑料的熔融,更多表现为分子链段的滑移与重组。操作时需确保加热设备(如热风枪、热压机或恒温烘箱)能提供均匀的热场,避免局部过热导致材料表面碳化或内部气泡破裂。裁切阶段则需根据设计图纸,利用精密数控切割机或高精度手工刀模,对预热后的EVA进行初步定型,此时材料的剪切阻力降低,边缘切口更为平滑,为后续精细塑形奠定基础。
塑形过程中的力学施加同样需要精准计算。热压并非简单的压制,而是需要配合模具的曲面特征,通过气压或机械压力使软化的EVA紧密贴合模具表面。对于复杂曲面结构,建议采用分段加热与渐进式加压的方式,防止材料因应力集中产生褶皱或断裂。冷却定型阶段需保持压力直至材料温度降至玻璃化转变点以下,这一过程能确保EVA分子结构重新固定,从而保留模具赋予的几何形态。经过这一系列物理变化,EVA能够从二维片材转化为具有三维立体特征的复杂构件,其内部应力分布均匀,后续加工中不易发生形变或开裂。
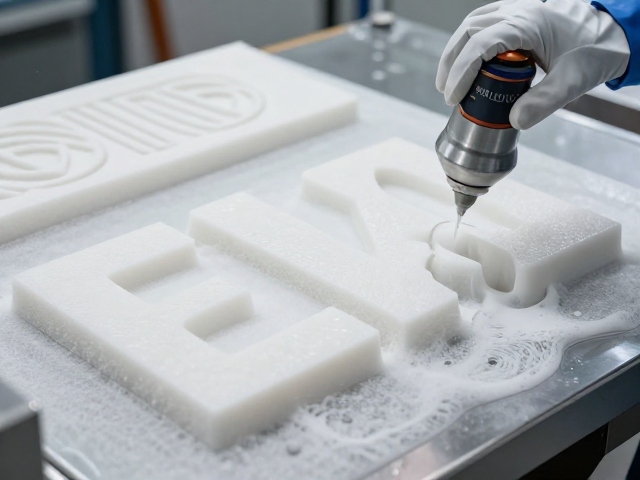
喷漆表面处理与通风安全防护体系
EVA材料表面具有微孔结构,直接喷涂极易产生吸漆不均或起泡现象,因此底处理是提升漆面附着力的必要步骤。常用的封闭剂为聚氨酯底漆或专用泡沫封闭剂,喷涂时需保持喷枪与工件表面15-20厘米的距离,以雾状薄涂的方式覆盖表面,形成致密的隔离层。待封闭剂完全干燥后,可进行多层喷涂。使用水性漆或专用模型漆时,需严格控制稀释比例,过稀的漆液容易渗入泡沫孔隙,导致表面发白或失去光泽。喷涂过程中应保持环境温度在20℃左右,湿度低于60%,以避免漆膜流挂或干燥缓慢引发的瑕疵。
安全防护在EVA加工中占据极高优先级,主要风险来源于挥发性有机化合物(VOCs)及粉尘。EVA在加热切割及喷漆过程中会释放出游离单体、醋酸乙烯酯等刺激性气体。作业场所必须配备专业的排风系统,建议采用局部抽风罩配合整体新风置换,确保工作区域空气流通。操作人员需佩戴符合NIOSH标准的有机气体防毒面具及防尘口罩,同时穿戴防溶剂手套及护目镜。地面及工作台需铺设防静电吸尘垫,定期清理残留的EVA碎屑,防止粉尘堆积引发呼吸道问题或火灾隐患。此外,喷漆室应设置防爆电气设施,确保用电安全,避免易燃气体积聚引发意外。
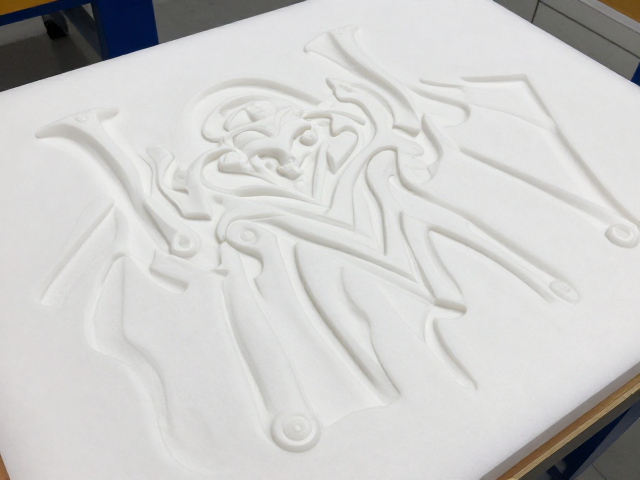
场景摆件制作中的结构设计与组装技巧
场景摆件的制作高度依赖于EVA材料的可塑性与轻量化特性,设计时需充分考虑重心分布与结构强度。对于大型摆件,内部需构建轻质骨架,常用材料包括碳纤维管、铝型材或高密度木材,骨架连接点需使用高强度结构胶固定。EVA板材作为外部覆盖层,需根据骨架曲线进行精确裁剪,边缘处预留2-3毫米的贴合余量,利用热熔胶或专用泡沫胶进行粘接。粘接过程中,胶体需均匀涂抹于接触面,按压固定30秒以上,确保胶层充分渗透并固化。对于悬空或悬挑结构,需在内部增加加强筋或交叉支撑,防止因自重或外力导致断裂。
细节处理是提升摆件质感的关键环节。EVA材料可通过打磨、雕刻、填充等工艺模拟石材、金属、木材等不同材质纹理。使用不同目数的砂纸对表面进行逐级打磨,去除毛刺并提升平滑度,随后使用原子灰或专用填充剂填补细微孔洞,干燥后再次打磨至镜面效果。对于需要表现粗糙质感的部位,可使用雕刻刀刻画不规则纹路,或利用海绵、砂纸在喷涂前进行表面肌理处理。组装时需注意不同部件间的公差配合,采用定位销或隐形连接件确保结构稳固,避免使用过量胶水导致溢胶影响美观。完成组装后,进行整体清洁与最终修补,确保摆件在静态展示中呈现最佳视觉效果。