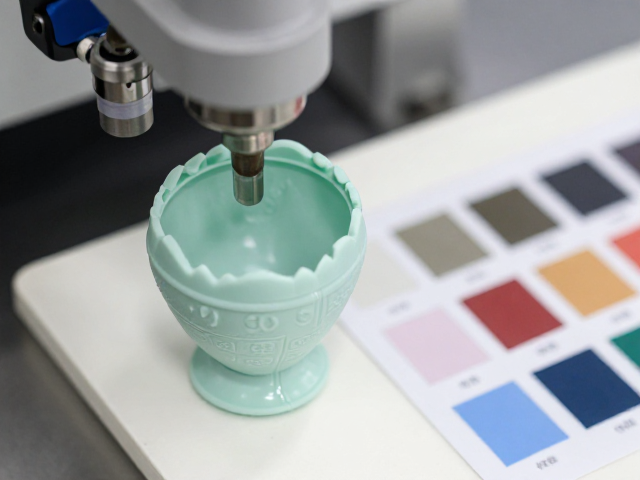
搪胶低温注塑工艺的核心机理与温控逻辑
搪胶(Vinyl Rubber)作为一种热塑性弹性体,其低温注塑工艺的核心在于对材料玻璃化转变温度(Tg)与加工熔体温度(Tc)的精确把控。不同于传统高温硫化橡胶,搪胶材料在低温环境下仍能保持较好的流动性与柔韧性,这要求注塑机的料筒温度设定通常控制在140℃至170℃区间,具体数值需根据PVC树脂型号及增塑剂含量进行微调。这一温度区间的稳定性直接决定了材料在模具内的塑化效果,过高的温度会导致分子链断裂,使制品出现脆化或黄变;而过低的温度则会引起填充不足,导致产品表面出现流痕或结合线明显等缺陷。
在低温注塑过程中,保压阶段的压力控制同样至关重要。由于搪胶材料冷却收缩率较大,若保压压力不足,制品内部极易形成真空泡或尺寸偏差。实际操作中,通常采用分段式保压策略,即在浇口冻结前保持较高压力以补偿体积收缩,随后降低压力以防止脱模时产生内应力。这种工艺细节的优化,能够有效提升扭蛋壳等薄壁复杂结构件的尺寸稳定性,确保其在后续装配过程中能够与其他部件实现精准配合,避免因尺寸波动导致的装配干涉或松动问题。
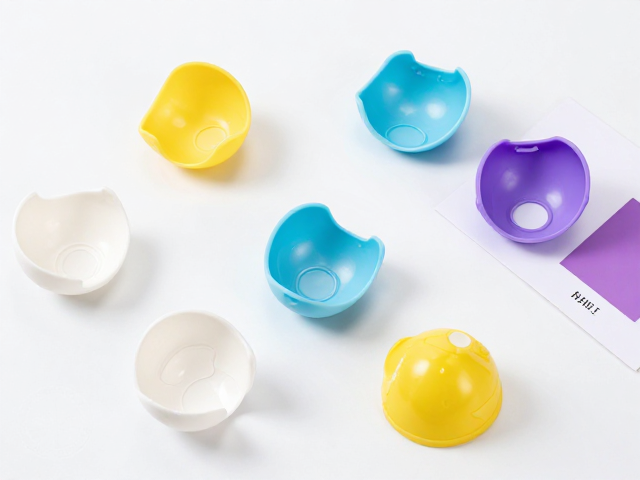
扭蛋壳闭合测试的力学标准与失效分析
扭蛋壳作为精密机械结构件,其闭合测试主要评估壳体在闭合状态下的结构完整性及锁扣部位的抗疲劳性能。测试过程中,需使用专用夹具模拟实际工况下的闭合动作,记录闭合所需的推力以及锁扣到位后的保持力。对于标准的ABS或PC/ABS合金扭蛋壳,闭合推力通常需控制在5N至15N之间,以确保操作手感顺滑且无卡滞现象。若闭合阻力过大,可能源于模具分型面配合不良或锁扣倒扣设计过陡;若阻力过小,则可能导致在使用过程中因震动或外力意外解锁,引发内部元器件损坏。
失效分析中,最常见的断裂模式发生在锁扣根部或壳体加强筋连接处。通过显微镜观察断裂面,若呈现脆性断裂特征,表面平整且无塑性变形,通常指向材料降解或注塑温度过低导致的分子链取向不均;若呈现韧性断裂特征,伴有明显的拉伸痕迹,则多因冷却时间不足或脱模力过大造成。此外,闭合测试还需关注壳体接缝处的缝隙均匀度,标准要求闭合后接缝间隙不超过0.1mm,且无明显错位。通过调整注塑速度曲线,减缓锁扣接触瞬间的冲击速度,可有效降低应力集中,提升闭合结构的长期可靠性。
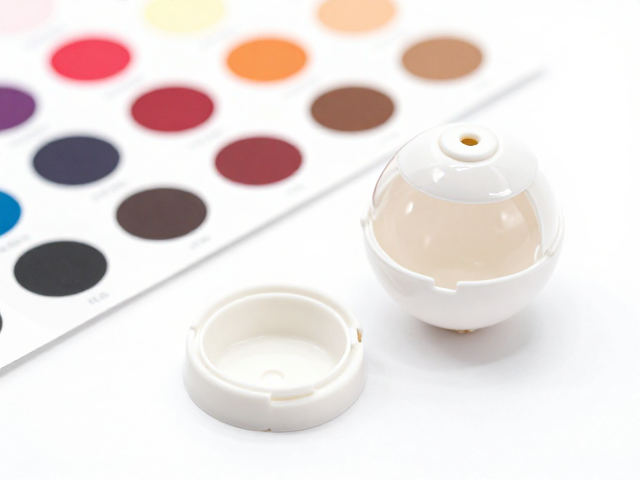
色板打样的色彩一致性控制与数据化管理
色板打样是确保大批量生产色彩一致性的关键环节,其核心在于建立严密的Lab值色彩管理体系。在打样过程中,需使用标准光源箱(如D65光源)对色板进行目视比对,同时利用分光光度计获取精确的L(明度)、a(红绿值)、b(黄蓝值)数据。行业通用的色差容忍范围通常设定为ΔE≤1.0,对于高光表面件,由于镜面反射会影响读数,需结合光泽度仪同步测量,确保色彩与质感的双重一致。打样时使用的树脂颗粒需经过严格干燥处理,水分含量应控制在0.02%以下,以防止高温注塑时产生银纹,干扰色彩判断。
色母粒的添加比例与分散均匀性直接影响最终成品的色差表现。在打样阶段,需通过多次微调色母添加量,并记录每一次调整后的Lab*数据变化,绘制出色差修正曲线。这一过程有助于快速锁定最佳配方比例。此外,注塑机的螺杆转速和背压设置会影响树脂在料筒内的剪切热,进而引起局部温度差异,导致同一色板不同位置出现轻微色差。因此,打样时需保持注塑参数稳定,并在色板取样后尽快进行冷却定型,避免余热持续作用改变颜料分子结构。通过建立完整的色板数据库,将每次打样的数据与标准值进行比对分析,可为后续量产提供可靠的色彩控制基准。