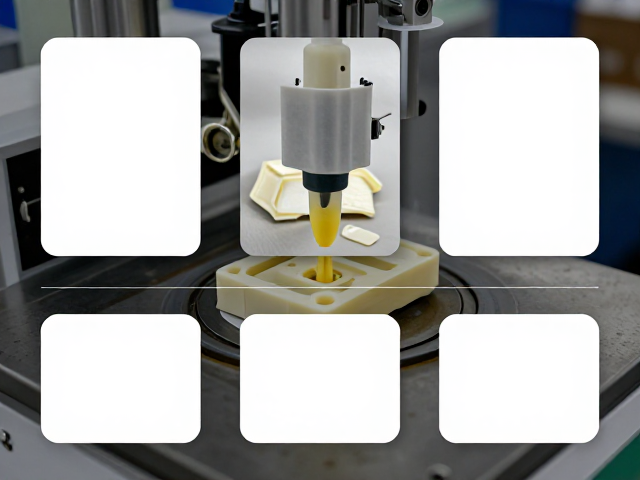
搪胶低温注塑成型工艺的核心机理与温控逻辑
搪胶玩具的生产基础在于PVC(聚氯乙烯)树脂与增塑剂、稳定剂等辅料的热塑性结合,低温注塑并非指环境温度极低,而是指模具温度控制在较低区间,通常介于40℃至60℃之间。这种工艺参数设定的核心目的在于延缓材料在模具内的固化速率,使熔融状态的PVC浆料能够更均匀地填充复杂纹理,减少因冷却过快导致的表面缩痕、气泡或填充不足等缺陷。在低温环境下,分子链的运动速度相对减缓,有助于形成更为致密的微观结构,从而提升成品的手感细腻度与表面光泽感,这是高品质搪胶玩偶区别于普通注塑件的关键物理特性。
温控系统的稳定性直接决定了批次间的产品一致性。现代注塑设备配备高精度模温机,通过循环油或水介质对模具内部流道进行恒温控制。若模温波动超过±2℃,会导致搪胶层厚度不均,进而引发脱模困难或外观瑕疵。实际操作中,技术人员需根据PVC配方的具体熔点特性,动态调整注塑压力与保压时间,确保浆料在低温模具中完成从液态到固态的相变过程。这一过程不涉及高温分解,避免了有害气体的释放,符合环保材料加工的基本安全规范,也为后续精细的表面处理提供了稳定的基材支撑。
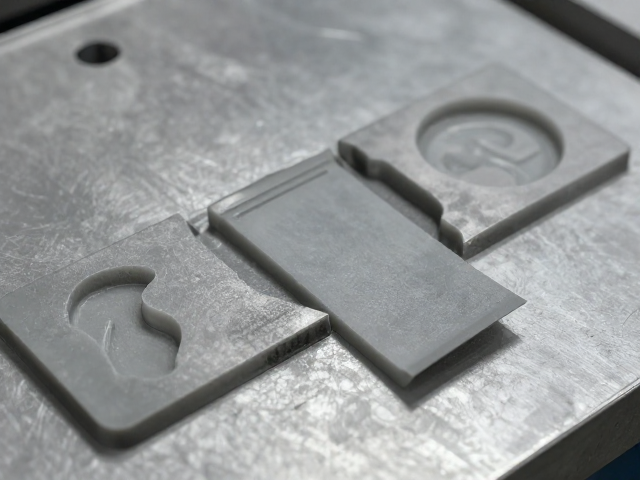
钢模定制中的精密加工与表面纹理处理
钢模是决定搪胶玩具外观细节的关键模具,其材质多选用P20或718H预硬钢,具备良好的加工性能与耐磨性。模具设计阶段需严格遵循拔模斜度原则,通常设置1°至3°的斜度,以确保成品能顺利脱模而不损伤表面。模具型腔表面会经过精密抛光或蚀纹处理,镜面抛光适用于光滑皮肤部位,而喷砂或激光蚀纹则用于表现衣物纹理或特殊质感。模具的分型线设计需隐蔽于产品非可视区域,以减少合模线痕迹,提升整体美观度。
模具加工流程包括CNC粗加工、精铣、线切割成型以及人工修配等多个环节。在精密加工阶段,加工精度需控制在±0.02mm以内,以确保上下模合模紧密,防止注塑过程中浆料溢出形成飞边。模具表面处理后,需进行试模验证,检查填充效果与脱模情况。若发现填充不均或表面缺陷,需对模具型腔进行局部打磨或抛光修正。模具的寿命管理同样重要,定期清洁与维护可延长模具使用周期,保证长期生产中的尺寸稳定性与外观一致性。
包装纸卡的设计规范与环保材料应用
包装纸卡作为搪胶玩具的外在载体,其设计需兼顾视觉吸引力与信息传达功能。纸卡材质通常选用350g-400g的灰底白板纸或白卡纸,表面经过过油或覆膜处理,以提升耐磨性与防潮性能。设计元素需包含产品名称、规格参数、安全警示标识以及条形码等必要信息,排版布局需符合品牌视觉识别系统规范。色彩印刷多采用CMYK四色印刷或专色印刷,确保颜色还原准确,无明显色差。纸卡的结构设计需考虑与产品本体的固定方式,常见形式为背卡式、插卡式或开窗式设计,确保产品在运输过程中不易脱落或损坏。
环保法规对包装材料提出了明确要求,纸卡需使用无毒油墨印刷,符合相关环保标准。纸张来源应可追溯,鼓励使用FSC认证纸张,以减少对环境的影响。在结构设计上,纸卡需预留适当的挂孔或折叠结构,以适应不同的陈列场景。印刷过程中,需严格控制油墨附着力,避免掉色或污染产品表面。纸卡的尺寸需与产品大小匹配,过大的纸卡会增加包装成本,过小则可能无法有效保护产品或展示必要信息。通过精细化设计,纸卡不仅能提升产品的市场竞争力,还能传递品牌对环保与品质的承诺。