陶瓷高温釉面印花工艺的核心原理
陶瓷高温釉面印花并非简单的表面装饰,而是将含有机粘合剂的色料图案转移至陶瓷坯体表面,随后通过高温烧结使釉料熔融流平,形成致密且持久的装饰层。这一过程依赖于釉料在高温下的物理化学变化,色料中的金属氧化物在1100℃至1350℃的窑炉温度下与底釉发生固相反应或液相反应,最终融入釉层之中。相较于低温贴花,高温印花对颜料的耐热稳定性要求极高,必须确保在极端热环境下不发生分解、挥发或变色,从而保留图案的原始色彩与清晰度。
工艺的关键在于“釉上”与“釉下”的界限界定。高温釉面印花通常属于釉上装饰或釉中装饰的范畴,其技术难点在于控制印花墨层的厚度与渗透性。若墨层过厚,高温下易产生针孔、橘皮或开裂现象;若渗透过度,图案边缘模糊,失去印刷精度。因此,现代工艺常采用丝网印刷或高精度数码喷印技术,将特制的高温釉料精确施加于经过素烧或釉烧的坯体表面,确保图案与基材之间形成严密的物理结合,为后续的高温固结奠定基础。
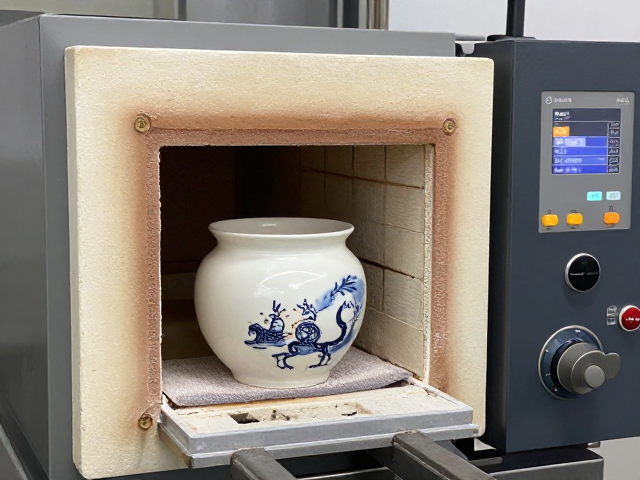
烤花炉温控系统的精准调控策略
烤花炉是决定印花成败的核心设备,其温控精度直接影响了釉料的熔融状态与最终成品的光泽度与平整性。工业级烤花炉通常配备多温区控制系统,能够独立调节预热区、升温区、保温区和冷却区的温度曲线。在实际操作中,升温速率需严格控制,过快的升温会导致釉层内部气体急剧膨胀,引发气泡或爆裂;而过慢的升温则可能延长生产周期,增加能耗。通常,从室温升至1200℃的过程中,升温曲线需呈现平滑的梯度变化,避免热应力集中。
保温阶段的温度维持是釉面流平的关键。在此阶段,釉料达到指定的熔融粘度,图案中的金属氧化物充分溶解并扩散,形成均匀的玻璃相。对于不同成分的釉料,保温时间通常在30秒至5分钟不等,具体需根据釉料的化学配方和坯体厚度进行微调。现代智能烤花炉通过PID算法实时监测炉内温度,并结合热电偶反馈数据动态调整加热元件功率,确保炉膛内温差控制在±5℃以内,从而保证批次间产品的一致性,减少因温控波动导致的次品率。
食品级釉料的安全标准与检测规范
食品级陶瓷釉料的安全性评估主要依据国家强制性标准GB 4806.4-2016《食品安全国家标准 食品接触材料及制品 陶瓷制品》。该标准对铅、镉等可溶性重金属的迁移量设定了严格的限值,其中铅(Pb)的迁移量不得超过7.0 mg/L,镉(Cd)的迁移量不得超过0.7 mg/L。这些限值基于人体每日最大摄入量模型设定,旨在防止长期使用中重金属从釉面析出进入食物,对人体健康构成潜在风险。因此,选用釉料时必须核实其检测报告,确保原材料来源合规且重金属含量远低于标准限值。
除了重金属迁移实验,釉面的物理安全性也是评估重点。食品级釉料需具备良好的耐酸碱腐蚀性能,以应对日常餐饮中酸性或碱性食物的接触。测试方法通常使用4%乙酸溶液在95℃下浸泡规定时间,观察釉面是否出现腐蚀、失光或重金属析出超标现象。此外,釉面应无肉眼可见的气孔、裂纹或杂质,这些缺陷不仅影响美观,更可能成为细菌滋生的温床,不符合食品接触材料的安全要求。生产企业需建立严密的原料准入机制,定期送检第三方实验室,确保每一批次釉料均符合食品安全国家标准。
印花工艺与温控的协同优化
印花工艺与烤花炉温控并非独立存在,二者存在严密的耦合关系。釉料的配方决定了其熔融温度区间,而烤花炉的温控曲线必须与该区间精确匹配。例如,某些含锌或含硼的低温釉料可能在1150℃左右开始熔融,若烤花炉升温过快,釉面未均匀流平前已凝固,会导致图案发白或无光泽;反之,若温度过高,釉料过度流动会导致图案变形、边界晕染。因此,工艺工程师需通过大量的实验数据,建立不同釉料配方下的最佳温控模型,实现图案清晰度与釉面质感的平衡。
在实际生产中,环境因素也会影响印花与烧结的效果。窑炉内的气氛(氧化或还原)会影响金属氧化物的呈色,而印花墨层的干燥程度会影响其在高温下的附着性。若印花后墨层未完全干燥,残留的水分在高温下迅速汽化,可能导致釉面针孔或图案剥落。因此,印花后需设置专门的干燥工序,控制湿度与温度,确保墨层水分含量降至安全范围。随后进入烤花炉时,预热区的温度设定需兼顾水分蒸发与釉料初步软化,避免热冲击,确保印花图案在高温下稳定存在并最终与釉面完美融合。