陶瓷高温釉面印花工艺解析
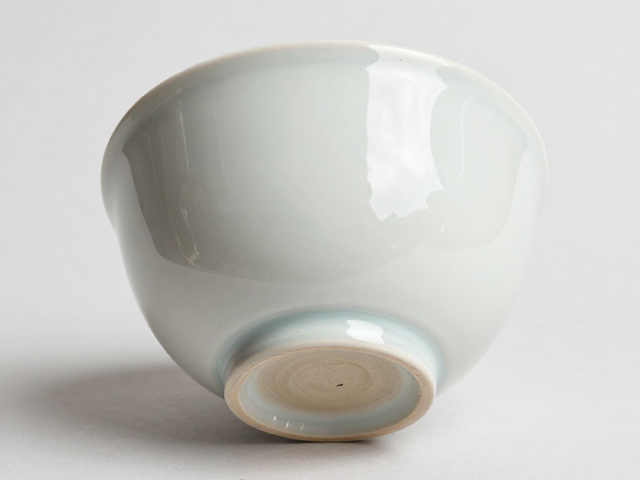
高温釉面印花技术的核心在于将数码打印技术与高温釉料化学特性的深度融合,这一过程突破了传统丝网印刷在色彩渐变和细节表现上的局限。在坯体表面完成素印或釉面打印后,作品需进入高温窑炉,通常温度区间控制在1200℃至1300℃之间,具体数值取决于釉料的熔融特性。在此高温环境下,釉料中的玻璃相物质发生剧烈的物理化学反应,印花图案中的矿物颜料与釉层发生固相扩散,使得图案不再仅仅停留在表面,而是与釉面融为一体,形成具有玻璃质感且耐磨损的视觉效果。
工艺实施的关键环节在于墨水配方与烧成曲线的精准匹配。现代陶瓷印花多采用氧化锆等耐高温色料,这些材料在高温下能保持化学稳定性,避免图案发黑或褪色。打印前,坯体或釉面的含水率及平整度会直接影响墨滴的铺展形态,过高的孔隙率会导致墨水渗透过快,造成图案边缘模糊,而过于致密的釉面则可能因附着力不足导致图案剥落。因此,控制打印时的墨水渗透深度,确保图案在烧成后依然清晰锐利,是提升成品率的技术要点。
陶泥成型底部不晃动技巧
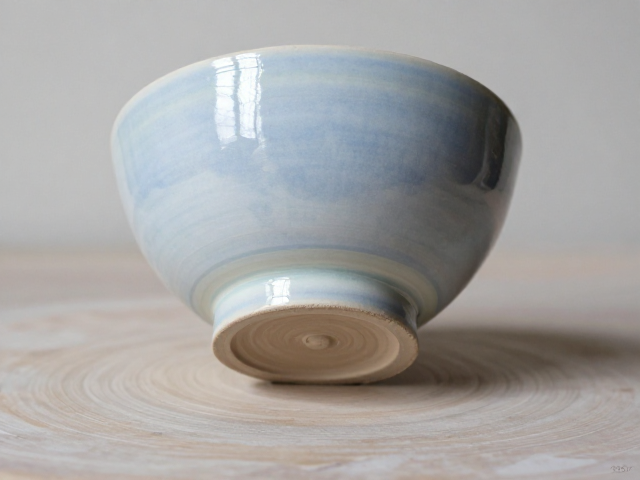
陶泥在转盘或成型台上出现晃动,通常源于底部与支撑面接触不平整或重心分布失衡。对于手工拉坯或模具成型,首要步骤是修整底足。使用刮刀或修坯刀将坯体底部切割出平整的切面,确保底部与转盘接触时呈全平面接触,消除因泥料收缩不均导致的微小间隙。若为大型器物,需检查底部是否完全贴合转盘表面,必要时在底部涂抹少量稀泥浆作为粘合剂,增加摩擦力,防止旋转过程中产生位移。
重心控制是防止晃动的另一大核心要素。在成型过程中,随着泥料层层叠加,器物的重心会随之变化。操作者需保持双手稳定,通过指尖感知泥壁厚度的一致性,确保器壁受力均匀。对于高瘦型器物,底部应适当加厚或设计为外撇的足部,以扩大支撑面积,降低重心。此外,泥料的干湿程度需保持一致,过干的泥料在旋转时会产生较大的摩擦阻力,导致坯体受力不均而跳动,因此需保持坯体表面适度的湿润,使旋转过程顺滑平稳。
工艺稳定性与成型质量的协同控制
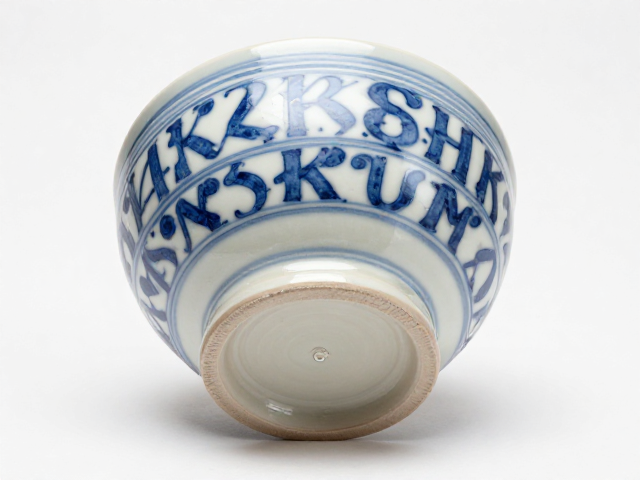
高温印花与底部成型并非孤立存在的工序,二者在生产流程中存在着严密的逻辑联系。若底部修整不精细,导致坯体在烧成前发生轻微位移,高温下釉料的流动可能会掩盖这一缺陷,但在冷却过程中,因应力释放不均,极易在图案边缘或底部连接处产生隐性裂纹。因此,成型阶段的精准度直接决定了后期印花及烧成的最终效果,任何细微的形变都可能在高温下被放大,影响产品的整体结构强度。
建立标准化的操作规范有助于提升整体良品率。从泥料制备时的陈腐时间控制,到成型时的转速调节,再到印花前的表面清洁,每一个环节都影响着最终产品的稳定性。建议在生产过程中引入实时监测机制,记录不同泥料配方在相同成型参数下的表现,通过数据分析优化工艺参数。这种基于实际数据的工艺迭代,能够有效减少因经验主义带来的误差,确保每一件产品在视觉美感与结构稳定性上达到预期标准。