GK模型制作与手办补件修复,金属蚀刻片腐蚀成型工艺详解
金属蚀刻片在模型制作中常作为提升细节层次的关键组件,其核心原理是利用化学药剂对金属薄片进行非接触式切割。这一工艺广泛应用于高达模型、战争雷霆等军事题材或精密机甲类GK(Garage Kit)模型中,用于替代传统车削或CNC加工,能够以极低的成本获得微米级的散热片、散热鳍片或装饰性纹路。相较于塑料件,金属蚀刻片具有优异的导热性和独特的金属光泽,能显著增强模型的视觉冲击力。
在实际操作中,工艺的核心在于对蚀刻液的浓度、温度以及反应时间的精准控制。常用的蚀刻液主要成分包括三氯化铁或酸性混合溶液,这些溶液能均匀地剥离未被保护层覆盖的金属部分。通过预先在金属片表面覆盖耐酸油墨或激光切割形成的保护膜,再浸入蚀刻液中,即可形成预设图案。这种工艺不仅适用于铜、铁、不锈钢等常见材质,也能应对部分合金材料,为模型制作者提供了极高的自由度去定制复杂的机械结构细节。
工艺前的材料准备与防护处理
金属蚀刻片的基材选择直接影响最终成品的质感与加工难度。工业级蚀刻片通常厚度在0.1mm至0.5mm之间,其中0.2mm和0.3mm规格最为常用,前者适合制作细小如枪械散热网的部件,后者则适用于需要一定硬度的装甲接缝或散热片。购买时需确认材质标识,黄铜蚀刻片色泽金黄,易于上色和做旧;白铜蚀刻片硬度较高,不易变形,适合制作结构性零件;而不锈钢蚀刻片则具有极佳的耐腐蚀性和强度,适合制作需要承受一定外力或长期展示的部件。
在开始蚀刻之前,严密的防护措施是确保工艺安全与成品质量的前提。操作环境必须具备良好的通风条件,以排出酸性气体。制作者需佩戴耐酸碱手套、护目镜以及口罩,避免化学试剂直接接触皮肤或吸入有害气体。工作台面应铺设耐腐蚀垫层,并准备好中和剂,通常使用碳酸氢钠(小苏打)溶液用于意外泄漏时的紧急中和处理。此外,准备细砂纸、酒精棉片和绝缘胶带等辅助工具,用于后续对蚀刻片边缘的打磨和局部保护,防止意外腐蚀。
蚀刻液配制与反应过程控制
蚀刻液的配制是工艺中最具技术含量的环节,其浓度直接决定了蚀刻速度和侧面咬蚀现象(Undercut)的程度。对于三氯化铁蚀刻液,常规使用浓度为40-50 Be',若需加快蚀刻速度,可适当提高浓度或升高温度,但过高的浓度会导致侧面咬蚀严重,导致模型细节模糊。温度控制通常在20-40摄氏度之间,过高的温度会加速化学反应,但也增加了气体挥发和安全隐患。建议使用恒温水浴或加热板维持温度稳定,避免局部过热导致蚀刻不均。
反应时间的控制需根据金属材质厚度和蚀刻液活性动态调整。一般而言,0.2mm的黄铜蚀刻片在标准浓度下需3-10分钟,而0.5mm的不锈钢则可能需要15-30分钟甚至更久。观察蚀刻过程中的气泡产生情况可作为参考,均匀细密的气泡表明反应正常。当蚀刻液表面出现大量大气泡或反应明显减缓时,需轻轻晃动容器或使用压缩空气辅助排气,以确保蚀刻液充分接触金属表面。切忌在蚀刻过程中随意添加清水或浓液,以免破坏溶液平衡,导致成品出现斑点或蚀刻不净。
蚀刻后处理与细节修复
蚀刻完成后,需立即将金属片取出,并在流动清水中彻底冲洗,以去除残留的酸性物质。随后,将蚀刻片浸入中和剂溶液中短暂浸泡,确保酸碱完全中和,再用清水冲洗干净。接下来是去除保护膜的过程,通常使用酒精或专用脱墨剂轻轻擦拭,避免用力过猛导致细小部件断裂。对于顽固的油墨残留,可使用软毛刷配合中性清洁剂轻柔刷洗,直至金属表面恢复光洁,无黑色油墨残留。
去膜后的金属片表面可能存在轻微的毛刺或蚀刻不均,需进行精细的后处理。使用高目数砂纸(如1000#以上)轻轻打磨蚀刻片表面,去除氧化层和微小瑕疵,注意力度要轻,避免破坏精细结构。对于需要组装的部件,可使用镊子小心取下,放置在软布上晾干。若发现个别部位蚀刻不足,可进行局部补蚀,将该部位再次浸入蚀刻液中短时间处理,并密切观察,防止过蚀。处理完毕后,建议对金属件进行表面钝化处理或喷涂透明保护漆,以延长其抗氧化和耐腐蚀性能。
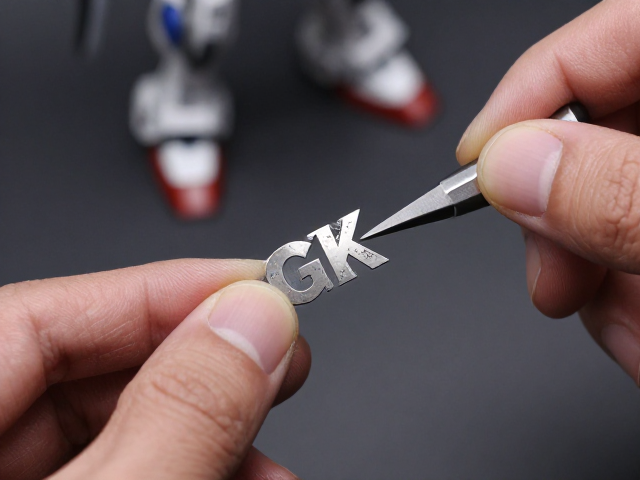
补件修复与GK模型组装技巧
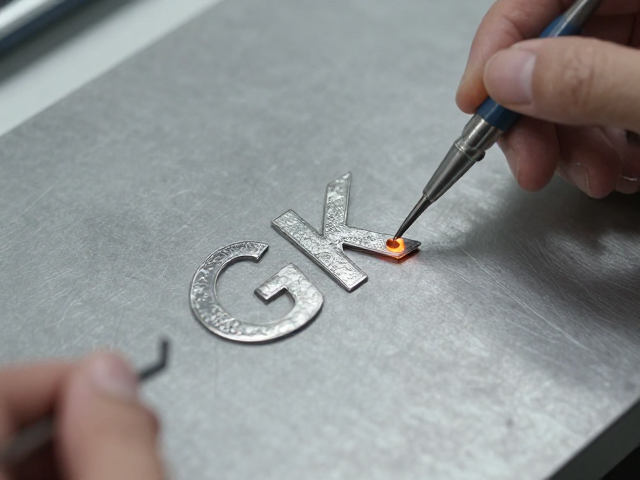
在GK模型制作中,金属蚀刻片常作为补件出现,用于修复原始模型缺失的细节或增强原有结构的层次感。组装前,需对蚀刻片进行预着色或底漆处理,以确保后续上色时的附着力和色彩均匀。使用喷笔喷涂金属底漆(如银色或铜色)能显著提升金属质感,若需表现铜锈或做旧效果,可在底漆基础上叠加绿色、褐色等色粉或旧化液。对于需要焊接或粘接的部件,建议使用专用金属胶水或环氧树脂,确保连接牢固且无明显胶痕。
组装过程中,定位与固定的准确性至关重要。对于大面积的蚀刻片,如机甲背部的散热阵列,建议使用双面胶或临时固定夹进行预定位,确认无误后再进行永久粘接。对于细小部件,可使用点胶针管吸取胶水,精准滴加在接触面,再用镊子辅助调整位置。若蚀刻片需要弯曲成型,可使用圆头镊子或专用弯板工具,沿预设线条缓慢施力,避免一次性弯折导致断裂。组装完成后,检查各部件连接处是否平整,必要时使用补土或原子灰填补缝隙,再进行打磨喷漆,使金属件与模型主体完美融合。