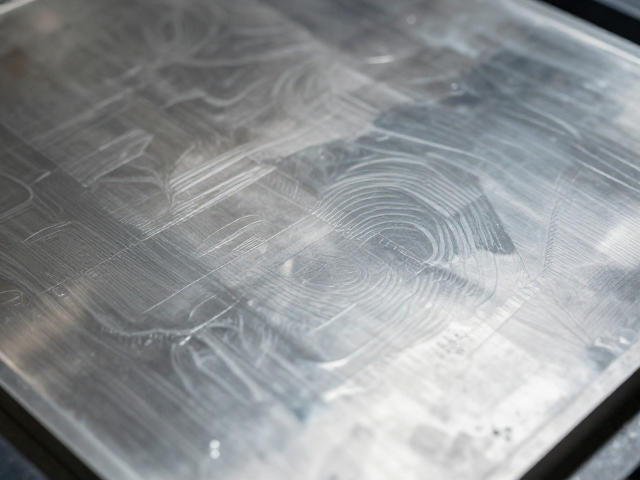
金属蚀刻片成型工艺的核心控制要素
金属蚀刻片的成型主要依赖于化学腐蚀或激光辅助蚀刻技术,其核心在于对蚀刻液成分、温度以及反应时间的精准调控。在化学蚀刻过程中,常用的蚀刻剂包括氯化铁、盐酸混合液或碱性溶液,具体选择需依据基材金属类型而定,例如不锈钢常采用酸性氯化铁溶液,而铜材则多使用碱性氨水或酸性氯化铜溶液。蚀刻速率直接受环境温度影响,通常需将反应槽温度控制在20℃至40℃之间,以确保蚀刻面垂直度,避免侧蚀现象导致尺寸偏差。
成型后的清洗与去膜工序是保证表面质量的关键步骤。蚀刻完成后,工件表面残留的抗蚀油墨或光刻胶必须通过专用脱膜液彻底清除,随后进行多次超声波清洗以去除微观残留物。这一过程不仅影响着后续涂层的附着力,也决定了金属表面的微观粗糙度。若清洗不彻底,残留的化学物质可能在后续环境中引发点蚀或变色,直接影响最终产品的耐腐蚀性能。
保护漆封层的选择与涂覆标准
保护漆封层的主要功能是提升金属蚀刻片的耐腐蚀性、耐磨性及外观质感,常用的涂层材料包括环氧树脂、聚氨酯及丙烯酸树脂。不同树脂体系具有不同的理化特性,环氧树脂具备优异的附着力和化学稳定性,适用于高腐蚀环境;聚氨酯则具有更好的柔韧性和耐磨性,适合需要频繁接触或摩擦的场景。涂层厚度通常控制在10至50微米之间,过薄无法提供有效防护,过厚则可能导致涂层开裂或影响蚀刻纹理的清晰度。
涂覆工艺多采用喷涂、浸涂或丝网印刷,其中喷涂法在均匀性和效率上表现更佳,但需严格控制雾化压力和喷涂距离以确保膜层均匀。固化过程对涂层性能至关重要,热固化通常需要在80℃至120℃下烘烤10至30分钟,具体参数依据涂料供应商的技术规范而定。固化不完全会导致涂层发粘、附着力下降,而过度固化可能引起涂层黄变或脆化。因此,建立严密的固化曲线监控机制,是确保封层质量一致性的必要手段。
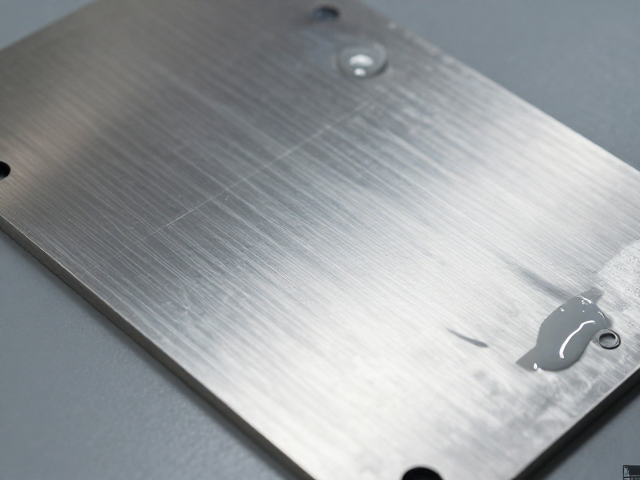
胶水通风与密封连接的工艺逻辑
在金属蚀刻片与其他组件组装过程中,胶水的选择与通风设计直接影响产品的可靠性与安全性。对于需要散热或气体交换的应用场景,胶水层不能完全阻断空气流通,需通过精密计算胶点分布或预留微米级透气孔来实现有效通风。常用结构胶如硅胶或改性丙烯酸酯,需具备低挥发性和高透气率特性,以避免内部积聚湿气或有害气体导致腐蚀或功能失效。
粘接工艺中的固化压力与时间控制同样不可忽视。过大的压力可能导致胶水溢出,污染蚀刻纹理或影响装配精度;过小的压力则可能导致粘接界面存在空隙,降低密封效果。在实际操作中,通常采用点胶机进行高精度定位,配合恒温压合设备,使胶水在受控压力下均匀分布并固化。此外,胶水的耐老化性能需经过加速寿命测试验证,确保在长期服役过程中不出现硬化、开裂或脱落现象。