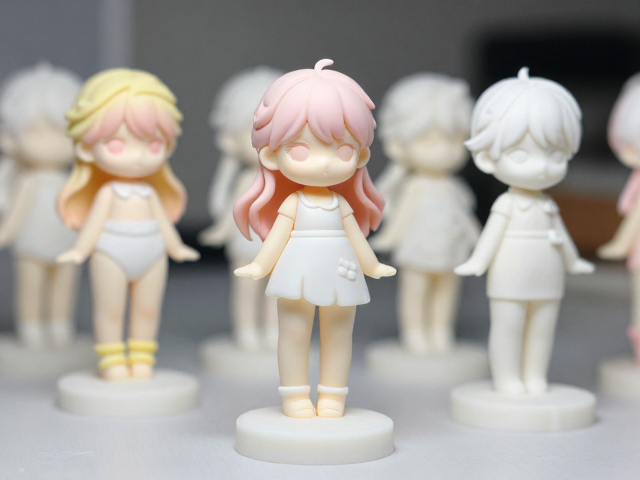
美少女手办小批量定制的核心工艺路径
在二次元周边与收藏级模型领域,小批量定制正逐渐取代传统的大规模量产,成为满足个性化需求的主要方式。这一转变的核心在于对PVC高温注塑一体成型与手工翻模两种主流工艺的精准选择与深度解析。PVC高温注塑一体成型通常应用于开模阶段,通过高精度金属模具在高温高压下将聚氯乙烯材料注入,形成高一致性、高细节还原度的素体或部件。这种工艺对模具的精度要求极高,单件成本随着数量增加而显著摊薄,适合需要保持严格规格一致性的中小规模生产。
相比之下,手工翻模工艺则更多依赖于硅胶模具与树脂或低熔点合金材料,其优势在于对复杂曲面和微小瑕疵的包容性,以及无需昂贵金属模具的快速迭代能力。在小批量定制场景中,手工翻模能够以更低的初始投入实现设计方案的快速验证与生产,尤其适用于艺术家原型或限量同人作品的制作。两者并非完全对立,许多高端定制项目会结合使用,例如利用注塑件保证主体结构稳定,再通过手工翻模处理表面纹理或特殊配件,从而在成本与品质之间寻找最佳平衡点。
PVC高温注塑一体成型的技术细节与局限
PVC高温注塑一体成型的核心在于模具的热平衡与材料流动性控制。在制作过程中,模具通常由钢材或铝合金加工而成,内部设有严密的冷却系统,以确保每一模次的时间稳定,进而控制产品收缩率。对于美少女手办而言,面部五官、发丝纹理等精细部位对模具分模线的位置和表面处理极为敏感。通过精密的电火花加工(EDM)或五轴联动数控铣削,模具表面可达到镜面效果,从而在注塑后直接获得高光泽度的PVC表面,减少后期打磨与喷漆的工作量。
然而,该工艺在小批量生产中存在明显的经济门槛。金属模具的制作周期较长,通常需要数周时间,且费用高昂。当生产数量低于数百件时,单件分摊的模具成本会极高,导致整体造价缺乏竞争力。此外,PVC材料在高温下易产生气泡或缩水痕,对注塑参数(温度、压力、保压时间)的稳定性要求苛刻。一旦模具设计存在缺陷,如壁厚不均或浇口位置不当,极易在成品关键部位留下永久性瑕疵,且由于PVC难以像树脂那样进行后期修补,这类缺陷往往导致整件报废。
手工翻模工艺的操作流程与材料特性
手工翻模工艺始于原始原型的制作,通常使用原子灰、环氧树脂或光敏树脂通过雕刻、3D打印或泥塑形成原型。随后,制作硅胶模具是关键步骤,常选用加成型硅胶因其低收缩率和优异的拉伸强度。在硅胶固化过程中,需严格控制环境温度与搅拌方式,以避免气泡混入导致模具表面出现针孔,直接影响成品细节。模具制作完成后,灌注材料多为聚氨酯树脂(PU)或ABS塑料,这些材料固化速度快,可反复浇注,适合小批量的快速迭代生产。
材料特性决定了手工翻模成品的最终质感与耐用性。聚氨酯树脂具有良好的硬度与韧性,但长期暴露在紫外线下易变黄,需添加抗UV剂或进行表面涂层保护。此外,手工翻模件在脱模过程中可能因硅胶模具弹性不足或脱模剂使用不当而出现缺角或变形,因此对操作人员的技术经验依赖度较高。通过调整树脂的固化时间、搅拌速度以及脱模剂的喷涂均匀度,可以有效提升成品率。这种工艺的灵活性使得设计师可以在生产过程中随时调整模型结构,无需重新制作昂贵模具,非常适合设计迭代频繁的小批量定制需求。
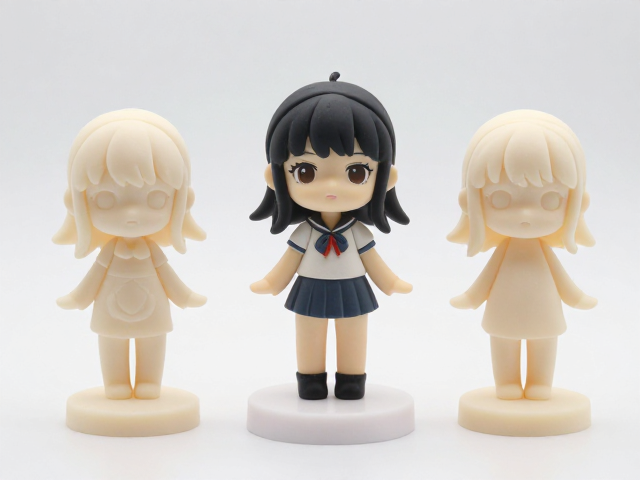
工艺选择与成本控制的实际考量
在实际的小批量定制项目中,工艺选择直接决定了项目的可行性与利润率。若目标产量在50至200件之间,且对细节一致性要求极高,PVC高温注塑可能是更优选择,尽管前期投入大,但长期来看单件品质更稳定,且表面处理更均匀。然而,若产量低于50件,或设计包含大量复杂曲面、镂空结构,手工翻模则更具优势。虽然单件手工成本较高,但完全省去了模具开发的高昂费用与时间成本,使得整体项目启动更为灵活。
数据表明,模具开发成本通常占小批量定制总成本的30%至50%,而材料与人工成本随产量增加呈线性变化。对于PVC注塑,随着产量增加,边际成本迅速下降;而手工翻模的边际成本下降幅度较小,因为每件产品都需要经过打磨、清洗、组装等人工工序。因此,在规划生产规模时,需精确计算盈亏平衡点。此外,材料采购渠道的稳定性、生产环境的温湿度控制以及质检标准的一致性,也是影响最终成品质量的关键因素,需在工艺选定前建立严密的供应链管理体系。
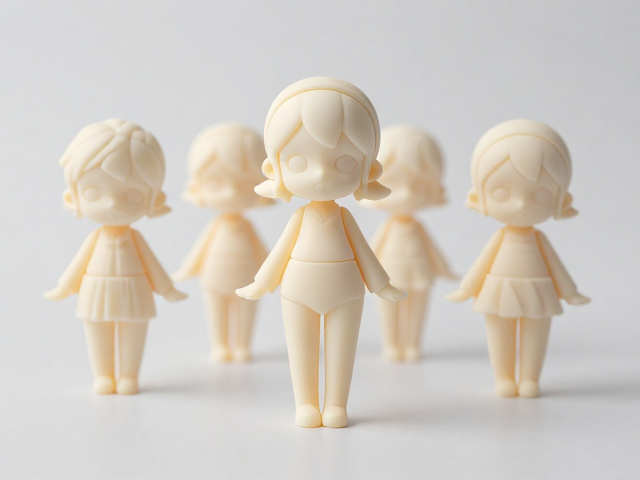
表面处理与后期组装的关键环节
无论采用何种成型工艺,表面处理都是决定美少女手办视觉表现力的核心环节。PVC注塑件通常需经过喷底漆、色漆喷涂、移印或丝印等步骤,以呈现肤色、服饰纹理等复杂色彩。由于PVC表面附着力有限,需使用专用底漆增强漆面结合力,并通过多次薄喷避免流挂。手工翻模件则需经过严密的打磨与填补,以消除模具分模线或灌注痕迹,再进行类似的上色处理。透明件(如眼睛、翅膀)通常采用独立注塑或翻模后抛光,再通过内部喷漆或电镀实现通透感。
后期组装涉及精密的骨架搭建与部件粘合。金属骨架需提供足够的支撑力,防止手办因自重或环境温度变化而变形。粘合剂的选择需兼顾强度与兼容性,避免溶剂腐蚀PVC或树脂表面。对于多部件结构,需设计严密的卡口或螺丝固定点,确保组装后的稳固性。质检阶段需逐一检查漆面瑕疵、部件间隙、活动关节灵活性等指标,确保每一件成品符合收藏级标准。这一过程高度依赖熟练工人的经验,是提升小批量定制产品溢价能力的重要环节。