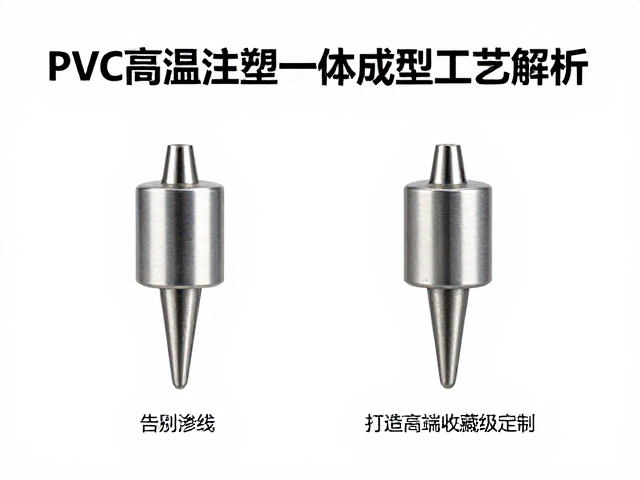
材料热力学特性与注塑窗口设定
PVC材料在受热过程中表现出的非晶态结构特征,使其对温度变化极为敏感。硬质聚氯乙烯的玻璃化转变温度通常位于80°C至90°C之间,而加工所需的熔融温度则需维持在170°C至195°C的区间。这一较窄的热加工窗口要求注塑机具备精准的温控能力,任何局部的过热都会导致分子链断裂,引发黄变或脆化;而过低的温度则会导致熔体流动性不足,形成短射或结合纹。
为了应对这一挑战,现代注塑工艺通常采用多区段温控系统,将料筒温度从加料段到喷嘴段设置梯度分布。加料段温度相对较低,以防止物料提前熔融粘连;压缩段和计量段温度逐步升高,确保物料充分塑化。实际生产中,对于高刚性要求的定制件,模具温度往往控制在40°C至60°C之间,以平衡结晶速率与内应力释放,这是实现一体成型无渗线的基础物理条件。
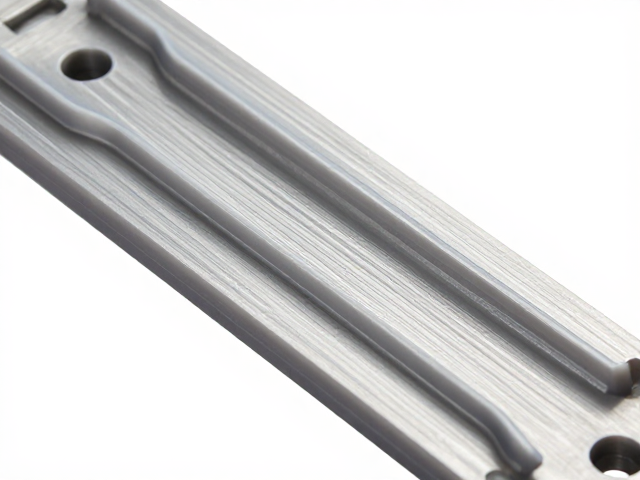
模具流道设计与熔体流动控制
渗线现象在注塑件中常表现为两条或多条熔体前锋相遇时未能完全融合形成的痕迹。在PVC一体成型中,流道系统的几何设计直接影响熔体的汇合质量。传统的点浇口或侧浇口容易在汇合处留下明显的熔接线,削弱结构强度并影响美观。先进的模具设计倾向于使用潜伏式浇口或多点平衡式流道,通过优化浇口位置,使熔体前锋在工件受力较小或视觉盲区处汇合。
流道表面的抛光处理与温度控制同样关键。高光洁度的流道表面能减少熔体流动时的摩擦阻力,保持熔体温度的一致性。在复杂结构的定制件中,工程师常采用模内仿真软件模拟熔体填充过程,识别潜在的滞留区或低温汇合点。通过调整浇口数量和位置,确保熔体在模具型腔内形成连续的温度场,从而消除因温差导致的微观界面分离,这是杜绝渗线的核心技术手段。
成型参数优化与内应力管理
注塑过程中的保压压力与保压时间直接决定了制品的致密度和尺寸稳定性。对于PVC材料,过高的保压压力会导致分子链高度取向,产生巨大的内应力,在后续使用中或因环境变化引发变形或开裂。因此,工艺参数需经过严密的DOE(实验设计)验证,寻找压力与时间的最佳平衡点。通常,保压阶段采用阶梯式降压策略,初期高压确保补缩,后期低压降低分子取向,从而减少内应力残留。
冷却时间的设定需基于制品的壁厚和材料的热扩散系数。过短的冷却时间会导致制品脱模时因余热未散而发生翘曲,过长的冷却时间则降低生产效率。在实际操作中,模具冷却水路的设计需遵循等温原则,确保型腔各部位温差控制在±2°C以内。通过精确控制注射速度,避免高速注射导致的剪切过热,同时保证熔体在填充过程中保持稳定的层流状态,从而获得表面均匀、内部无缺陷的高品质件。
表面处理与后处理工艺
一体成型后的PVC制品表面可能会残留微小的注塑痕或光泽不均,为了达到高端收藏级的视觉效果,后处理工艺不可或缺。机械抛光通常使用细粒度砂纸逐级打磨,去除宏观瑕疵,随后使用专用抛光膏进行镜面处理。对于深色或特殊纹理的定制件,真空镀膜或PVD(物理气相沉积)技术可提供额外的装饰效果,但需确保基材表面清洁且无油污,以保证镀层附着力。
化学抛光是一种更精细的表面处理方式,通过溶剂蒸气处理制品表面,使表层高分子链重新排列,消除微观划痕,提升光泽度。然而,PVC对溶剂较为敏感,需严格控制溶剂种类、浓度和处理时间,避免表面发白或溶解。此外,去应力退火处理也是提升尺寸稳定性的重要环节,将制品置于恒温烘箱中,在低于热变形温度的条件下保温一定时间,缓慢释放内应力,防止成品在长期存放中发生变形或开裂。