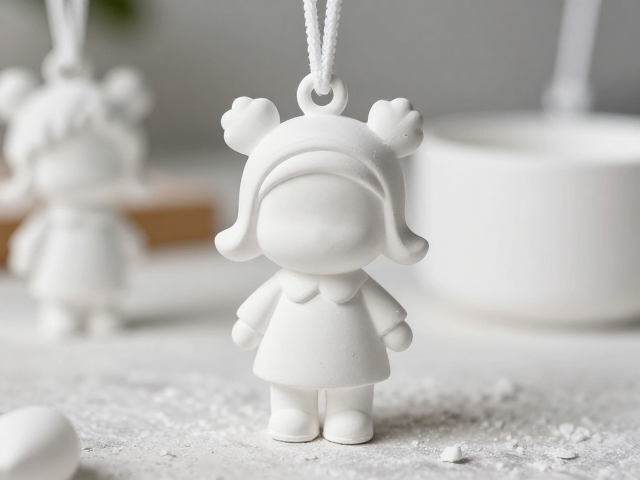
石膏注浆成型工艺的核心材料准备
Q版人物挂件吊饰的制作起点在于对原材料的精准把控,核心材料通常选用高强度白石膏粉,这种粉末具有颗粒细腻、凝固后强度高且不易开裂的特性。为了获得理想的流动性,石膏粉与水的比例需严格控制在经验范围内,一般建议石膏粉与清水的质量比约为1:0.6至1:0.7之间,具体的数值会根据环境温度和湿度进行微调。除了基础石膏粉,还需要准备脱模剂,常用的有无色洗洁精稀释液或专用硅油脱模剂,它们能有效防止石膏粘连模具,确保成品表面光洁无瑕疵。
辅助工具的准备同样至关重要,这直接影响了制作的效率和成品的精细度。透明硅胶模具是塑造Q版人物立体形态的关键,模具内部需保持绝对清洁干燥,避免残留水分导致石膏粘连。搅拌容器通常使用宽口塑料碗或不锈钢盆,以便充分混合材料;搅拌工具则推荐使用硅胶刮刀,其柔韧性好且不易残留石膏。此外,还需要准备细砂纸(从200目到800目)、防水砂纸以及用于后期上色丙烯颜料、勾线笔和清漆,这些材料共同构成了从成型到后期处理的完整工具链。
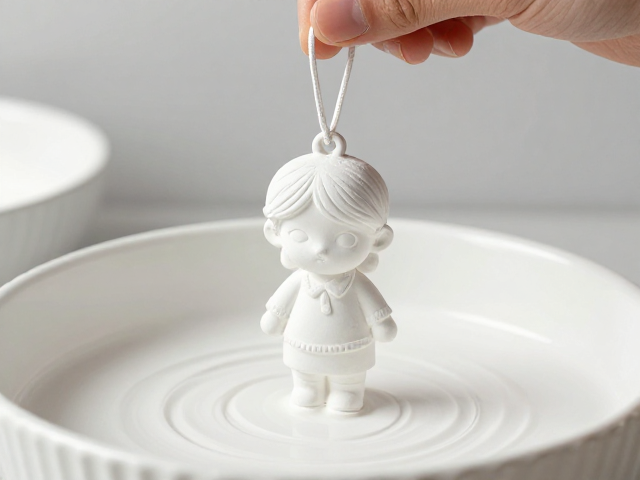
浆料调配与注模成型的关键步骤
浆料的调配是决定挂件内部结构是否致密的基础环节。将称量好的石膏粉倒入容器中,先加入部分清水,静置片刻让粉末充分吸水,随后进行快速且均匀的搅拌。搅拌过程中需严格遵循“少量多次”的原则,避免一次性加水导致结块。搅拌至浆料呈现均匀细腻的酸奶状,无干粉颗粒且无明显气泡。若发现浆料过稀,可适量添加石膏粉;若过稠,则滴加少量清水调整。搅拌完成后,静置消泡约1-2分钟,让气泡自然浮出表面,这是减少成品内部气孔的有效手段。
注模时需采用“一注二震三刮”的手法。首先将调好的石膏浆缓慢注入硅胶模具深处,利用重力作用让浆料自然填充模具的各个角落,特别是Q版人物细节丰富的部位。注入适量后,轻轻震动模具,使气泡排出并让浆料分布更均匀。随后用刮刀刮去模具表面多余的浆料,确保模具边缘整洁。注模完成后,需将模具放置在水平、无尘的环境中自然静置。石膏的凝固过程是放热反应,初期需保持环境稳定,避免移动模具导致浆料流动或模具变形,通常需要30-60分钟初步定型,具体时间受环境温度影响较大。
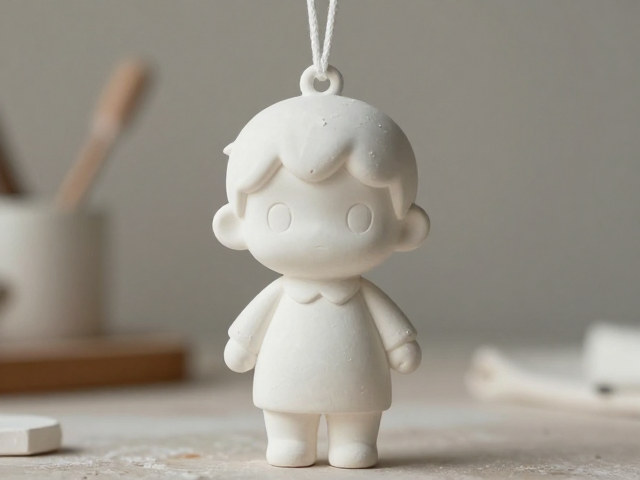
自然风干脱模与细节修整
脱模时机的把握直接影响成品的完整性。当石膏挂件表面颜色由深灰转为浅白,且触摸表面感觉干燥、不粘手,敲击声音清脆时,即可进行脱模。过早脱模会导致石膏未完全硬化,容易断裂或变形;过晚脱模则可能因石膏膨胀产生应力,导致模具难以剥离。脱模时应从模具边缘轻轻撬动,利用软质塑料片辅助分离,避免使用金属工具直接刮擦成品表面,防止留下永久性划痕。取出挂件后,需放置在通风良好、湿度适中的地方进行自然风干,整个过程可能需要24-48小时,期间需定期翻转挂件,确保四面受风均匀,避免因干燥不均产生裂纹。
风干后的石膏挂件表面可能存在细微的气孔或模具合模线,需进行精细修整。使用细砂纸包裹小木块,轻轻打磨挂件表面,重点处理合模线处及不平整区域。打磨时需保持力度均匀,避免用力过猛导致棱角磨损或形状改变。对于Q版人物面部五官等精细部位,建议使用更高目数的砂纸进行精修,直至表面光滑细腻。若发现明显气孔,可使用少量石膏粉与水调成稀泥状,填补孔洞并抹平,干燥后再次打磨。修整过程中需定期清理粉尘,检查挂件整体形态,确保对称性和细节清晰度符合设计要求。
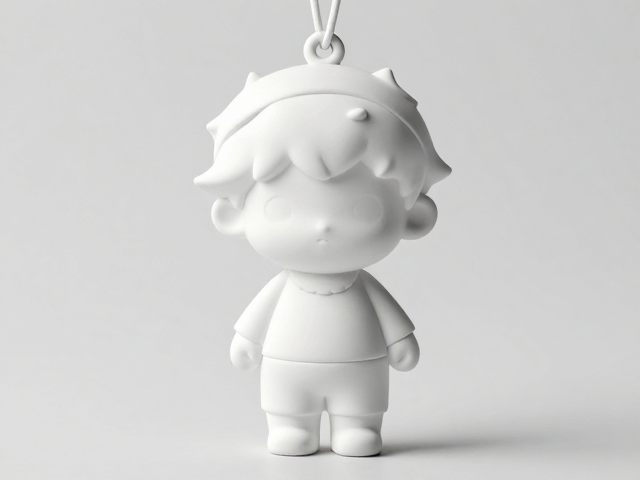
表面上色与封层保护
上色前需确保石膏挂件完全干燥且无粉尘残留。丙烯颜料具有良好的附着力和快干特性,适合石膏材质。上色时建议采用“由浅入深、多层薄涂”的策略,先用浅色颜料铺设底色,待干透后再叠加深色阴影和高光。Q版人物通常色彩鲜艳,需注意色彩过渡的自然性,特别是在面部五官处,可使用极细的勾线笔进行细节刻画,如眼睛的高光和嘴唇的轮廓。每层颜料干透后再进行下一层涂抹,避免颜料混合导致颜色脏乱。若需绘制复杂图案,可先用铅笔在石膏表面轻轻勾勒草稿,确认无误后再上色。
封层保护是提升挂件质感和耐用性的关键步骤。待颜料完全干透后,喷涂或刷涂透明清漆。清漆能隔绝空气和湿气,防止颜料褪色或脱落,同时增加挂件表面的光泽度或哑光效果,使其更具质感。清漆选择需根据 desired 效果决定,亮光清漆能突出色彩鲜艳度,哑光清漆则更显柔和自然。涂刷时需均匀薄涂,避免积漆导致流挂。完成封层后,需放置在通风处彻底干燥,通常需要数小时。干燥后可安装挂绳或金属扣,完成Q版人物挂件吊饰的制作。