液态硅胶材料特性与预处理流程
液态硅胶(LSR)因其优异的热稳定性、低粘度以及生物相容性,成为制作Q版挂件的主要基材。在正式进入模压工序前,材料需经过严密的除泡处理,通常使用真空脱泡机在负压环境下对原料进行搅拌,以消除微观气泡,确保成品表面无针孔或瑕疵。原料需储存在恒温环境中,避免温度波动导致粘度变化,影响注胶量的精准控制。此外,硅胶原料对水分极为敏感,生产环境的相对湿度需控制在40%-60%之间,防止水汽侵入引发硫化过程中的气泡缺陷。
金属钥匙圈作为连接部件,通常选用不锈钢或锌合金材质,需具备足够的抗拉强度以承受日常悬挂重物时的应力。在组装前,金属件表面需经过抛光或拉丝处理,以去除毛刺并提升触感。对于不锈钢材质,还需进行钝化处理以增强耐腐蚀性,确保在长期接触汗液或潮湿环境时不发生锈蚀。金属件与硅胶的结合面通常设计有卡槽或凹凸结构,通过物理咬合增强结合力,减少后期脱胶风险。
模具设计与精密模压成型
Q版挂件模具多采用高硬度铝合金或钢材加工而成,型腔表面需经过镜面抛光或微蚀纹处理,以呈现挂件表面的细腻质感。模具设计需考虑硅胶在硫化过程中的收缩率,通常液态硅胶的收缩率约为0.3%-0.5%,设计师需依据具体配方调整型腔尺寸,确保成品尺寸精度控制在±0.1mm以内。模具内部设有精密的流道系统,确保熔融硅胶能均匀填充至Q版人物的各个细节角落,特别是耳朵、衣褶等细小部位,避免缺胶现象。
模压成型过程通常在双液注射成型机中完成,通过精确控制注射压力和温度,使硅胶在模具内快速硫化。硫化温度一般设定在150℃-180℃之间,硫化时间根据产品厚度从10秒至60秒不等。在硫化过程中,金属钥匙圈预置于模具特定位置,硅胶在高压下包裹金属件,形成一体式结构。成型后,模具需经过冷却定型阶段,确保硅胶内部应力释放,防止成品因内应力不均产生变形或开裂。
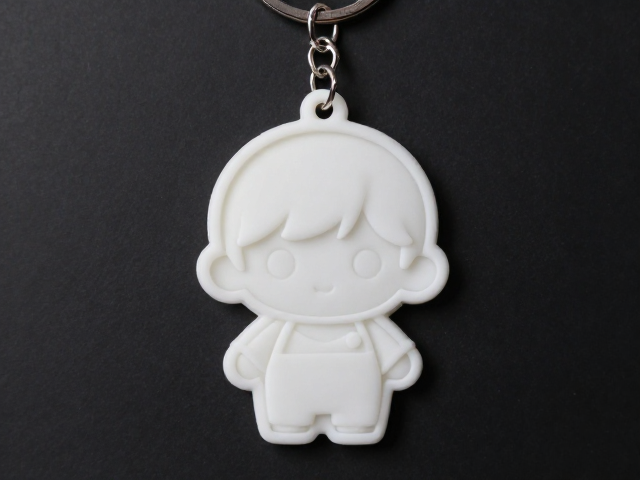
后处理工艺与细节修饰
脱模后的Q版挂件需经过精细的后处理,首要步骤为修边,使用高精度刀具或超声波切割机去除模具分型线产生的飞边,确保挂件边缘光滑圆润。对于需要上色或彩绘的款式,需在硅胶表面进行等离子处理或涂覆专用底漆,以增强颜料附着力。印刷或丝印工艺需严格控制油墨粘度与干燥温度,确保图案清晰、不掉色。部分高端工艺采用二次硫化(后固化)技术,将成品置于高温烘箱中长时间处理,进一步提升硅胶的力学性能和耐老化性。
金属钥匙圈与硅胶结合处的检查至关重要,需逐件进行拉力测试,确保结合牢固。测试标准通常要求能承受至少5kg的拉力而无脱胶或断裂现象。成品表面需经过清洁去尘处理,使用无尘布擦拭并配合离子风棒去除静电吸附的微粒。质检环节包括外观检查(无划痕、气泡、色差)、尺寸测量(使用投影仪或卡尺核对关键尺寸)以及功能测试(钥匙圈开合顺畅度)。合格品需立即装入防静电袋,避免灰尘污染,等待包装或入库。