材料配比与环境控制的底层逻辑
亚克力流沙周边的制作核心在于环氧树脂与固化剂的质量比例,工业级标准通常要求严格遵循1:1或2:1的重量比,而非体积比,以确保分子链能完整交联。环境温度对反应速率有着决定性影响,最佳施工区间通常设定在20℃至25℃之间,相对湿度需控制在60%以下,过高的湿度会导致涂层表面出现发白或雾状瑕疵,这是因为空气中的水分与固化剂中的氨基基团发生副反应。
在搅拌环节,必须使用刮刀彻底清理容器内壁及底部,避免局部未反应导致的粘性残留。混合过程建议持续3-5分钟,直至液体呈现完全透明且无丝状纹理的状态。对于大面积浇注,分次少量搅拌能减少气泡卷入,若使用电动搅拌器,需控制转速以防空气过度混入。材料倒入模具前,建议静置消泡10-15分钟,利用重力自然排出微小气泡,这是保证流沙图案清晰通透的关键前置步骤。
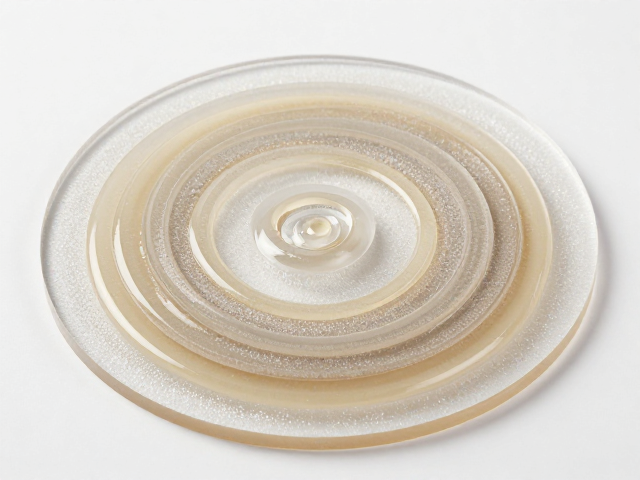
分层浇注与流沙形态的定格技巧
分层自流平工艺的核心在于对每一层固化阶段的精准判断。第一层基础层浇注后,需等待其进入“凝胶期”,此时表面触感微粘但不粘手,用手指轻触无指纹残留,这一阶段通常发生在浇注后2-4小时,具体时长受环境温度波动影响极大。在此节点注入流沙或装饰颗粒,可确保颗粒悬浮于树脂中而不直接沉底,从而形成立体的视觉层次。
流沙材料的粒径选择直接影响最终成品的质感,一般推荐使用0.1mm-0.5mm的彩色玻璃砂或金属粉,过大的颗粒会增加沉降风险并破坏表面平整度。注入第二层树脂时,需采用滴管或细嘴瓶缓慢倾倒,利用液体的表面张力覆盖流沙层,避免冲击力导致颗粒移位。若需制作多层渐变效果,每层厚度建议控制在2-5mm,过厚的单层浇注极易因放热反应剧烈而产生气泡或内部应力开裂。
固化周期与脱模时间的科学界定
完全固化并非指表面硬化,而是内部化学交联反应达到稳定状态。在25℃环境下,亚克力流沙周边通常在24小时达到初步硬度,可进行脱模处理。脱模时需使用塑料撬棒沿边缘轻轻分离,避免使用金属工具划伤表面。若环境温度低于20℃,固化时间需相应延长,低温下分子运动减缓,完全固化周期可能延伸至48-72小时。
全固化周期通常需要7-7天,在此期间材料才能达到最高的硬度、耐黄变性和化学稳定性。虽然24小时后表面已具备一定强度,但内部仍处于应力释放阶段,过早进行打磨或抛光可能破坏流沙层的结构完整性。建议在脱模后静置24小时再进行后续的表面处理,如使用超声波清洗机去除表面残留物,或使用软布擦拭保持光泽。
表面处理后置与长期维护规范
脱模后的周边表面可能存在细微的模具痕迹或气泡点,需进行精细打磨。建议使用2000目至5000目水砂纸,配合清水进行湿磨,动作需轻柔均匀,避免局部过热导致树脂软化。打磨后表面呈哑光状,需通过抛光膏或划痕修复剂进行镜面还原。抛光过程中需保持工具清洁,防止砂粒嵌入树脂表面造成永久性划痕。
日常清洁应使用中性清洁剂和软布擦拭,避免使用含有酒精、丙酮或强酸碱的溶剂,这些化学物质会破坏树脂表面的光泽甚至导致开裂。长期暴露在紫外线下,即使使用抗UV添加剂的树脂,也可能随时间推移出现轻微黄变,因此建议将成品放置在无直射阳光的环境中。若表面出现严重划痕或磨损,需重新进行全表面抛光处理,以恢复其原有的透明度和流沙的立体视觉效果。