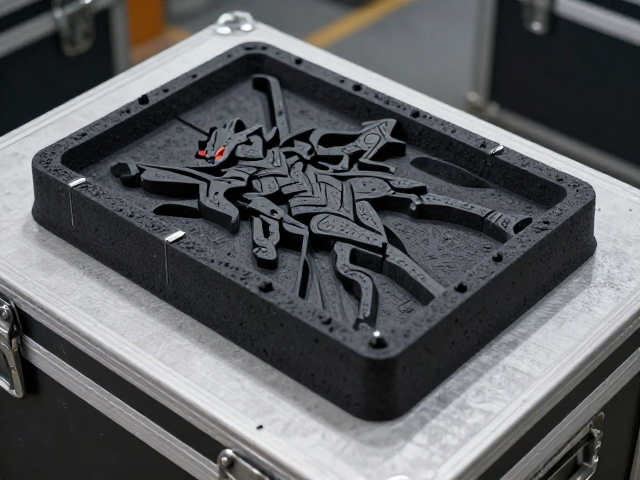
材料特性与热压成型基础逻辑
EVA(乙烯-醋酸乙烯酯共聚物)泡沫因其优异的缓冲性能、柔韧性及加工便利性,成为虚拟偶像舞台道具制作的核心基材。在热压工艺中,材料内部的交联结构受热后软化,通过模具施加压力可实现复杂曲面的精准塑形。这种物理变化过程无需依赖高温熔融,而是通过控制温度与压力参数,使EVA材料在不破坏纤维骨架的前提下发生形变,从而满足舞台道具对轻量化与高强度的双重需求。
热压裁切环节通常涉及从整板到具体部件的二次加工。利用数控切割机或激光裁切设备,依据3D建模数据对EVA板材进行高精度切割,随后放入热压机中,在120℃至160℃的温度区间内,配合2-5MPa的压力进行定型。这一过程确保了道具在长时间舞台灯光照射下不易变形,同时边缘平整度符合高精度视觉呈现标准,为后续涂装与组装奠定坚实基础。
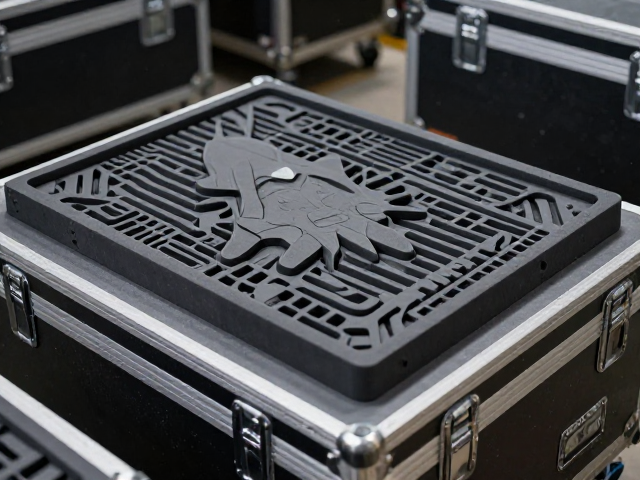
舞台道具的结构加固与耐用性
虚拟偶像道具常包含大型骨架或活动关节,单纯依靠EVA材料难以维持长期结构稳定。实际应用中,内部通常嵌入铝合金方管或碳纤维杆作为主支撑结构,外部包裹多层不同密度的EVA泡沫以塑造流畅外观。高密度EVA(密度40-60kg/m³)用于受力关键部位,提供刚性支撑;低密度EVA(密度20-30kg/m³)用于表面包裹,确保触感柔和且便于细节雕刻。这种复合结构设计有效解决了大型道具在快速移动场景下的共振与断裂风险。
表面处理是提升道具舞台表现力的关键步骤。完成热压塑形后,道具表面需经过打磨、填补原子灰、底漆喷涂等多道工序。针对虚拟偶像特有的高饱和度色彩需求,通常采用哑光或半哑光汽车级修补漆进行多层喷涂,每层间隔干燥时间控制在2-4小时。这种工艺不仅增强了色彩附着力,还提升了材料表面的耐磨性,确保在频繁搬运和舞台互动中,道具外观能保持如新状态,减少因磨损导致的视觉瑕疵。
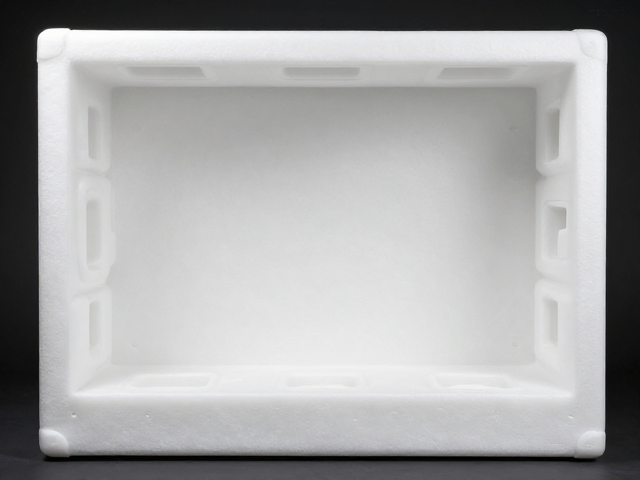
运输箱的缓冲设计与空间规划
舞台道具的运输安全直接依赖于定制化运输箱的设计。基于道具实际尺寸与重量分布,运输箱内部需严格匹配EVA内衬的切割形状。高缓冲EVA内衬通常采用15-20mm厚度的材料,通过CNC切割出血格,使道具各部件精准嵌入其中,避免运输过程中的相对位移。箱体结构多选用航空铝材框架搭配高强度ABS工程塑料面板,整体重量控制在单件15-25kg之间,便于单人或双人协作搬运,同时满足航空货运对重量与尺寸的限制要求。
防震性能是运输箱设计的核心指标。在箱体底部与侧壁,需增加额外的减震层,通常使用闭孔橡胶垫或高密度海绵填充空隙。实验数据表明,经过标准跌落测试(1.2米高度,多面跌落),内部道具无结构性损伤,表面涂层无开裂。此外,箱体锁扣采用工业级快速锁紧装置,确保在颠簸路况下箱体不开启。这种严密的防护体系大幅降低了道具在跨城巡演中的损坏率,保障了演出日程的顺利执行。
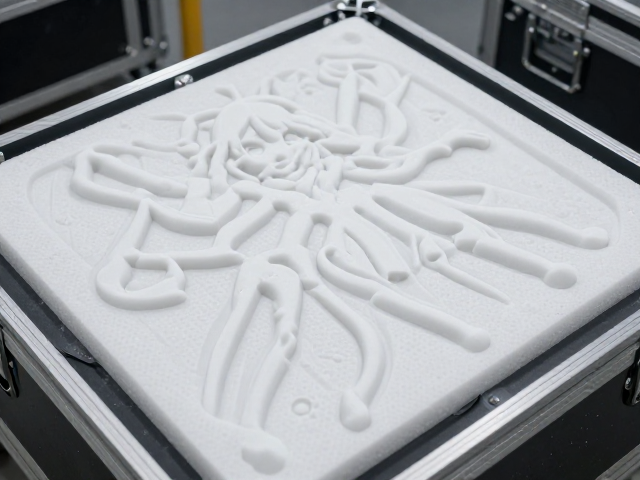
工艺参数对成品质量的影响机制
温度控制是热压成型中最易出现偏差的环节。温度过低会导致EVA材料未完全软化,成型后出现回弹或棱角不锐利;温度过高则可能引起材料表面碳化或内部气泡破裂,影响外观质量。实际操作中,需根据EVA材料的具体配方(醋酸乙烯酯含量)调整温度曲线。对于常规舞台道具用EVA,建议预热时间控制在3-5分钟,保压时间根据厚度设定,每增加1cm厚度,保压时间增加10-15秒,以确保热量均匀渗透至材料中心。
压力分布的均匀性直接影响道具的几何精度。液压机或气动压床需配备高精度压力传感器,实时监测模具闭合过程中的压力变化。对于带有复杂曲面或镂空结构的道具,模具设计需设置排气槽,防止空气滞留形成气泡。此外,裁切后的边缘在热压前需进行倒角处理,以分散压力集中点,避免边缘在高压下发生卷曲或破损。通过精确计算压力与时间的匹配关系,可显著提升大批量生产中的良品率,确保每个道具部件的一致性。