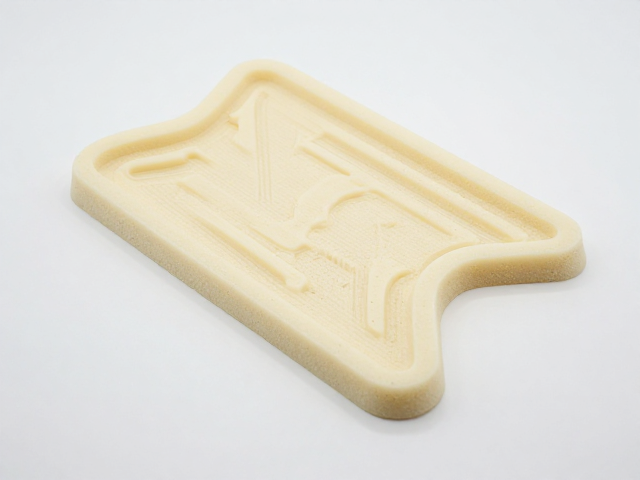
EVA泡沫热压裁切塑形工艺的核心控制
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能和可塑性,在模型制作及工业包装领域应用广泛。热压裁切是赋予EVA泡沫特定几何形态的关键步骤,其核心在于对温度与压力的精准调控。通常,加热设备需维持在120°C至160°C之间,这一区间能使EVA分子链段获得足够的活动能力,从而在模具或刀具作用下发生形变而不致断裂或过度熔融。压力设定需根据泡沫密度动态调整,低密度泡沫需采用轻柔且均匀的压力,防止局部塌陷;高密度泡沫则需增加压强以确保边缘闭合紧密,避免内部出现空洞或分层现象。
裁切过程中的刀具选择与行进速度直接影响成品的光洁度。推荐使用带有微热处理功能的金属刀片或激光切割头,以减少毛边产生。手工操作时,刀片应保持恒定角度和速度,避免中途停顿导致切口粗糙。对于复杂曲面结构,可采用分段热压法,先通过点状加热固定关键节点,再逐步连接边缘,利用材料自身的热记忆特性辅助定型。操作环境需保持干燥清洁,避免灰尘附着在高温泡沫表面形成顽固污渍,影响后续打磨效率。
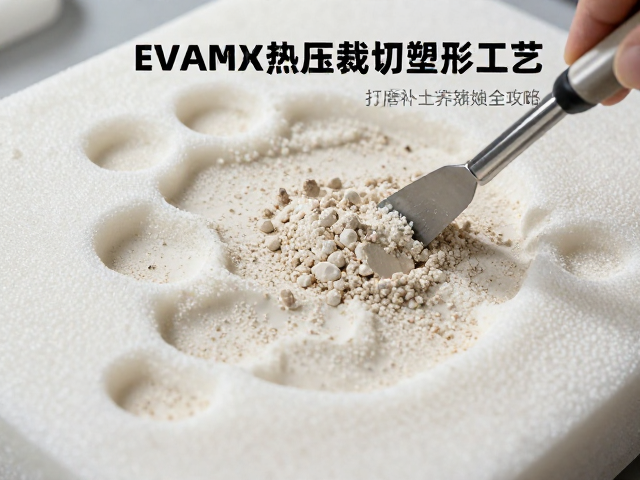
打磨补土与表面处理的标准化流程
EVA泡沫表面通常带有细微的颗粒感或裁切痕迹,直接上色会导致漆面粗糙不均,因此打磨与补土是提升表面质感的必要环节。打磨需遵循由粗到细的原则,初期使用120-240目砂纸去除明显的凹凸不平,注意力度均匀,避免砂穿导致基材暴露。随后过渡至400-600目砂纸进行精细抛光,直至表面触感平滑。对于存在细微裂纹或缺口的部位,需使用专用EVA补土或原子灰进行填补,填补后需等待充分固化,再进行二次打磨以确保平整度。
补土材料的选择需考虑其附着力与收缩率。水性丙烯酸补土干燥速度快,气味较低,适合室内操作,但需注意多层薄涂以防开裂;油性补土附着力更强,但干燥时间长且气味较大。涂抹时应使用刮板或软刷将补土填入缺陷处,略微高出表面以预留打磨空间。打磨完成后,表面应无明显砂痕、凹陷或补土堆积,此时可进行底漆喷涂,底漆能进一步封闭泡沫孔隙,为后续色漆提供均匀的基础。
避光养护对成品稳定性与色泽的影响
EVA材料中的醋酸乙烯组分对紫外线具有较高的敏感性,长期暴露在强光下会导致材料变黄、变硬甚至脆化,严重影响模型或产品的使用寿命。因此,成型及涂装完成后的避光养护是保持成品外观与物理性能的关键步骤。养护环境应保持通风、干燥,温度控制在15°C至25°C之间,相对湿度低于60%,以加速涂层固化并防止湿气侵入导致起泡。
避光措施需覆盖整个养护周期,通常建议至少静置48-72小时,让涂层内部溶剂充分挥发,分子结构达到稳定状态。存放时应避免重物堆压,防止精密结构变形。对于需要长期展示的作品,建议在养护结束后使用含有紫外线吸收剂的清漆进行封层,或将其置于无窗柜体中展示,从根本上隔绝紫外线伤害。通过规范的避光养护,可显著延长EVA制品的色泽保持时间,减少因环境因素导致的老化开裂风险。