石膏注浆成型冰箱贴的自然风干环境设定
石膏注浆成型冰箱贴的自然风干过程,核心在于对环境温湿度与空气流通速度的精准调控。石膏(主要成分为半水硫酸钙)在吸水硬化过程中会释放结晶水并形成严密的晶体结构,这一物理变化对周围环境极为敏感。理想的自然风干环境应保持在相对湿度40%至60%之间,温度维持在15℃至25℃。湿度过低会导致水分蒸发过快,石膏内部水分迁移速度大于表面干燥速度,极易引发开裂或变形;湿度过高则水分难以挥发,延长固化时间,可能导致产品强度不足或表面发白。
空气流动需要保持温和且均匀,避免强风直吹成型后的石膏坯体。强风会造成局部水分急剧流失,导致坯体不同部位干燥速率不一致,进而产生内应力,引发翘曲或细微裂纹。建议将模具放置在通风良好但无对流风直吹的室内角落,或使用小型风扇在远处间接促进空气循环。若环境过于干燥,可在附近放置水盆增加局部湿度;若环境潮湿,则需加强通风或使用除湿设备辅助,确保石膏内部水分能平稳、均匀地向表面扩散并挥发。
注浆成型与脱模前的关键时间控制
注浆成型后的等待时间是决定冰箱贴结构完整性的首要环节。石膏浆料注入模具后,半水硫酸钙开始与水反应生成二水硫酸钙,体积略微膨胀并逐渐凝固。这一过程通常分为初凝和终凝两个阶段,初凝时间通常在30至60分钟,终凝则在数小时内完成。在此期间,必须保持模具静止,不可移动或震动,以免破坏正在形成的晶体结构。判断脱模时机的关键在于观察石膏表面,当表面不再粘手,且用指甲轻划无明显划痕,边缘处呈现轻微的干燥色泽时,方可进行脱模操作。
过早脱模会导致石膏坯体强度不足,极易在取出过程中发生断裂、掉角或变形,尤其是对于造型复杂、悬空部位较多的冰箱贴,风险更高。过晚脱模则可能因为石膏与模具结合紧密,导致脱模困难,强行剥离会造成坯体表面损伤或整体碎裂。一般建议在注浆后2至4小时进行初步检查,若环境温度较低,需适当延长等待时间。脱模时应双手平稳托住模具底部,轻轻晃动或使用软质刮板辅助,确保受力均匀,避免使用金属工具直接撬动石膏表面,以防留下永久性凹痕。
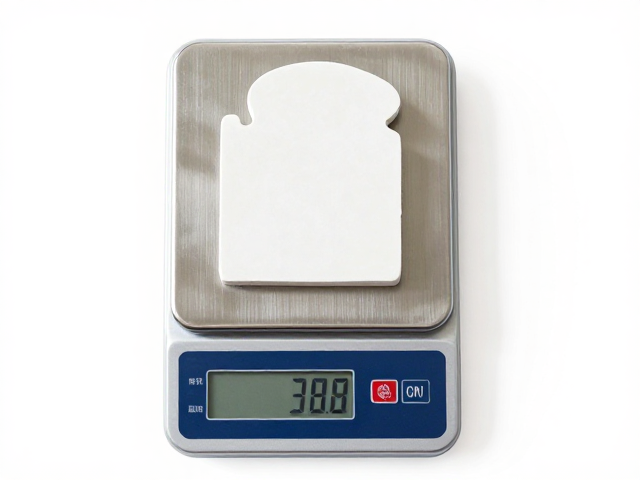
电子秤重量控制的理论依据与操作细节
在石膏注浆工艺中,重量控制是保证冰箱贴尺寸一致性和成品率的核心手段。石膏浆料的密度相对固定,理论上,模具容积与石膏浆料质量呈正比关系。通过电子秤精确称量注入模具的石膏浆料重量,可以有效避免因注浆量不准导致的缺料、溢料或内部空洞等问题。使用高精度电子秤(精度建议达到0.1克或更高),并在注浆前将模具放置在秤盘上进行去皮操作,确保测量数据仅反映石膏浆料的净重。
实际操作中,需根据模具的容积和石膏浆料的稠度计算单次注浆的标准重量。例如,若某款冰箱贴模具容积为20立方厘米,石膏浆料密度约为1.4克/立方厘米,则理论注浆量约为28克。考虑到浆料中可能存在的微小气泡或流动性差异,可在理论值基础上设置±0.5克的误差范围。注浆时应缓慢注入,避免气泡包裹,同时通过电子秤实时监测注入重量,当接近标准重量时减缓注入速度,直至达到设定值。这种方法能显著减少因人为估算注浆量带来的误差,提升批量生产的稳定性。
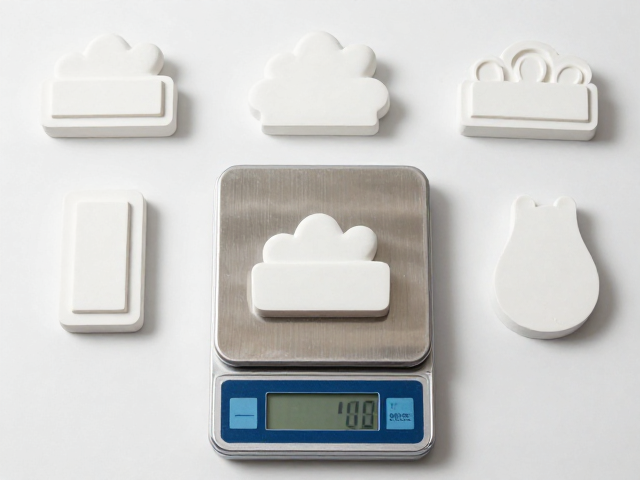
自然风干过程中的重量变化监测与调整
自然风干过程中,石膏坯体通过水分挥发逐渐硬化,其重量会随时间推移逐渐减轻。通过定期记录坯体重量变化,可以科学判断干燥进度,避免过度干燥或干燥不足。建议在脱模后,每隔2至4小时使用电子秤称量一次坯体重量,并记录数据。随着水分蒸发,重量会逐渐下降,当重量变化趋于平稳,即连续两次称重结果差异极小时,表明坯体已基本达到平衡含水率,可视为干燥完成。
若发现重量下降速度过快,可能意味着环境过于干燥或通风过强,需适当增加环境湿度或减少风源,防止坯体开裂。若重量下降缓慢,则需检查环境湿度是否过高,或加强通风。此外,重量监测还可用于发现潜在缺陷。若某批次坯体重量普遍低于标准值,可能提示注浆量不足或浆料密度偏低;若重量异常偏高,则可能存在浆料过稠或模具内残留水分过多等问题。通过持续监测和调整,可优化工艺参数,确保每一枚冰箱贴的质量稳定。