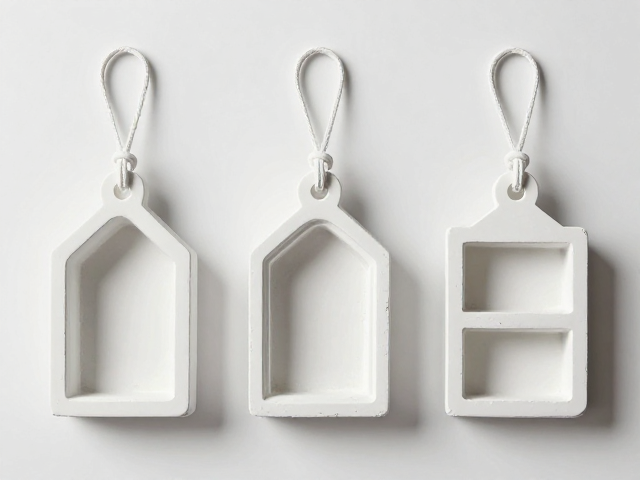
石膏注浆盲盒挂件的材料准备与模具选择
制作石膏注浆盲盒吊饰,核心在于对原材料特性的精准把控与模具的适配。高强度石膏粉是基础,其细度通常需达到200目以上,以确保注浆后的表面细腻无颗粒感。水与石膏粉的比例建议控制在0.6至0.7之间,这一区间能平衡流动性与凝固后的硬度,比例过高会导致干燥缓慢且易开裂,过低则注浆不满模。模具多选用硅胶材质,因其脱模容易且能完美复刻盲盒内部精细结构,常见的款式涵盖几何体、微缩场景或卡通角色轮廓,模具内部需保持绝对干燥且无脱模剂残留,以免影响石膏与模具的分离效果。
工具方面,除了基础的搅拌容器和刮刀,还需要准备超声波清洗机或高压气泵用于清理模具细节处的气泡。注浆过程中,模具的摆放角度至关重要,需确保注浆口位于最高点,以便空气顺利排出。对于结构复杂的盲盒造型,建议准备注射器或细嘴瓶进行局部补浆,以填充模具角落因流动阻力无法到达的缝隙。所有接触石膏浆料的工具需在每次使用前清洁,避免残留干结的石膏影响后续批次的制作质量。
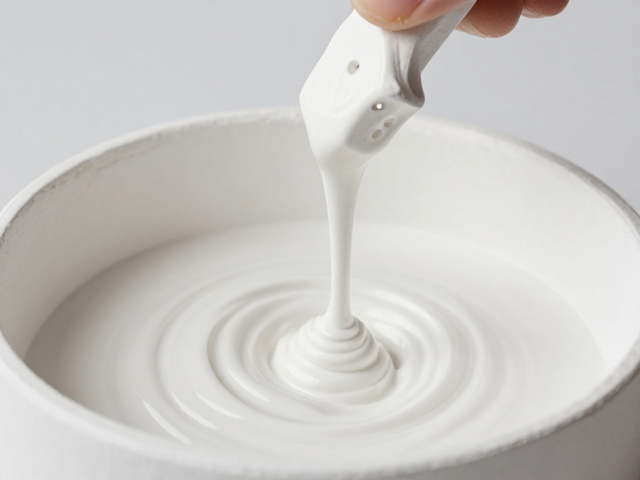
石膏浆料调配与注浆手法细节
浆料的调配是决定成品密实度的关键步骤。将称量好的石膏粉缓慢倒入清水中,静置片刻让粉末充分浸润,随后进行单向搅拌,避免剧烈搅入过多空气形成气泡。搅拌时间控制在1-2分钟,直至浆料呈现均匀无颗粒的酸奶状质地。若浆料表面出现微小气泡,可静置片刻让其自然破裂,或使用牙签轻轻挑破可见气泡。对于追求极致细腻表面的盲盒吊饰,可在浆料中加入少量建筑用胶水或专用增塑剂,这有助于提升石膏在干燥过程中的抗裂性能,但需严格控制添加比例,以免降低石膏本身的硬度。
注浆时,应将浆料从模具最高处缓慢注入,利用重力作用使浆料自然填充模具底部。对于大型或结构复杂的盲盒造型,可采用分次注浆法,先注入少量浆料覆盖模具内壁最精细处,待其初步定型后再进行二注浆,以确保细节完整。注浆过程中需轻轻敲击模具侧面,利用震动排出附着在模具内壁的气泡。注浆完成后,观察模具顶部是否有浆料溢出,若有需用刮刀平整表面,确保吊饰顶部平整,便于后续打孔或悬挂。
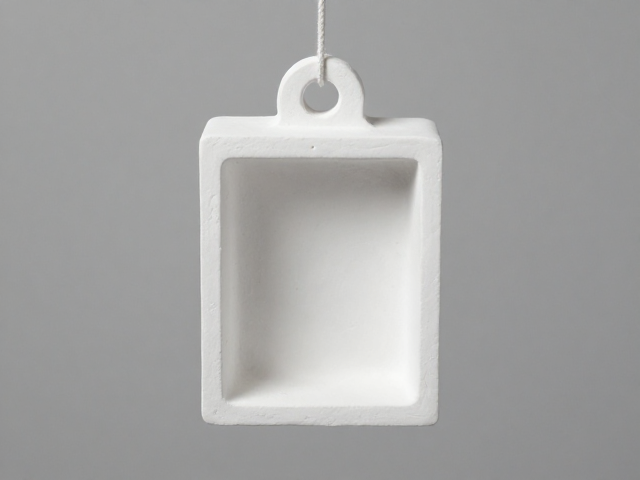
自然风干工艺与脱模时机把控
石膏制品的干燥过程需严格遵循自然风干原则,避免高温烘烤或强风直吹导致内部水分快速蒸发引发开裂。将注浆完成的模具置于通风良好、温度恒定(建议15-25摄氏度)且湿度适中(40%-60%)的环境中。干燥时间根据石膏厚度和模具大小而定,通常薄款吊饰需24-48小时,厚款或复杂造型需3-7天。判断石膏是否完全干燥的方法为触摸表面,若感觉无凉意、无潮湿感,且颜色由深灰转为均匀的浅白色,即表示干燥完成。
脱模时机需格外谨慎,过早脱模会导致石膏结构脆弱,易在取出过程中断裂或损坏细节;过晚脱模则可能因石膏收缩卡在模具内,强行脱模造成崩边。建议在石膏完全干燥后,轻轻撬动模具边缘,观察石膏与模具分离情况。若使用硅胶模具,可从底部向上缓慢剥离,对于卡滞部位,可使用塑料撬棒辅助,严禁使用金属工具直接接触石膏表面。脱模过程中需双手配合,一手固定模具,一手轻托石膏主体,平稳取出。
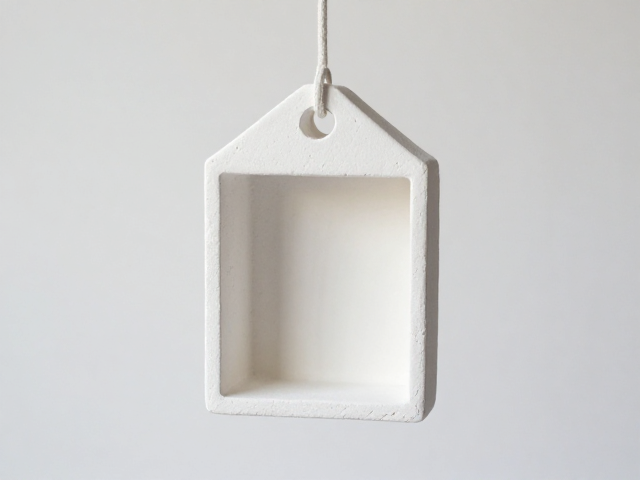
吊饰后期处理与悬挂结构制作
脱模后的石膏吊饰表面可能存在细微瑕疵或模具线痕,需进行精细修整。使用细砂纸(建议400-800目)轻轻打磨表面,重点处理注浆口、边缘接缝处。打磨时需保持力度均匀,避免局部过度磨损导致形状改变。若吊饰表面存在气孔或凹陷,可使用石膏腻子或少量石膏粉与水混合的浆料进行填补,干透后再次打磨至平滑。对于盲盒造型中需要隐藏打孔位置的细节,可利用造型本身的结构特征,如在背部凹陷处或连接部件处进行操作。
悬挂结构的制作需考虑承重与美观。推荐使用高强度尼龙绳或金属链条,通过热熔胶或专用石膏粘接剂固定在吊饰背面。打孔时,建议使用小型电钻配合细钻头,在石膏完全干燥状态下操作,孔径建议2-3毫米,深度需足以容纳固定胶体。若吊饰较重,需增加加固措施,如在孔内注入少量环氧树脂胶增强锚固力。悬挂绳的长度可根据使用场景调整,一般挂件长度在10-20厘米之间,既保证视觉平衡,又便于日常悬挂展示。