金属蚀刻片底漆喷涂的核心作用与环境准备
金属蚀刻片在完成精细图形切割后,表面残留的拉丝液、氧化皮或指纹油污会直接阻碍涂层的附着力,导致后续掉漆或起泡。底漆喷涂的主要目的是建立一层致密的隔离层,封闭金属孔隙,提升面漆的附着力与耐腐蚀性能。对于高精密蚀刻件,如钟表机芯、乐器配件或电子屏蔽罩,底漆的厚度控制尤为关键,过厚会掩盖蚀刻纹理,过薄则无法形成有效保护。
喷涂作业的环境控制是决定成品良率的先决条件。标准的喷涂车间需保持温度在18-25℃,相对湿度控制在40%-60%之间,以避免水汽凝结在金属表面形成隐性水膜。空气过滤系统需达到千级或更高洁净度标准,防止尘埃颗粒附着在未干的漆膜上形成颗粒瑕疵。操作人员在进入喷涂区前需经过风淋除尘,并佩戴无粉丁腈手套,避免手部油脂污染待喷涂表面。
喷涂前的表面预处理与遮蔽保护
在底漆喷涂前,金属蚀刻片必须经过严密的脱脂清洗。通常采用超声波清洗机,使用中性或弱碱性清洗剂,配合40-50℃水温处理3-5分钟,彻底去除加工过程中的油污与金属屑。清洗后需用去离子水漂洗,随后通过热风烘干或自然晾干确保表面完全无水渍。对于带有复杂镂空结构的蚀刻片,需特别注意死角处的积液清理,必要时使用压缩空气吹扫。
遮蔽保护是防止非喷涂区域污染的关键步骤。对于不需要喷涂的装配面、螺丝孔或精密咬合部位,需使用耐高温美纹纸或专用遮蔽胶带进行严密封装。对于大面积平面蚀刻片,可使用定制夹具进行悬空固定,确保漆雾能均匀覆盖所有外露表面。遮蔽材料需具备优异的耐溶剂性,防止底漆溶剂渗透至遮蔽层边缘造成“咬边”或渗漏现象。
底漆喷涂手法与参数控制
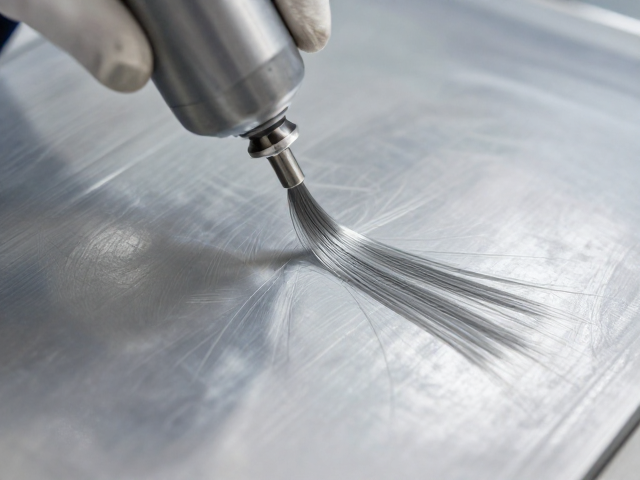
双组分丙烯酸底漆或环氧底漆是金属蚀刻件常用的涂层材料,其固化剂比例需严格依据产品说明书进行机械搅拌混合,通常搅拌时间为3-5分钟,确保无条纹状色差。喷涂时,喷枪距离工件表面保持15-20厘米,移动速度控制在20-30厘米/秒,保持枪口与工件表面垂直。第一遍喷涂采用薄喷法,雾幅宽度覆盖工件宽度的一半,重叠率保持在50%,以形成均匀的初始附着层。
第二遍喷涂需在第一遍表干后进行,通常间隔时间为15-30分钟,具体时间取决于环境温度和涂料挥发速度。第二遍喷涂同样采用薄喷,重点在于覆盖第一遍可能存在的流挂或露底现象,总干膜厚度通常控制在10-15微米。对于极薄或易变形的蚀刻片,可采用静电喷涂方式,利用静电吸附力使漆雾更均匀地附着在工件表面,减少过喷浪费,同时降低高温烘烤对薄材造成的变形风险。
发梢处理与边缘缺陷修复
金属蚀刻过程中,边缘处常因切割应力或材料特性形成微小的毛刺或“发梢”状突起,这些微观缺陷在底漆喷涂后容易形成针孔或缩孔,严重影响外观质感。在底漆喷涂前,需使用细粒度砂纸(如600-800目)或专用去毛刺刷对边缘进行轻柔打磨,去除锐角和毛刺,但需避免过度打磨导致蚀刻图案变形或尺寸超差。
对于已喷涂底漆但发现边缘发梢缺陷的工件,需待底漆完全固化后,使用低粘度稀释剂或专用修补漆进行局部修复。采用点涂方式,将修补漆精准涂抹于缺陷处,利用漆液自身的流平性消除凸起。若缺陷较深,需先用细砂纸轻微打磨平整,清洁干燥后再次进行局部薄喷修补。修复过程中需严格控制修补区域的边缘过渡,确保修补区与原始漆膜之间无明显接缝或色差。
固化工艺与质量检测标准
底漆喷涂后的固化过程分为自然干燥和强制烘烤两种模式。自然干燥适用于对温度敏感或大型工件,通常需在通风良好处静置24-72小时,使溶剂充分挥发并发生交联反应。强制烘烤适用于批量生产,烘烤温度通常设定在60-80℃,时间控制在20-40分钟。烘烤过程中需确保烘箱内温度均匀,避免局部过热导致漆膜起泡或变色。
质量检测主要依据外观检查、附着力测试和厚度测量三项指标。外观检查要求在标准光源下,距离30厘米处观察,漆膜应均匀、无流挂、无针孔、无颗粒、无发白现象。附着力测试采用划格法,使用专用切割刀在漆膜表面切割规定间距的方格,再用3M 600号胶带垂直粘贴后快速撕离,漆膜脱落面积不得超过5%。厚度测量使用磁性测厚仪,多点测量取平均值,确保厚度符合工艺规范要求,保证后续面漆喷涂的兼容性与最终产品的防护性能。