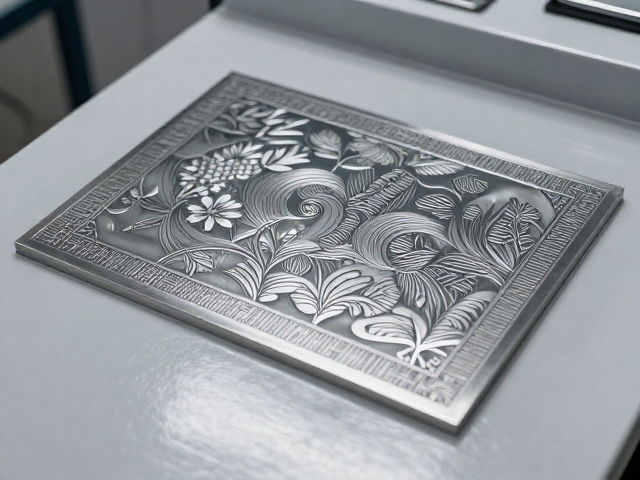
金属蚀刻片前处理与底漆喷涂的核心逻辑
金属蚀刻片的表面质量直接取决于前处理的彻底程度,这一环节决定了后续涂层与基材的结合力。工业实践中,通常采用超声波清洗结合弱碱性清洗剂去除金属表面的油污与氧化皮,随后进行去离子水漂洗以确保无残留离子。对于高要求的精密蚀刻件,部分产线会引入微弧氧化或特殊的化学钝化工艺,以在微观层面增加表面粗糙度,从而显著提升底漆的附着力等级,避免在后续高温或高湿环境下出现涂层剥离现象。
底漆喷涂并非简单的覆盖,而是构建防腐与装饰的双重屏障。喷涂环境需控制在恒温恒湿的无尘室中,温度通常维持在20±2℃,相对湿度低于60%,以防止漆膜表面产生气泡或橘皮效应。常用的底漆材料多为环氧底漆或聚氨酯底漆,通过静电喷涂或精密喷枪均匀覆盖,膜厚需严格控制在10-20微米之间。固化过程遵循阶梯式升温曲线,例如先在60℃预热10分钟,再升至80℃固化30分钟,确保溶剂充分挥发且交联反应完全,为后续透明件装配提供稳定的基底。
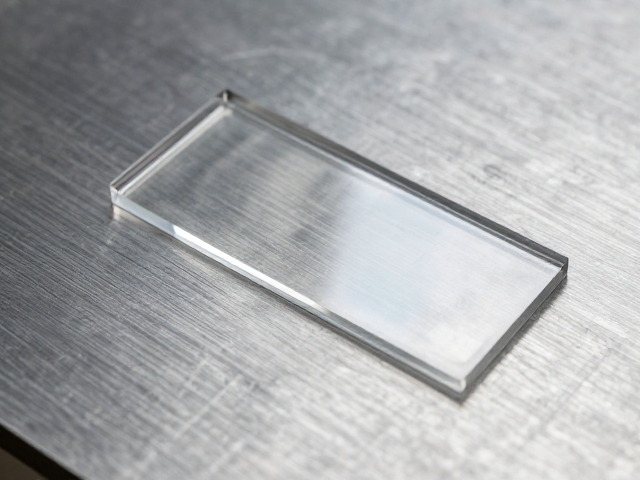
透明件抛光成型的技术难点与工艺路径
透明件如亚克力或聚碳酸酯板材在成型后,表面往往存在激光切割留下的微裂纹或毛刺,直接影响光学通透性与美观度。传统的机械抛光法通过旋转羊毛轮配合研磨膏进行物理打磨,虽效率高但易产生热量导致材料变形或内部应力释放引发的裂纹。目前,更精细的工艺倾向于使用火焰抛光或溶剂抛光。火焰抛光利用高温火焰瞬间软化材料表面,使其因表面张力自动流平,适用于小面积或复杂曲面;而溶剂抛光则通过涂抹丙酮或二氯甲烷等专用溶剂,使材料表层溶解后重新凝固,形成镜面效果,该法对操作环境的通风与温度控制要求极高。
抛光后的透明件需经过严格的应力消除处理,以消除因快速成型或局部加热产生的内应力。这一过程通常将部件置于恒温烘箱中,以低于玻璃化转变温度(Tg)5-10℃的温度进行长时间保温,例如聚碳酸酯件可能在80-90℃环境下处理2-4小时。应力消除后的部件需进行红外光谱检测或偏光镜检查,确认无双折射现象。此外,抛光边缘的清洁至关重要,残留的溶剂或粉尘会在组装后形成可见的光斑或雾状瑕疵,因此通常配备离子风棒去除静电吸附的微尘,确保光学性能达到设计指标。
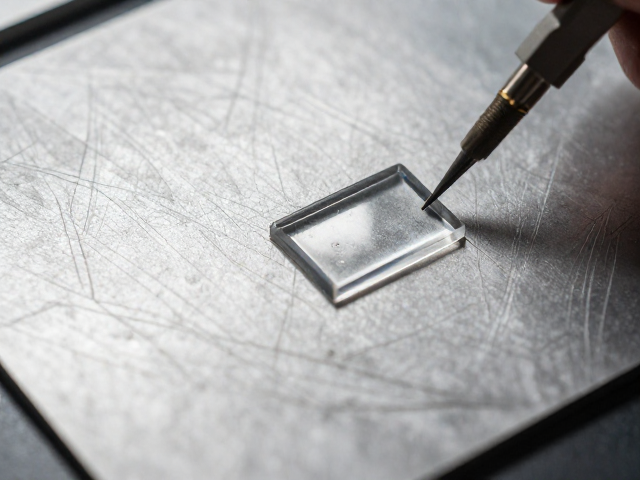
蚀刻片与透明件组装的精密配合要求
金属蚀刻片与透明件的组合装配,核心在于公差控制与光学对齐。由于金属蚀刻深度通常在0.05-0.5毫米之间,透明件覆盖后的视觉效果受间隙影响极大。若间隙过大,光线散射会导致标识模糊;间隙过小则可能因应力集中导致透明件破裂。装配过程中,常采用高精度定位销或激光辅助定位系统,确保金属片与透明件的中心偏差控制在0.1毫米以内。部分高精度应用还会在接触面增加光学透明胶层,既填补微观不平,又通过折射率匹配减少界面反射,提升整体视觉的通透感。
组装后的成品需经历严格的环境适应性测试,以验证工艺稳定性。测试项目包括高低温循环(如-40℃至+85℃,循环50次)、恒温恒湿(85℃/85%RH,1000小时)以及盐雾试验(5%NaCl溶液,24小时无白锈)。这些测试旨在模拟极端使用场景,验证底漆附着力、透明件抗黄变能力及整体结构的密封性。任何一项指标不合格,均需回溯至喷涂或抛光环节进行工艺参数调整。通过数据化的测试反馈,产线可不断优化固化时间、抛光转速或溶剂配比,确保批量生产的一致性。