分件策略与拓扑结构分析
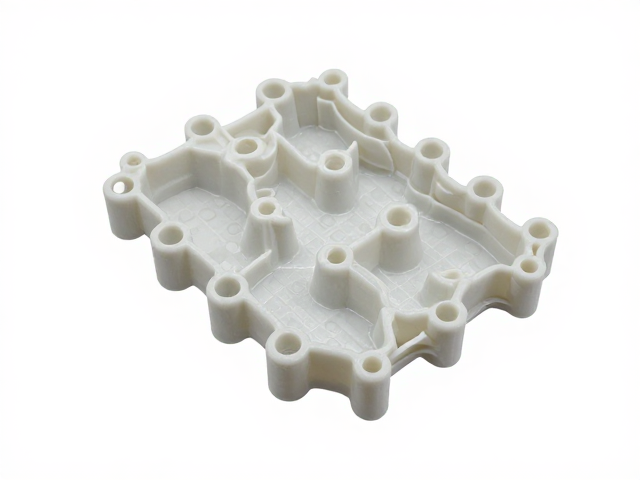
在PVC高温注塑工艺中,一体成型往往面临脱模困难、内应力集中以及热变形等物理限制,合理的分件拆模逻辑是解决这些问题的核心。设计师需要基于零件的几何特征,识别是否存在倒扣、深腔或壁厚差异过大的区域,这些特征会直接导致模具侧向抽芯或顶出失败。通过分析材料的收缩率,特别是PVC在高温下表现出的非线性收缩特性,可以在3D建模阶段预判潜在的分型线位置,从而决定是将整体结构拆解为多个独立部件,还是保留单一整体并优化内部加强筋布局。
分件后的模型需要重新评估各部件之间的装配公差与连接方式,确保拆分后的结构在物理性能上不逊于原始一体件。对于需要保留整体外观的大型面板,可以考虑将内部骨架与外部蒙皮分开设计,利用超声波焊接或溶剂粘接实现二次组装,这样既降低了注塑过程中的熔接痕风险,又减少了因壁厚不均导致的缩痕缺陷。这种拓扑结构上的拆解并非随意分割,而是依据受力分析,将主要承载结构与非功能性装饰结构进行解耦,从而降低模具复杂度并提升良品率。
模具流道与冷却系统适配
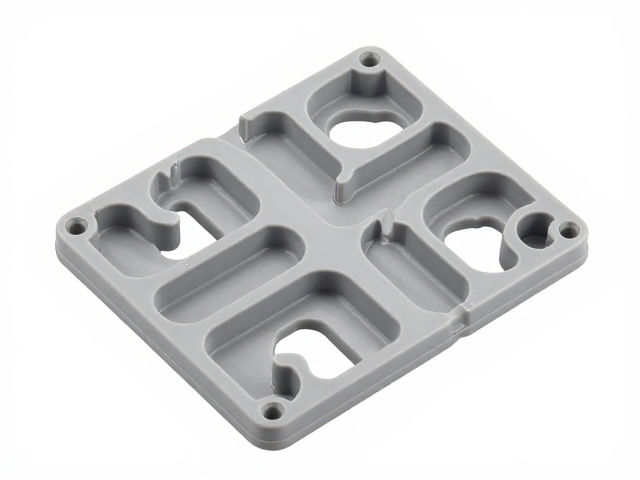
PVC材料对温度极为敏感,高温注塑过程中,模具的热平衡直接决定了产品的尺寸稳定性。分件拆模后,每个独立部件的流道布局必须经过严密的模流分析,以确保熔融PVC能够均匀填充各个型腔,避免出现短射或气穴。对于经过拆分的大尺寸部件,浇口的位置应设置在壁厚较厚或应力分散的区域,利用多点浇口平衡填充路径,减少分子取向带来的内应力,从而防止产品在脱模后发生翘曲变形。
冷却系统的优化同样依赖于分件后的几何形态。每个独立模块应配备独立的冷却回路,以控制不同区域的冷却速率,确保PVC在最佳温度区间内固化。通过调整冷却水道的分布密度和间距,可以消除局部过热现象,缩短成型周期。对于复杂曲面部件,可能需要采用随形冷却技术,使模具表面温度分布更加均匀,进而提升产品表面的光泽度和尺寸精度,确保分件后的各模块在组装后具有极高的配合精度。
连接结构与装配精度控制
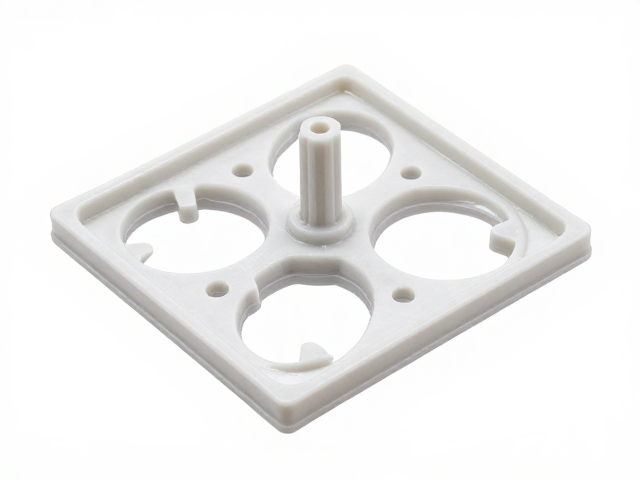
拆分后的PVC部件需要通过精密的连接结构实现功能整合,常见的连接方式包括卡扣、螺丝柱或超声波焊接点。在设计这些连接结构时,必须考虑PVC材料的脆性特性,避免因应力集中导致断裂。卡扣设计需预留足够的变形空间,同时确保装配后的锁紧力符合使用场景要求,防止因长期受力或温度变化导致松动。螺丝柱的设计则需特别注意壁厚过渡,避免根部产生裂纹,必要时可增加加强筋以分散装配时的扭矩。
装配精度的控制还体现在分件后的公差累积分析上。每个独立部件的注塑公差会在组装过程中叠加,因此需要在模型阶段进行严密的公差链计算,确定各部件的关键尺寸公差范围。通过优化分型面的配合精度,减少装配间隙,确保整体结构的密封性和外观平整度。对于高精度要求的部件,可采用定位销或定位孔进行辅助装配,提高生产过程中的对位效率,降低因人为操作误差导致的装配不良率,从而提升整体产品的良率和一致性。