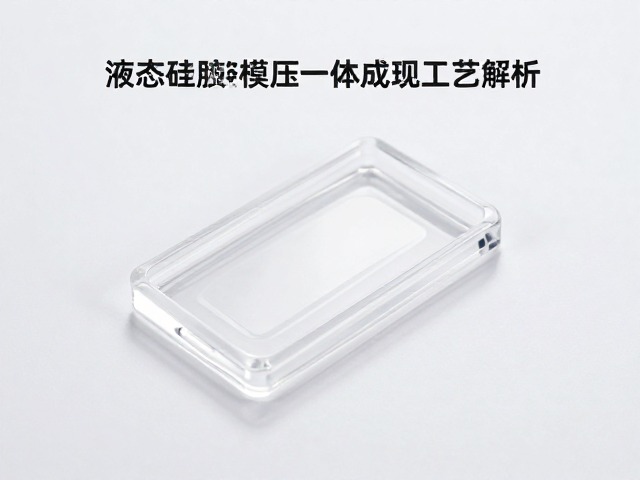
液态硅胶模压一体成型的工艺原理与优势
液态硅胶(LSI)模压成型技术依托于高流动性原料特性,通过精密的注射系统将A剂(基础胶)与B剂(固化剂)按严格比例混合后注入加热模具。该工艺过程通常在低温低压环境下启动,随后在模具内部进行高温硫化反应,使硅胶分子链发生交联固化。由于LSI在常温下粘度极低,能够完美填充微米级的复杂纹理与细微结构,从而实现了传统固态硅胶难以达到的高复杂度几何形状的无缝成型。
相较于传统的固态硅胶二次加工工艺,LSI一体成型消除了粘接界面,显著提升了产品的气密性与结构完整性。这种制造方式大幅减少了人工装配环节,降低了因人工操作导致的外观瑕疵率,同时缩短了整体生产周期。对于需要高透明度、高洁净度以及优异生物相容性的零部件而言,LSI工艺能提供一致且稳定的物理性能表现,满足精密制造领域对尺寸精度与表面质量的严苛要求。
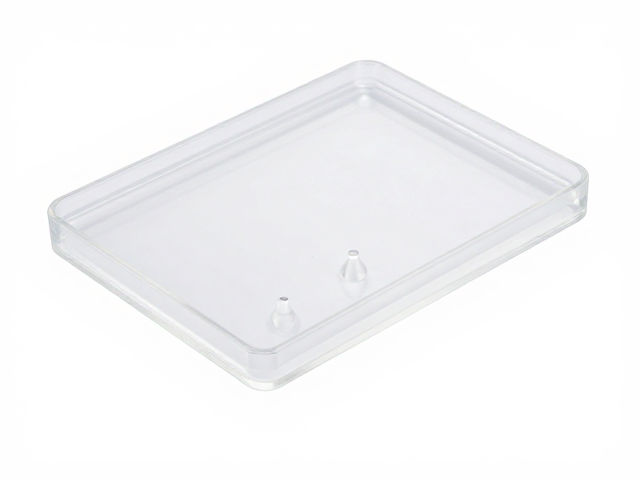
透明效果的关键影响因素与质量控制
实现高透明效果的核心在于原料本身的纯度以及成型过程中的环境控制。高品质液态硅胶需经过严密的过滤与脱泡处理,以消除原料中可能存在的微小杂质或气泡。在注射过程中,模具表面的光洁度直接影响最终产品的透光率,通常需要使用经过抛光处理的镜面钢材作为模具材料,并定期维护以防止模具表面氧化或污染,避免光线在表面发生漫反射从而降低透明度。
硫化工艺参数的设定对透明度的保持至关重要。温度过高可能导致硅胶基材黄变,而温度过低则可能造成固化不完全,影响光学均匀性。此外,脱模剂的使用需极为谨慎,部分含有硅油成分的脱模剂可能在制品表面形成雾状薄膜,阻碍光线穿透。因此,无脱模剂干式脱模或使用专用水性脱模剂成为提升透明效果的关键手段,确保成品在视觉上达到清澈如水、无黄斑、无雾气的视觉效果。
RoHS指令下的材料合规性要求
RoHS(Restriction of Hazardous Substances)指令旨在限制在电子电气设备中使用某些有害物质,其中与硅胶材料密切相关的限制元素主要包括铅(Pb)、汞(Hg)、镉(Cd)、六价铬(Cr6+)、多溴联苯(PBB)和多溴二苯醚(PBDE)。对于液态硅胶而言,由于其主要成分为聚硅氧烷,本身不含重金属,因此合规的重点在于原材料供应商的管理以及生产过程中的交叉污染控制。
企业在采购液态硅胶原料时,必须索取符合最新法规要求的检测报告,确认原料中有害物质含量低于指令规定的阈值。在生产环节中,需确保模具钢材、辅助助剂以及储存容器均符合无铅、无镉等标准。特别需要注意的是,某些为了改善加工性能而添加的改性剂或填料可能含有违规成分,因此建立严密的供应链追溯体系,对每一批次原料进行成分核验,是确保最终产品符合RoHS标准的基础措施。
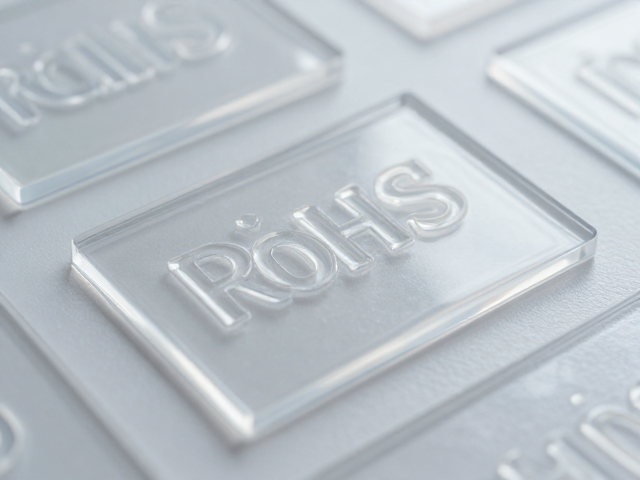
透明硅胶制品的检测方法与标准验证
针对透明液态硅胶制品的RoHS检测,实验室通常采用电感耦合等离子体发射光谱仪(ICP-OES)或原子荧光光谱仪(AFS)对重金属元素进行定量分析。对于有机污染物如PBBs和PBDEs,则使用气相色谱-质谱联用仪(GC-MS)进行定性及定量检测。检测过程中需严格按照XRF筛查后的确证实验流程操作,确保数据的准确性与法律效力,避免因筛查数据偏差导致合规误判。
除了化学成分的合规性,透明硅胶制品在实际应用中还需关注物理性能的稳定性,以验证工艺的一致性。透光率测试通常使用分光光度计在可见光波段(380nm-780nm)范围内测量,要求透光率数值稳定且无显著衰减。硬度测试采用邵氏硬度计,确保材料在固化后达到设计要求的力学性能。这些物理指标与化学成分检测共同构成了完整的质量控制体系,为产品符合国际标准提供全面的数据支持。