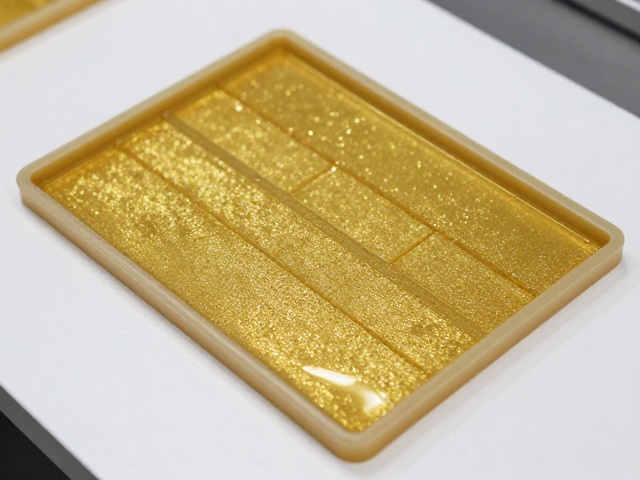
液态硅胶模压一体成型的工艺底层逻辑
液态硅胶(LSR)作为一种高纯度、低粘度的弹性体材料,其模压成型过程高度依赖精密的温控系统与严密的注射压力控制。与传统的固态硅胶相比,LSR在常温下呈流动性液体状态,需通过双组分计量泵将基础胶与催化剂按精确比例混合后注入模具型腔。这一过程通常在80至120摄氏度的模具温度下完成硫化反应,整个成型周期可控制在数秒至数十秒之间,极大提升了生产效率并确保了产品内部结构的致密性。
一体成型工艺的核心优势在于消除了传统硅胶制品常见的二次组装环节,从而避免了接缝出水和结构脆弱的问题。在模具设计阶段,流道系统的平衡性决定了材料填充的均匀度,任何微小的气泡残留或缺料现象都会直接影响最终产品的透光率与力学性能。通过优化的模具流道布局,LSR能够均匀包裹内部嵌件或复杂结构,实现从微观分子结构到宏观外观的一致性,特别适用于对卫生等级和耐候性有严苛要求的医疗导管、母婴用品及精密电子密封件。
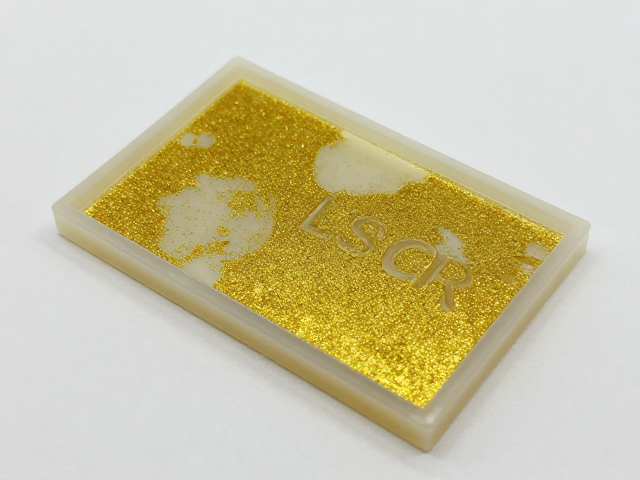
金葱闪粉在LSR工艺中的分散与固化挑战
金葱粉作为一种常见的装饰性填充材料,在液态硅胶中面临着极高的分散与沉降挑战。由于金葱片主要成分为PET或金属氧化物,其密度远大于硅胶基料,若搅拌不均或固化过程中温度梯度控制不当,极易出现片状沉淀或团聚现象,导致产品表面出现明显的色差斑点或光泽不均。为了获得均匀的闪粉效果,通常需要在混炼阶段使用高剪切力的分散设备,并将金葱粉以低比例(通常低于3%-5%)预分散在基础胶中,再通过静态混合器注入模具,以减少剪切力对金葱片物理结构的破坏。
固化过程中的温度曲线对金葱效果的呈现起着决定性作用。过快的升温会导致硅胶表面迅速结皮,将金葱粉封存在内部或造成表面粗糙;而过慢的升温则可能延长生产周期并增加金葱粉下沉的风险。理想的工艺参数需结合硅胶的粘度变化曲线与金葱粉的耐热性进行匹配,通常采用阶梯式升温策略,先以较低温度使胶料初步流动填充,待型腔完全填充后再提升至硫化温度,确保金葱粉在胶料中保持悬浮状态直至固化定型,从而形成细腻且分布均匀的立体闪光效果。
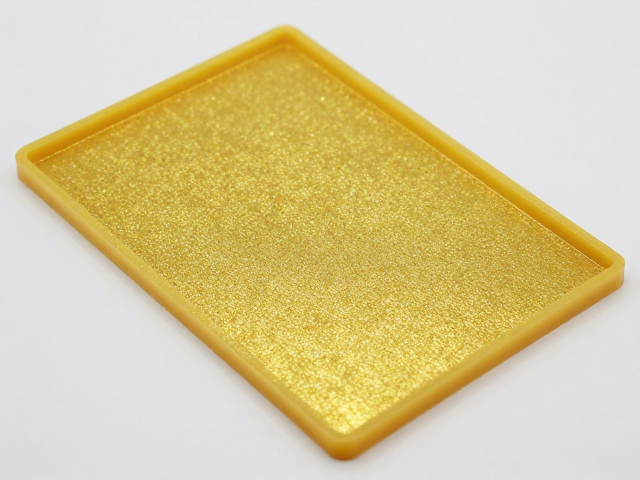
基于光学特性的外观质检标准体系
液态硅胶金葱制品的质检流程高度依赖自动化光学检测技术与人工目视检查的结合,重点聚焦于气泡、杂质、缺料及闪粉分布均匀度等关键缺陷。由于金葱粉的金属光泽会干扰传统视觉传感器的识别,许多高端生产线采用多角度打光与频闪技术,通过捕捉光线在金葱片上的反射特征来判定瑕疵。例如,微小气泡在金葱背景下表现为暗点或光晕畸变,而杂质则可能因折射率不同产生异常色块,这些细节需通过高分辨率CCD相机在微距镜头下进行逐件扫描,确保无可见瑕疵。
除了外观检查,物理性能测试也是质检环节中不可或缺的一环,主要验证材料的拉伸强度、撕裂强度及耐黄变性能。对于带有金葱粉的LSR制品,还需特别关注表面耐磨性,因为金葱片与硅胶基体的结合力直接影响产品在使用过程中的脱落情况。质检人员会使用标准摩擦试验机对产品表面进行规定次数的摩擦测试,观察金葱层是否出现磨损或剥离现象。同时,透光率测试用于评估材料在硫化过程中是否因温度不均产生雾状效应,确保产品在透光状态下依然保持清澈,无明显浑浊或内部应力纹。
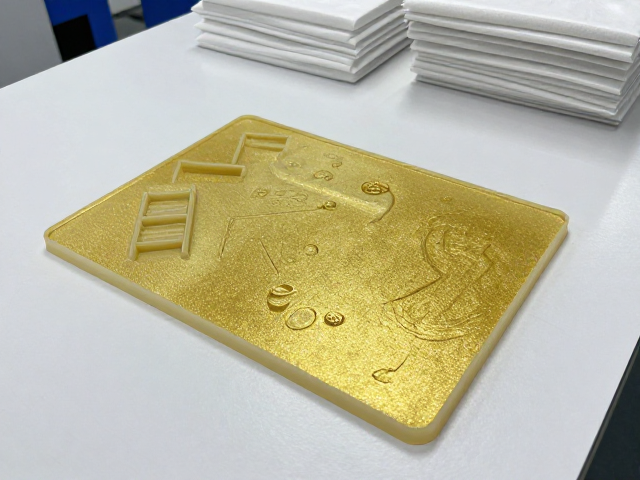
防尘防静电的标准化包装与物流规范
液态硅胶金葱制品的表面易受灰尘附着及静电吸附影响,因此包装环节需在十万级或更高标准的无尘室中进行,以最大限度降低微粒污染。包装材料通常选用低析出的PE或PP材质,避免化学物质迁移至硅胶表面影响长期稳定性或金葱层的附着力。每件产品需经过高压气流吹扫及离子风棒静电消除处理后,单独装入内包装袋,袋内常放置干燥剂以控制湿度,防止硅胶在长期储存中因环境潮湿产生表面发粘现象。
外包装箱需具备足够的抗压强度以应对堆码与运输过程中的物理冲击,箱内配置隔板或珍珠棉定位结构,防止产品在运输途中因晃动摩擦导致金葱层脱落或表面划伤。标签信息需严格遵循行业规范,标注产品名称、批次号、生产日期、材质成分及储存条件,确保产品可追溯性。在物流环节,需避免高温直射与剧烈震荡,建议储存环境温度控制在20-25摄氏度,相对湿度低于60%,以维持液态硅胶制品的长期物理性能稳定及外观效果的持久性。