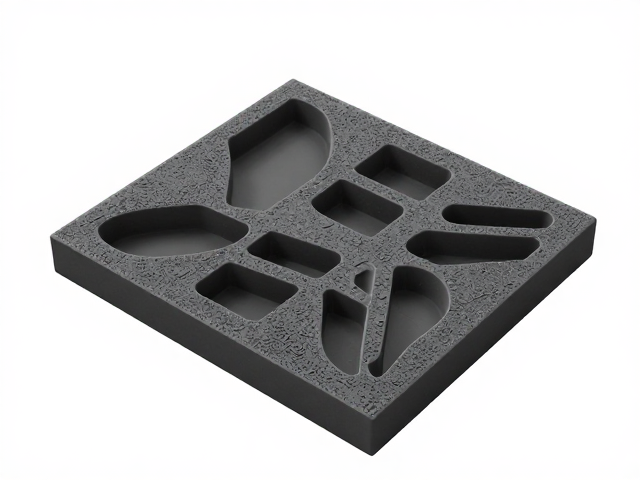
3D建模与数据转换:从虚拟模型到可加工实体
在EVA泡沫热压裁切塑形工艺中,精确的3D建模是确保后续加工精度的核心环节。设计师通常使用Blender或ZBrush等数字建模软件构建基础几何形态,重点在于控制曲率过渡的平滑度,避免在后续热压过程中因应力集中导致材料破裂。建模阶段需特别注意“倒角”与“圆角”的处理,EVA材料在受热软化后具有流动性,尖锐的直角在热压成型时极易产生折痕或变形,因此建议在模型边缘设置2-3毫米的过渡圆角,以匹配材料的热力学特性。
完成造型后,必须将三维数据转换为二维展开图或激光切割路径。这一步骤常借助CAD软件或专用的3D打印切片/切割插件实现,关键在于计算材料的“拉伸率”。不同密度(如15kg/m³至50kg/m³)和硬度(Shore C 10-60)的EVA泡沫在受热膨胀和冷却收缩时的尺寸变化率不同,通常需要根据具体批次材料进行1%-3%的预缩放补偿。生成的DXF或SVG文件需包含清晰的切割线、热压区标记以及废料分离线,确保数控机床或激光切割机能准确识别加工边界,为后续的热压定型提供标准化的数据源。
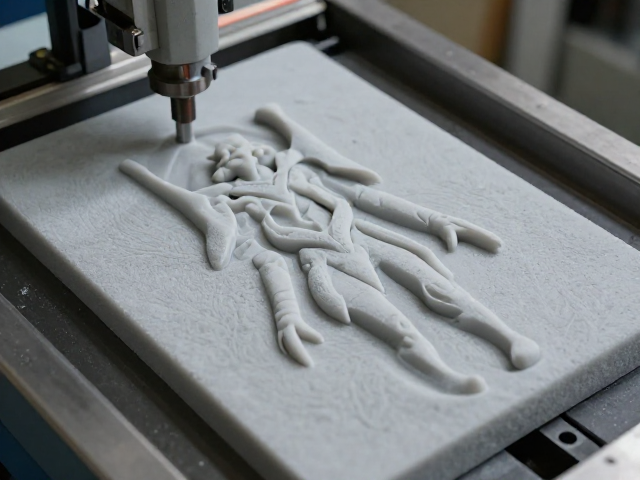
热压裁切与塑形:温度控制与模具配合
热压成型是赋予EVA泡沫最终形态的关键步骤,其核心在于对温度、压力和时间三要素的精准调控。工业级热压机通常使用铝制或铜制模具,模具表面需经过哑光喷砂处理以减少反光并增加摩擦力,防止成品粘连。加热温度通常控制在120℃至160℃之间,具体数值取决于EVA的交联密度和添加剂成分。升温过程中需确保模具受热均匀,避免局部过热导致材料碳化或释放有害气体,同时需配合持续且稳定的下压力,通常压力范围在0.5MPa至2.0MPa,以迫使材料完全贴合模具型腔,消除内部气泡和空洞。
裁切与塑形过程需严格遵循“先切割后热压”或“一体成型后精修”的工艺逻辑。对于复杂曲面结构,建议采用激光裁切技术预先切割出色块,再通过热压使各部件在接缝处发生分子级融合,形成无缝连接。在此过程中,模具的排气槽设计至关重要,它能有效排出材料受热挥发的气体,防止成品表面出现气孔或凹陷。操作人员需实时监控热压时间,通常单件成型时间在30秒至90秒之间,过短会导致定型不全,过长则可能引起材料降解变黄,影响后续涂装附着力。
表面旧化处理:物理打磨与化学做旧
旧化细节的处理旨在模拟材料在长期使用中的磨损、氧化和污渍痕迹,这一过程分为物理打磨和化学做旧两个阶段。物理打磨主要使用不同目数的砂纸(从200目到1000目)对EVA表面进行选择性处理。在边缘、棱角及受力点区域,使用粗砂纸进行高频打磨,去除表层光滑度,制造出行走或碰撞产生的磨损痕迹;在平坦区域则使用细砂纸进行轻微抛磨,形成自然的哑光质感。此步骤需严格控制力度,避免过度打磨导致材料纤维断裂或结构强度下降。
化学做旧则通过溶剂型或水性颜料实现更深层次的视觉效果。常用的做旧介质包括稀释的丙烯颜料、模型专用旧化液或工业级稀释剂。操作时,先以深色颜料(如黑、深棕)进行底色铺设,模拟污垢积聚;随后使用浅灰色或土黄色颜料进行干扫,突出磨损高点;使用透明清漆或保护剂固定涂层,防止脱落。对于需要模拟金属氧化或锈蚀的效果,可在EVA表面喷涂金属底漆后,使用铜绿或铁锈色丙烯进行点染和晕染。整个过程需保持环境通风,并测试颜料与EVA材料的兼容性,防止溶剂腐蚀基材导致表面起泡或溶解。