搪胶低温注塑的材料特性与工艺基础
搪胶工艺核心在于利用热塑性弹性体或软质PVC材料,通过低温加热软化后包裹硬质骨架或模具内部,形成具有柔软触感的表面层。与常规高温注塑不同,低温注塑通常控制在80℃至120℃区间,这一温度范围能有效避免内部精密电子元件或复杂金属骨架因高温受损,同时保留材料的弹性和抗撕裂性能。材料在熔融状态下需具备优异的流动性,以便充分填充模具细微纹理,确保表面无气泡、缺胶或流痕,这是保证产品外观一致性的关键物理基础。
工艺过程中,温度的均匀分布决定了搪胶层的厚度稳定性。通过精确控温系统,使模具表面温度维持在设定值,促使材料均匀包覆指定区域。这种低温环境下的聚合反应较为缓慢,需要较长的冷却定型时间,从而减少内应力残留。在实际操作中,原料的塑化效果会直接影响最终产品的光泽度和手感,因此原料预处理和螺杆剪切热的控制成为技术重点,任何温度波动都可能导致搪胶层与基材结合力下降,引发后期脱层风险。
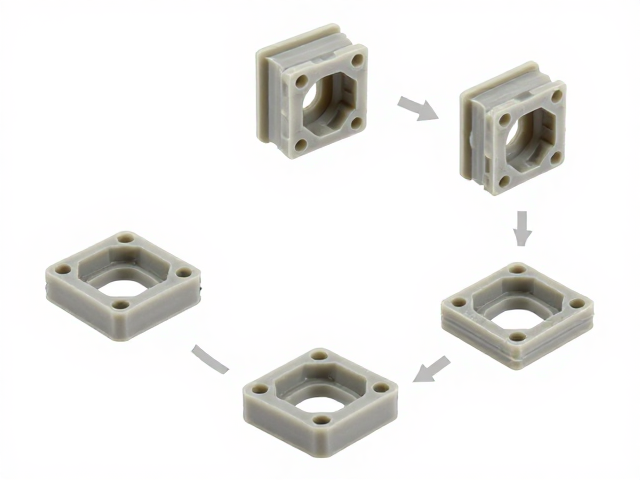
拆件组合结构的设计逻辑与模具应对
拆件组合结构旨在解决复杂造型下模具开模困难的问题,通过将产品分为多个独立部件,分别注塑成型后再进行组装。这种设计允许在模具内部设置独立的滑块、斜顶或行位机构,以处理倒扣、侧孔等复杂几何特征。各部件之间的配合公差需经过严密的计算,通常采用卡扣、超声波焊接或双面胶粘接等方式实现最终组合,确保组装后的整体结构稳固且外观接缝均匀。合理的拆件策略能显著降低模具制造成本,同时提高生产效率,避免单一大型模具带来的高昂投资和高故障率。
在模具设计阶段,分型面的选择至关重要,需确保拆件后的装配线平整,无明显错位或间隙。设计师需模拟注塑过程中的收缩变形,对不同材料或厚度的部件预留相应的收缩率补偿。例如,搪胶件与硬质塑料件组合时,因两者收缩特性差异较大,需通过调整模具型腔尺寸来平衡装配后的间隙。此外,拆件结构还需考虑装配顺序,确保自动化组装或人工组装时的定位精度,避免因部件变形导致的装配失败或外观瑕疵,这是实现高精度组合结构的核心工程要求。
开钢模全流程解析与关键控制点
钢模制造严格遵循从3D数据评估、结构设计、数控加工、热处理到精密磨削的标准流程。初始阶段需对产品模型进行可制造性分析,识别拔模角度、壁厚变化等潜在风险,确定模仁材质,通常选用P20、718或S136等模具钢,以满足硬度、耐磨性及散热需求。随后进行CNC粗加工与精加工,确保型腔表面光洁度达到预定标准,通常为镜面或皮纹处理。热处理工序用于提升模具整体强度和韧性,防止生产过程中出现变形或开裂,后续磨削和抛光则进一步消除加工痕迹,确保产品表面质量。
装配与试模是验证模具性能的关键环节,需检查导柱导套配合、顶出系统平稳性及冷却水路通畅性。在首次试模中,记录注塑参数如注射压力、保压时间、模具温度等,观察产品成型情况,重点排查缩水、飞边、熔接线等缺陷。根据试模结果对模具进行修模调整,如修改浇口位置、优化冷却系统或调整顶针行程。经过多轮迭代直至产品尺寸稳定、外观合格,模具方可进入量产阶段。全流程中,每一道工序的精度控制都直接影响最终产品的良率和使用寿命,需建立严密的检测机制以确保数据可追溯。
工艺参数优化与质量控制体系
低温注塑过程中,注射速度与压力的匹配直接影响搪胶层的致密性。较低的注射速度有助于减少空气卷入,防止气泡产生,而适当的保压压力可补偿材料冷却收缩,确保尺寸稳定性。模具温度控制需保持恒定,避免局部过热或过冷导致材料性能不均。在实际生产中,建议采用模温机进行精确控温,并将温度波动范围控制在±2℃以内,以维持工艺稳定性。同时,原料的干燥处理不可忽视,水分残留会导致搪胶表面出现银纹或强度下降,需确保原料含水率低于规定阈值。
质量控制体系涵盖从原料入库到成品出货的全过程检验。首件检验需核对尺寸、外观、硬度等关键指标,确认符合图纸要求。生产过程中,每批次抽检产品进行拉力测试、耐低温测试及外观检查,记录数据并分析趋势,及时纠正工艺偏差。对于拆件组合产品,还需进行装配后的综合测试,检查结合力、间隙均匀性及功能完整性。建立完善的SPC(统计过程控制)系统,监控关键工艺参数的波动,确保生产过程处于受控状态,从而持续输出高质量产品,满足客户对细节与性能的严苛要求。