搪胶低温注塑成型的核心工艺解析
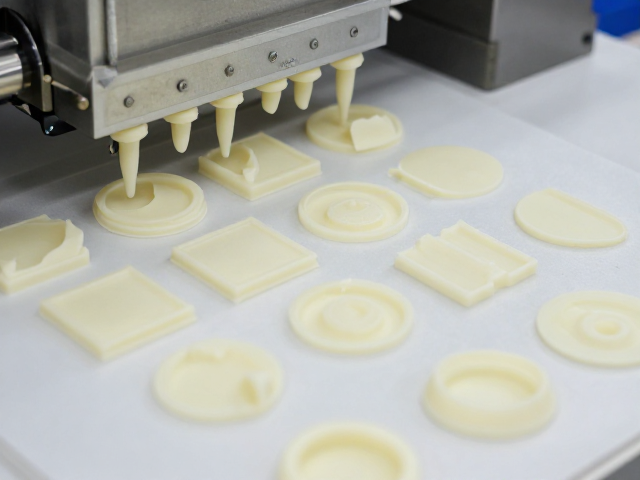
搪胶工艺通常涉及将PVC糊状树脂注入模具,随后通过加热使材料固化成型。近年来,低温注塑技术被引入该领域,旨在解决传统高温工艺中可能出现的搪胶层开裂、变形或内部气泡问题。低温注塑通过精确控制模具温度,通常在60℃至90℃区间内进行操作,显著降低了材料的热应力。这种温度控制使得搪胶层与硬质骨架(如PP或ABS内芯)的结合更加紧密,同时减少了因热胀冷缩差异导致的分层现象。
工艺的关键在于树脂的流变特性与模具温度的匹配。低温环境下,PVC糊料的粘度变化更为平缓,有利于填充复杂结构的细微角落。在实际生产中,需监控注射压力与保压时间,确保材料充分填充且无残留应力。此外,冷却阶段的速率控制直接影响成品的尺寸稳定性,缓慢冷却有助于减少内应力集中,提升产品整体的机械强度与外观质感。
原型打印打样的技术实施要点
在搪胶产品开发阶段,原型打印是验证模具设计与产品结构的重要环节。使用高精度3D打印技术制作原型,能够快速模拟搪胶成型后的最终形态。打印材料通常选用高强度树脂或尼龙,以模拟搪胶层的物理特性。打印过程中,需特别注意表面光洁度的控制,粗糙的表面会增加搪胶层的附着力不均,导致成品出现橘皮纹或局部脱胶。
打样完成后,需对原型进行严格的尺寸测量与装配测试。利用三坐标测量机检测关键配合面的公差,确保搪胶件与硬质骨架的配合间隙符合设计规范。同时,检查原型在模拟低温注塑环境下的尺寸变化,评估材料的热膨胀系数对成品精度的影响。通过多次迭代打印与修正,优化模具流道设计,减少注塑过程中的困气与缺料现象,为后续大规模生产提供可靠的数据支持。
包装完整性检查的标准流程
包装完整性检查是确保搪胶产品在运输与储存过程中不受损伤的关键步骤。检查流程包括外包装的物理强度测试、内部缓冲材料的适配性以及密封性的验证。外包装需符合抗压、抗震标准,防止堆码过程中发生变形或破裂。内部缓冲材料应能有效吸收震动,避免搪胶件与硬质部件在运输中发生摩擦或碰撞导致表面划伤或结构松动。
密封性检查需关注包装材料的阻隔性能,防止湿气、氧气或其他污染物侵入影响产品性能。对于高要求的搪胶制品,还需进行跌落测试与振动测试,模拟实际物流环境,验证包装在极端条件下的保护能力。检查过程中发现的问题需立即记录并反馈至包装设计环节,通过调整包装材料或结构设计,提升整体防护等级,确保产品以最佳状态交付至终端用户。