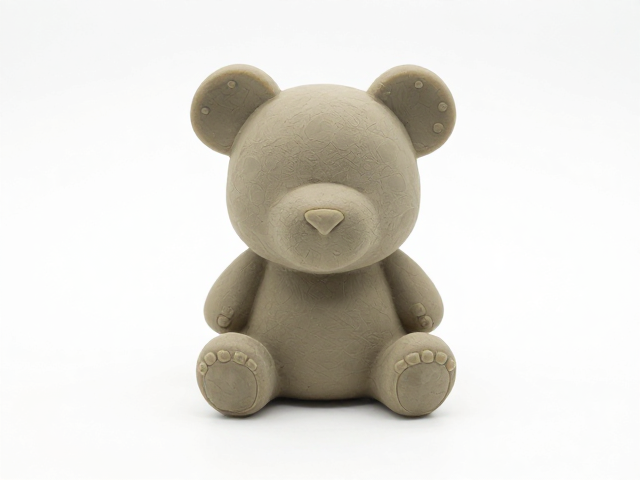
搪胶低温注塑工艺的核心优势与材料特性
搪胶(Vinyl) 工艺在桌面摆件制作中常与低温注塑技术结合,利用聚氯乙烯(PVC)树脂与增塑剂在高温下塑化后注入模具,或通过低温固化树脂进行局部成型与粘接。这种工艺能够保留复杂的模具纹理,同时通过低温环境控制反应速率,减少因高温导致的材料降解或变形,特别适用于需要精细色彩过渡和立体造型的小型工艺品。
材料选择直接决定了摆件的最终质感与耐用性。高透明度的PVC颗粒配合环保型增塑剂,能显著提升成品的柔韧性和抗开裂能力。在低温注塑环节,操作人员需精确监控注塑机的温度曲线,通常保持在80-100摄氏度之间进行预塑化,随后注入经过精密温控的模具中。这种温度控制策略有助于填充细微角落,避免气泡产生,确保摆件表面光滑且无瑕疵,为后续的补土和细节处理提供理想的基底。
补土材料的甄选与表面预处理逻辑
补土(Putty)在搪胶摆件制作中扮演着填补缝隙、修正模具瑕疵及构建额外立体细节的关键角色。常用的补土类型包括原子灰、环氧树脂腻子或专用模型修补土。原子灰具有硬度高、收缩率低的特点,适合修补结构性裂缝;而环氧树脂腻子则具备更好的附着力和可打磨性,常用于需要精细雕刻或局部加厚的区域。选择补土时需考虑其干燥时间与搪胶表面的兼容性,避免因溶剂挥发过快导致表面起泡或脱落。
表面预处理是确保补土牢固附着的前提。在涂抹补土前,必须彻底清洁搪胶表面,去除脱模剂残留、灰尘或油污。使用细砂纸(如600-800目)对修补区域进行轻微打磨,增加表面粗糙度,从而提升补土的机械咬合力。对于大面积修补,可先涂抹一层专用底漆或稀释的树脂液作为粘接层,待其半干状态时立即施加补土,这样能有效防止补土与基材之间出现分层或空鼓现象,确保细节处理的持久稳定。
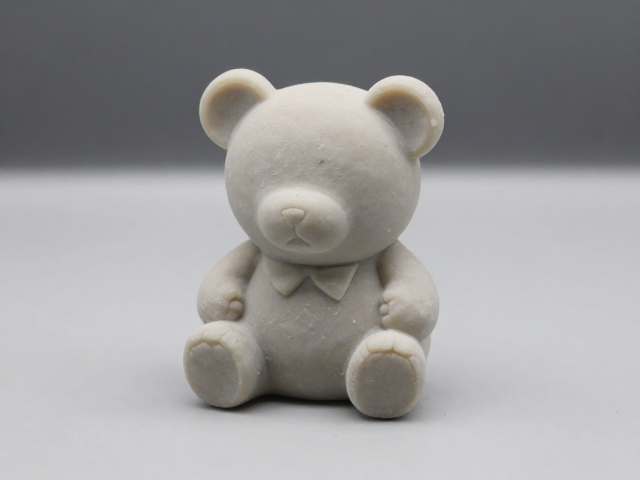
细节塑造与成型技巧的操作规范
在补土初步定型后,细节塑造依赖于工具的选择与手法控制。使用不同形状的刮刀、圆头笔或专用雕刻针,可以塑造出口鼻、衣褶或装饰纹样等精细结构。操作时需保持补土处于半干状态,过湿易塌陷,过干则难以塑形且易开裂。对于极细小的部件,可采用“堆叠法”,即少量多次添加补土,每次添加后稍作等待使其初步固定,逐步构建出台阶感或立体层次,避免一次性堆积导致内部应力不均。
成型过程中,环境温湿度对补土固化效果影响显著。理想的操作环境温度为20-25摄氏度,相对湿度控制在50%-60%。高温加速固化可能导致表面结皮而内部未干,低温则延长等待时间,影响生产效率。在塑形完成后,需静置至补土完全硬化,期间避免触碰或移动摆件。对于复杂结构,可使用支撑架临时固定,防止因自重或材料收缩导致变形。这一阶段的耐心与精准控制,直接决定了摆件最终形态的逼真度与艺术表现力。
打磨抛光与表面处理的最终呈现
打磨是提升摆件表面光洁度的关键步骤,需严格遵循由粗到细的砂纸序列。初始打磨使用400-600目砂纸去除补土表面的明显痕迹与不平,随后逐步过渡到800-1000目,直至表面呈现均匀的哑光质感。打磨时需保持手部稳定,采用画圈或直线往复运动,避免局部过度磨损导致形状失真。对于凹陷或死角区域,可使用砂纸包裹小木块或专用打磨棒进行精细处理,确保每个角落都达到预设的光洁度。
抛光与封层处理能进一步增强摆件的视觉效果与保护性能。在打磨至1000-2000目后,可使用细布配合少量抛光膏进行手工抛光,使表面泛起柔和光泽。若需高亮效果,可喷涂透明清漆或环氧树脂涂层,形成坚硬保护膜,防止日常使用中的划痕与污渍渗透。涂层厚度需均匀,避免流挂或气泡。最终成品应具备表面细腻、色彩饱满、细节清晰的特点,符合桌面摆件对精致工艺与美观度的要求。