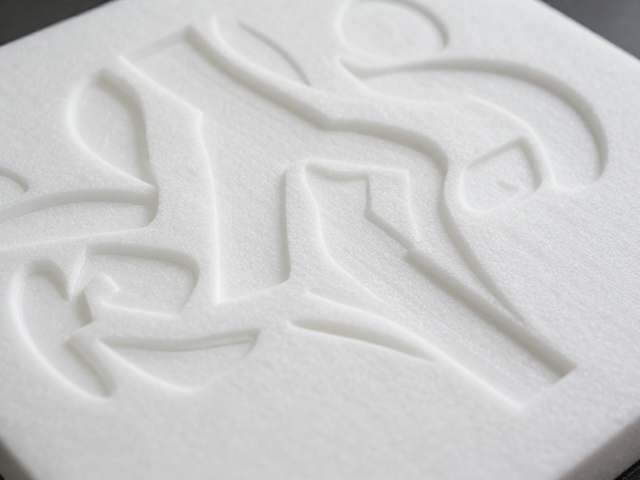
EVA泡沫热压裁切塑形工艺详解
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性、柔韧性和可塑性,成为手办道具制作及模型原型开发中的核心基材。热压裁切工艺的核心在于利用温度与压力改变材料分子结构,使其发生永久性形变。常用的加热设备包括热风枪、恒温烤炉或专用热压机。对于厚度在5mm至20mm的EVA板材,加热温度通常控制在80℃至120℃之间,具体数值需根据EVA的密度和醋酸乙烯(VA)含量微调。VA含量越高,材料的柔软度和热塑性越强,但高温下更容易粘连工具,因此操作时需配合硅油纸或特氟龙布隔离。
裁切阶段推荐使用精密美工刀或数控CNC切割机。手工裁切时,刀片角度应保持与材料表面垂直,采用“多刀浅切”的方式避免一次性切断导致边缘毛糙或内部纤维撕裂。对于复杂曲面造型,可采用“热压定型法”:先将EVA加热至软化状态,迅速覆盖在预先制作好的模具或骨架上,利用重力或轻压工具使其贴合,冷却后即可保持固定形状。此过程需严格控制冷却时间,自然冷却或使用冷风辅助加速定型,能显著提升成品尺寸稳定性,减少因内应力释放导致的后期变形。
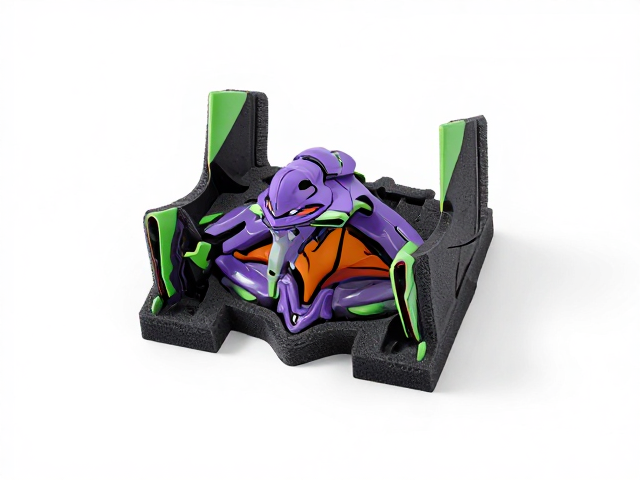
灯效电路入门与分色上漆教程
LED灯效电路的设计需严格遵循电压与电流匹配原则。入门级应用常采用5V或12V低压直流电源,配合限流电阻保护LED灯珠。计算限流电阻公式为 R = (V_source - V_led) / I_led,其中V_source为电源电压,V_led为LED正向压降(通常为2V-3.5V),I_led为额定电流(通常为20mA)。布线时建议使用28AWG至30AWG的硅胶线,因其柔软且耐高温,适合在EVA内部隐蔽走线。连接方式多采用并联电路以平衡各灯珠亮度,若使用不同颜色灯珠,需分别接入独立回路或通过多路控制模块实现分色点亮,避免因电压降导致远端灯珠亮度不足。
分色上漆是提升模型视觉层次的关键步骤,主要涉及遮蔽保护、底色喷涂与细节修饰。施工前需彻底清洁EVA表面,去除脱模剂残留,可薄喷一层水性底漆以增强附着力。分色时利用美纹纸或遮蔽胶带精确划分区域,胶带边缘需用刮板压实以防油漆渗入造成毛边。推荐使用水性模型漆或专用EVA漆,喷涂时保持喷枪与模型表面15-20厘米距离,采用“薄喷多层”手法,每层间隔5-10分钟,待表面干燥后喷涂下一层,通常3-4层即可达到均匀覆盖效果。若需制作透明发光效果,可在LED照射面喷涂透明清漆或专用透光漆,避免油漆过厚导致光线散射不均或亮度衰减。