EVA泡沫热压成型与表面仿金属处理工艺解析
EVA(乙烯-醋酸乙烯共聚物)材料因其优异的缓冲性能和加工便利性,在工业包装及日用品制造中占据重要地位。通过热压成型技术,可以精确控制EVA泡沫的密度分布与几何形态,从而满足高负载部件对结构强度的需求。在热压过程中,温度、压力及保压时间的参数设定直接决定了材料的交联度与最终力学性能。通常,预热温度需控制在材料玻璃化转变温度以上,使高分子链段获得足够的运动能力,随后施加恒定压力使材料填充模具型腔。这一过程不仅消除了材料内部的孔隙率,还显著提升了材料的抗压屈服强度,为后续承载加固提供了基础物理条件。
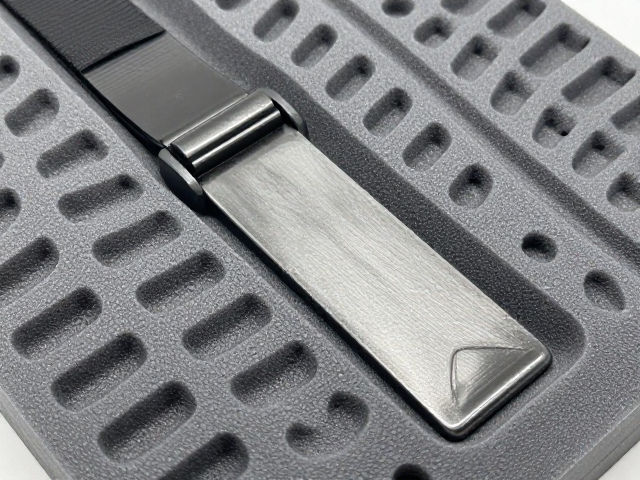
为了提升产品的外观质感并增强表面耐磨性,仿金属处理工艺常被应用于EVA制品的表面装饰。该工艺主要依赖真空镀膜或喷涂技术,在EVA表面形成一层具有金属光泽的聚合物或金属氧化物薄膜。真空镀膜利用物理气相沉积原理,将金属原子或化合物沉积在经过特殊活化处理的EVA表面,形成致密的装饰层。相比之下,喷涂工艺则通过高分子树脂与金属颜料的混合,经高温烘烤固化形成涂层。这两种方式均需解决EVA材料表面能低、附着力差的问题,通常需先进行电晕处理或底漆打底,以增强涂层与基材的结合力,防止在承重受力或摩擦过程中出现剥落现象。
背带承重结构设计与加固方案实施
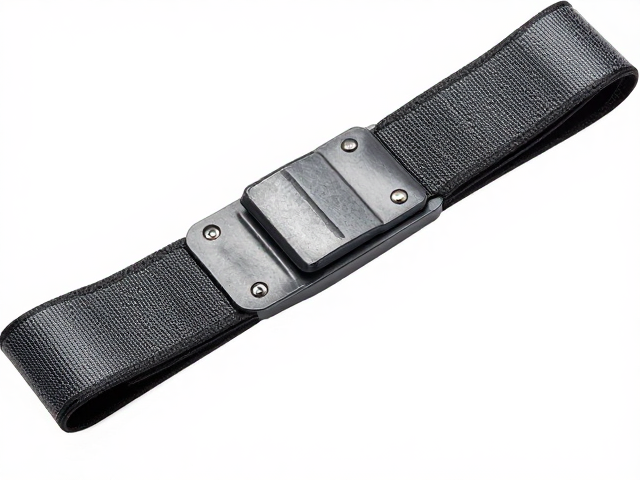
背带作为连接与支撑的关键组件,其可靠性直接取决于材料本身的强度及连接结构的稳定性。在EVA泡沫背带的应用场景中,单纯依靠EVA材料难以应对长期重载下的形变疲劳,因此需引入内嵌式加固结构。常见的加固方式是在EVA芯材中嵌入高强度纤维织物或金属骨架。纤维织物如芳纶或高强涤纶,通过热压工艺与EVA基材一体化成型,能够显著提高材料的拉伸强度和抗撕裂性能。金属骨架则多采用不锈钢或铝合金薄片,经过冲压成型后嵌入背带边缘或受力集中区域,通过物理限位作用限制EVA材料的横向变形,从而提升整体结构的刚度。
在实际工程应用中,背带的连接点是应力集中的薄弱环节,需采用特殊的加固设计以分散载荷。一种有效的方案是在背带两端设置加厚EVA垫块,内部包裹金属连接件,并通过热熔胶或超声波焊接技术与主体背带牢固结合。这种复合结构能够有效地将集中载荷分散至更大的接触面积,减少局部应力集中导致的材料失效。此外,背带表面的仿金属涂层需具备足够的韧性,以适应背带在弯折过程中的形变。通过优化涂层配方,增加聚合物链的柔韧性,可确保涂层在背带承受拉力或弯曲时不发生开裂,从而维持外观完整性与防护性能。
工艺参数控制与质量检测标准
工艺参数的精确控制是确保EVA泡沫热压裁切质量的核心环节。热压过程中的温度曲线需严格匹配EVA材料的熔点与分解温度,避免过热导致材料碳化或欠热导致成型不完全。压力参数需根据产品厚度与面积进行动态调整,确保材料在模具内充分流动并排除气泡。裁切工序通常采用精密模切或数控切割技术,以保证尺寸精度与边缘平整度。裁切刀具的锋利度与切割速度需定期校准,以防止因刀具磨损导致的毛边或尺寸偏差,影响后续组装与使用体验。
质量检测体系需覆盖从原材料到成品的全过程,以确保产品符合既定标准。物理性能测试包括压缩回弹率、拉伸强度、撕裂强度及耐老化性能等指标,这些数据可通过标准实验室设备获取真实可查的结果。外观检查则重点关注仿金属涂层的均匀性、光泽度及附着力,常用百格法测试涂层与基材的结合强度。对于承重背带,还需进行负载测试,模拟实际使用场景中的静态与动态载荷,验证加固结构的有效性。所有测试数据需记录归档,形成可追溯的质量档案,为工艺优化提供数据支持。