浙江义乌钥匙扣挂件制作:分层自流平滴胶浇注工艺详解
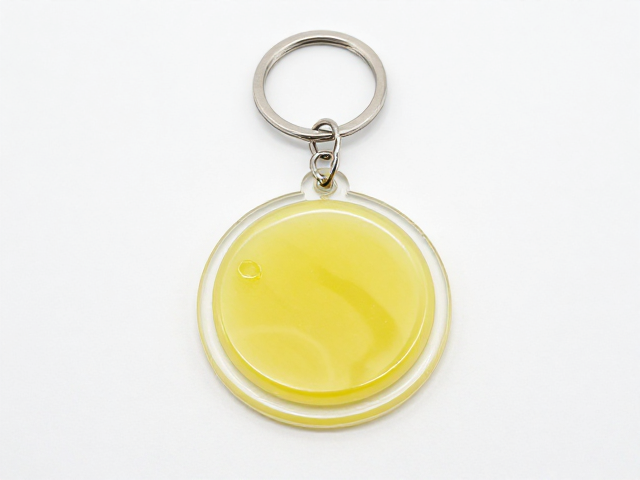
浙江义乌作为全球小商品集散中心,其饰品加工产业以极高的效率和精细度著称。在钥匙扣挂件的生产环节中,滴胶工艺因其色彩鲜艳、质感通透且成本低廉而占据主导地位。传统的单次浇注方式容易因气泡残留或厚度不均导致成品瑕疵,而分层自流平技术通过控制胶液流动与固化过程,显著提升了产品的光学表现和结构稳定性。这种工艺不仅适用于亚克力、金属片等基底材料,也能更好地包裹复杂造型的填充物,满足市场对高透明度和高平整度饰品的需求。
实际操作中,材料的选择直接决定了成品的最终质感。目前义乌市场主流使用的为AB型环氧树脂滴胶,其中A胶为树脂,B胶为固化剂,两者混合后需严格遵循重量比例,通常误差控制在±0.5%以内以确保固化完全。为了获得类似玻璃的通透效果,部分高端产品线会引入高透光率的专用胶液,并配合消泡剂使用。胶液在混合后需静置消泡,时间依据环境温度和胶液粘度调整,一般建议在20-30摄氏度环境下静置10-15分钟,待气泡完全排出后方可进行浇注步骤,这是保证后续分层效果无瑕疵的基础前提。
分层浇注的核心逻辑与操作细节
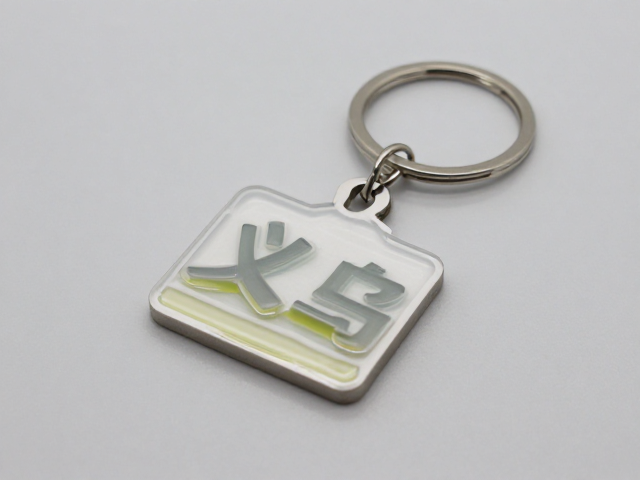
分层自流平工艺的核心在于利用胶液在不同厚度下的流动特性以及固化时间的控制,通过多次少量浇注实现极佳的平整度。第一层通常作为底色层或封底层,厚度控制在1-2毫米,主要作用是覆盖基底图案并形成光滑的表面。浇注时需从模具中心向四周缓慢倾倒,利用胶液自身的重力自然流平,避免剧烈晃动导致气泡卷入。若模具内存在复杂图案或填充物,需先对细节处进行刷涂或微量点胶,确保图案边缘被胶液完全包裹,防止后期出现白边或脱胶现象。
后续分层主要解决厚度叠加带来的气泡和应力问题。第二层、第三层依次叠加,每层厚度建议不超过3-5毫米,层间无需等待完全固化,但需在前一层表面形成轻微粘性(即“指触干”状态)时进行下一层浇注,这样能确保层间结合紧密,无分层痕迹。若前一层已完全固化,需使用细砂纸轻微打磨表面以增加附着力,并清除粉尘。通过这种“薄层多次”的策略,胶液内部的应力得以释放,气泡在上升过程中被逐层截留并排出,最终形成的整体结构致密且无明显气泡聚集。
环境控制与固化定型的关键要素
环境温湿度是影响滴胶成品质量的外部变量。在义乌的夏季高温环境下,胶液固化速度加快,易产生气泡和表面发粘;而在冬季低温下,固化缓慢,可能导致胶液流动不均。因此,操作车间需配备恒温除湿设备,理想工作环境温度维持在22-26摄氏度,相对湿度低于60%。若环境湿度过高,胶液表面易吸附水分形成雾状白点,严重影响透明度。此外,浇注后需置于无尘室或加盖防尘罩,防止灰尘颗粒落入未固化胶面,这些微小瑕疵在强光下尤为明显,会直接导致产品报废。
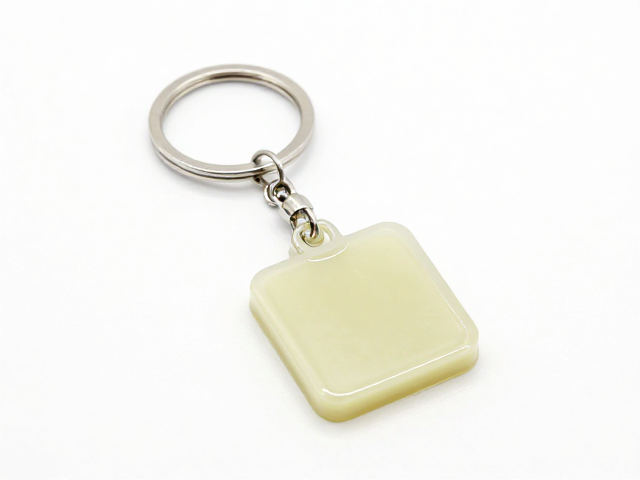
固化过程并非一蹴而就,初固、中固和全固阶段对时间管理要求严格。通常24小时后胶体达到初固状态,此时可进行脱模处理,但需轻拿轻放,避免剧烈碰撞导致边缘崩裂。完全固化通常需要48-72小时,在此期间胶液内部交联反应持续进行,硬度和耐黄变性能达到最佳。脱模后的产品若表面仍有轻微橘皮纹或瑕疵,可使用细目砂纸(如1000-2000目)沾水轻微打磨,再用抛光膏或火焰快速扫过表面,利用热量使胶面重新流平,最终获得镜面般光泽的效果。这一后处理步骤是提升产品附加值的关键环节。