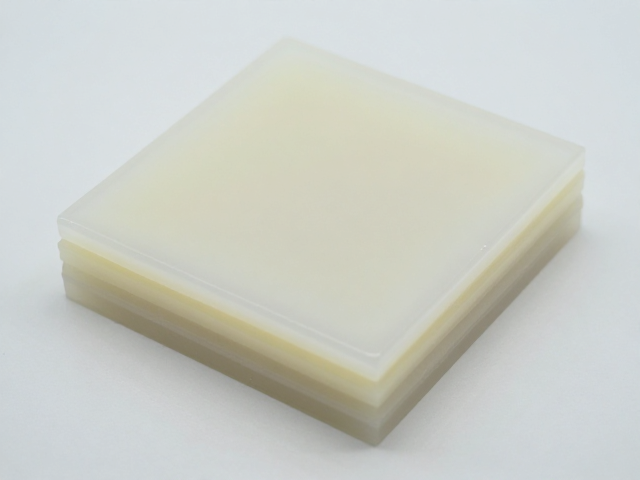
模具分层自流平滴胶浇注的核心原理与材料特性
分层自流平滴胶工艺的核心在于利用环氧树脂或聚氨酯材料在固化过程中形成的重力平衡与粘度控制,通过分批次浇注实现厚度与平整度的精准叠加。这种工艺并非简单的涂抹,而是依赖于材料在液态下极低的表面张力,使其能自动寻找水平面并消除气泡与瑕疵。在实际操作中,材料的选择直接决定了成品的最终表现,高透明度、低黄变率的环氧树脂能确保光线在胶层内部发生均匀折射,从而提升光泽度。
材料的流平时间与固化速度是工艺控制的关键变量。不同品牌的滴胶产品在初凝时间和完全固化时间上存在显著差异,通常初凝时间控制在30至60分钟之间,以便操作人员进行二次浇注或修整。若流平速度过快,可能导致分层界面结合不紧密,产生肉眼可见的接缝;若过慢,则会增加灰尘污染的风险并延长生产周期。因此,精确计算每层胶的用量与等待时间,是确保多层结构融合为一体的基础。
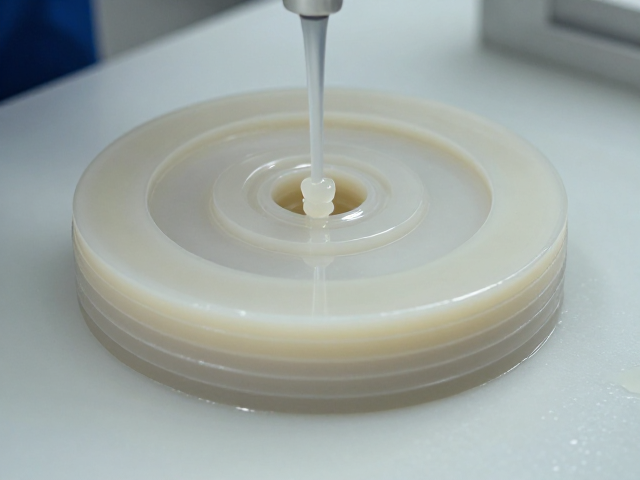
模具处理与分层浇注的操作规范
模具表面的预处理直接影响成品的光洁度与脱模效果。在浇注前,模具内壁必须保持绝对清洁与干燥,任何微小的油污或水分都会导致胶层出现麻点或脱胶现象。通常使用无水乙醇擦拭模具表面,随后喷涂专用脱模剂,用量需严格控制,过厚的脱模剂会影响尺寸精度,过薄则可能导致粘模。模具的水平校准也是前置关键步骤,使用高精度水平仪调整模具底座,确保每一层胶在固化前均处于理想的水平状态。
分层浇注的具体操作需遵循“薄层铺底、逐层叠加”的原则。第一层胶液通常浇注厚度控制在2-5毫米,旨在形成平整的基础层并包裹模具内的细节结构。待第一层达到表干状态(手指轻触无粘性但无硬度)时,进行第二层浇注。第二层及后续层级的浇注量可根据成品总厚度需求进行调整,每次浇注后需静置等待气泡自然排出。若发现气泡密集,可使用热风枪低温快速扫过表面破坏气泡结构,但需避免高温导致胶体表面结皮。
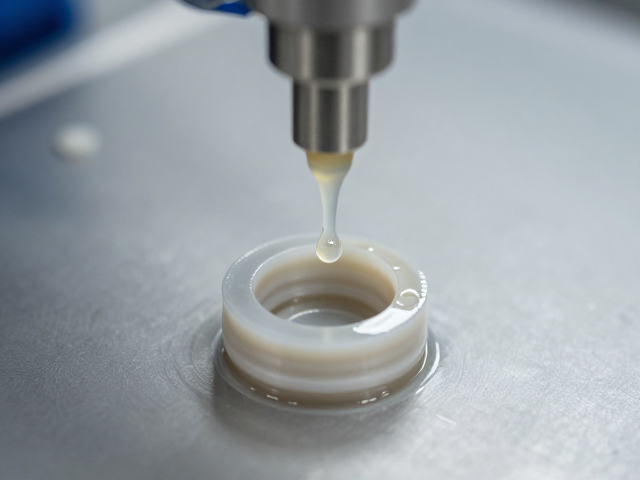
环境控制与固化过程中的精度管理
环境温湿度对滴胶成型的质量具有颠覆性影响。理想的操作环境温度应保持在20-25摄氏度,相对湿度低于60%。高温会加速固化反应,可能导致胶体内部应力不均产生裂纹;高湿度则极易使胶体表面吸附空气中的水分,形成白色雾状瑕疵或粘性表面,严重影响光泽度。因此,专业的滴胶作业通常需要在无尘室或经过过滤通风的空间内进行,以最大限度减少粉尘颗粒落入未固化胶面的风险。
固化过程中的温度稳定性决定了成品的尺寸精度。环氧树脂在固化放热阶段会产生热量,若单层浇注过厚或环境温度过高,可能导致内部温度急剧升高,引发气泡或变形。对于大面积或厚层浇注,建议采用分段固化或低温慢固化的方式,让热量均匀散发。在完全固化前(通常需24-72小时),模具应完全静止,避免任何震动或移动,否则已形成的自流平表面会产生波纹或错位,直接破坏成品的平整度与光学一致性。
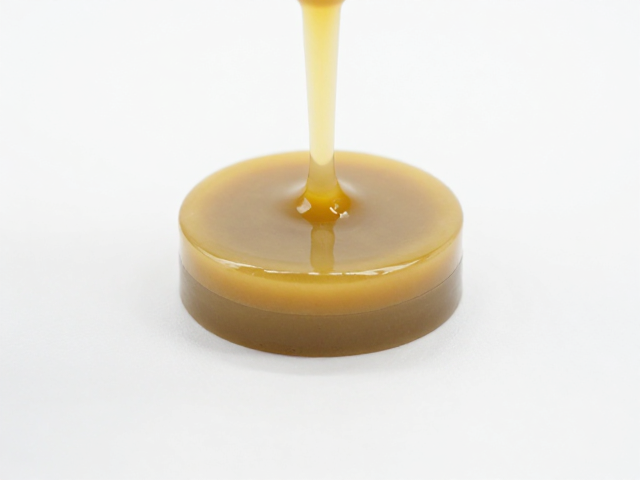
后处理工艺与表面光泽度提升
脱模后的成品表面通常存在细微的流痕或氧化层,需通过精细的后处理恢复其镜面效果。初步处理使用细粒度砂纸(如1000-2000目)进行湿磨,去除表面的瑕疵与不平整处,磨削过程中需保持水分充足,防止砂纸堵塞及胶面过热。打磨后,使用抛光膏配合抛光盘进行机械抛光,这一步骤能显著提升表面的反光率,使胶层呈现出深邃的通透感。抛光时需均匀施力,避免局部过热导致胶面发白。
对于追求极致光泽的成品,可采用火焰抛光或化学抛光工艺。火焰抛光利用高温瞬间软化胶层表面,使其重新流动形成光滑平面,适用于小面积或局部修复。化学抛光则使用专用的抛光液溶解表面极薄层胶体,消除微观划痕。经过处理后,成品不仅光泽度大幅提升,其硬度与耐磨性也得到增强。最终产品需经过彻底清洁与封装,防止后续使用中因环境因素导致表面性能下降。