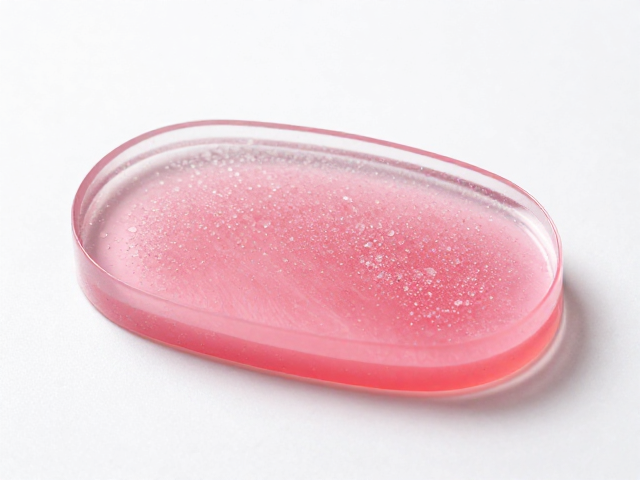
树脂滴胶与亚克力流沙周边的核心材质选择
制作高透明度且无气泡的流沙周边,底材与胶体的物理特性决定了成品的最终质感。亚克力板作为承载层,需具备高透光率和表面平整度,普通塑料往往因应力发白或透光不均导致流沙视觉效果浑浊。市面常见的PMMA亚克力板材透光率可达92%以上,硬度高于普通ABS塑料,能有效减少因温度变化引起的变形,确保流沙在静止状态下依然保持清晰的视觉层次。
环氧树脂的选择直接影响固化后的黄变周期和流动性。低粘度、高透光的AB胶是分层工艺的基础,其中固化剂与树脂的比例必须严格遵循产品说明书,通常以重量比1:1或2:1为准,而非体积比,以确保分子链充分交联。若使用劣质胶水,即便工艺完美,后期也极易出现发黄、发粘或硬化不均现象,影响周边产品的保存年限和美观度。
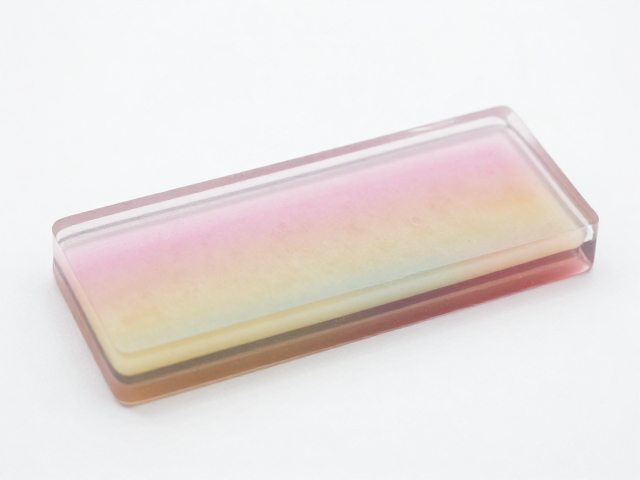
分层自流平工艺的操作细节与控温技巧
分层浇筑是打造流沙立体感的关键,每一层的固化状态决定了下一层的附着效果。第一层树脂需完全固化至表面无粘性但内部仍有微弱弹性时,方可进行第二层的浇筑,这一过程通常需要24至48小时,具体时间受环境温度影响极大。环境温度建议控制在23-25摄氏度,湿度低于60%,过高的湿度会导致树脂表面凝结水汽,形成难以消除的雾状白点。
自流平的效果依赖于树脂的粘度控制和倾倒手法。倾倒时应从亚克力板中心缓慢注入,利用重力自然向四周扩散,避免剧烈搅拌或快速倾倒卷入空气。若发现边缘未完全覆盖,可使用热风枪在距离表面10厘米处轻微加热,利用热气流推动树脂流动,但需快速移动防止局部过热产生气泡。每层之间需清理灰尘,可使用除尘纸或粘毛滚筒处理,细微的灰尘在透明胶体中会被无限放大,破坏整体纯净感。
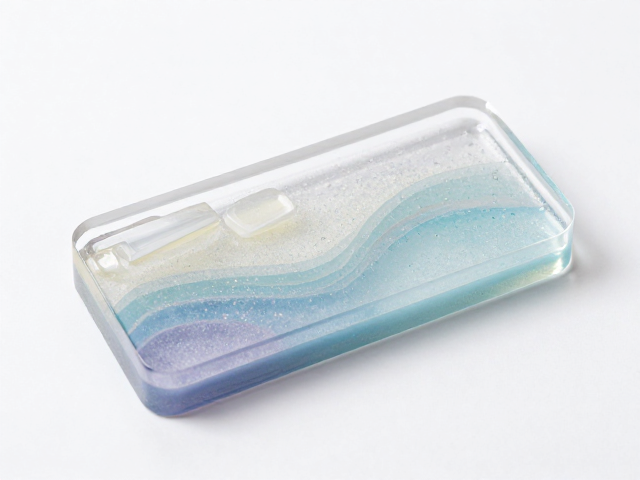
流沙元素的封装与结构稳定性处理
流沙周边的核心在于内部液体的包裹与固定,普通水或酒精会腐蚀亚克力或导致树脂开裂,必须使用高纯度矿物油或专用流沙液。矿物油的折射率与树脂接近,能减少光线折射带来的视觉干扰,使流沙颗粒在运动中更加清晰。颗粒的选择需经过严格的筛选,直径通常在0.5-2毫米之间,表面需经过哑光或磨砂处理,避免高光颗粒在透明胶体中产生刺眼的反光点。
封装过程中,流沙与液体的比例需经过多次测试,过少则流动感不足,过多则可能导致重心不稳或溢出风险。将混合好的流沙液小心注入已固化的第一层树脂凹槽内,注意不要触碰边缘,以免破坏分层结构。注入后需再次进行消泡处理,可使用真空消泡机或静置脱泡,确保流沙液内部无微小气泡。随后浇筑第二层树脂进行封层,这一层需覆盖流沙液并预留足够的厚度以形成完整的周边轮廓。
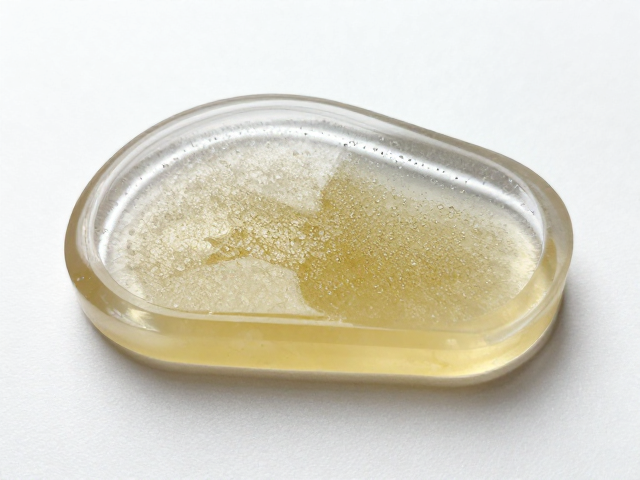
后期打磨抛光与成品细节优化
固化完全后的周边表面通常存在细微的划痕或不平整,需通过打磨提升光学性能。使用从400目到2000目的水砂纸依次进行湿磨,每更换一次砂纸需彻底清洗表面,去除上一道工序留下的划痕。打磨过程中需保持力度均匀,避免局部过度磨损导致周边形状变形。2000目砂纸打磨后,表面应呈现均匀的哑光状态,无明显光泽反射。
抛光是恢复亚克力与树脂高透光度的一步。使用细粒度抛光膏配合羊毛轮进行机械抛光,或使用专用树脂抛光剂手工擦拭,去除打磨留下的微观划痕。抛光后的周边在自然光下应呈现玻璃般的通透感,流沙颗粒清晰可见,无雾状或浑浊现象。成品需放置在干燥无尘环境中静置24小时,待内部应力完全释放后方可进行边缘倒角或包装,以确保长期使用的稳定性。