液态硅胶模压一体成型的材料特性与工艺优势
液态硅胶(LSR)因其卓越的热稳定性、生物相容性及极低的压缩永久变形率,在精密制造领域逐渐替代传统固态硅胶。LSR由基胶、交联剂和催化剂两部分组成,通过双组分供料系统精确混合后注入模具。这种材料在常温下呈流动性液体状态,能够在高压注射下填充复杂微结构,冷却固化后形成整体式部件。相比传统模压工艺,LSR的一体成型技术消除了接缝和粘接点,显著提升了产品的结构完整性和密封性能,特别适用于医疗导管、汽车密封件及高精密电子元件的生产。
在模压过程中,LSR的硫化反应动力学决定了最终产品的物理性能。通过控制模具温度与注射压力,可以实现分子链的高效交联,从而获得优异的机械强度。一体成型工艺避免了二次加工可能带来的应力集中问题,使得成品在极端温度环境下仍能保持尺寸稳定性。这种工艺特性使得LSR制品在需要高可靠性和长寿命的应用场景中,展现出传统橡胶或塑料难以比拟的优势,为高端制造业提供了关键的材料解决方案。
边缘加厚设计对防变形的力学机制分析
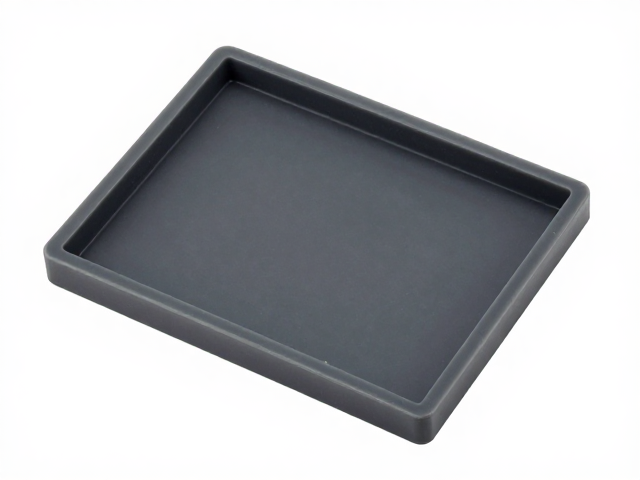
在LSR模压一体成型中,边缘加厚是一种常见的结构设计策略,主要用于解决薄壁区域在脱模及后续使用中的变形问题。当硅胶部件具有大面积薄壁或细长结构时,由于材料本身的弹性模量较低,极易在脱模顶针作用或外部轻微触碰下发生扭曲或断裂。通过在边缘或关键受力点增加材料厚度,可以有效提高该区域的截面惯性矩,增强结构刚度。这种几何形状的优化分散了应力集中,使得部件在承受外力时不易产生塑性变形,从而保持初始设计的尺寸精度。
此外,边缘加厚还能改善模具内的冷却均匀性。较厚的边缘区域散热相对较慢,有助于减缓局部固化过程中的收缩差异,减少因内应力不均导致的翘曲现象。在实际工程应用中,设计师需根据部件的具体受力场景计算最佳加厚比例,通常边缘厚度与主体厚度之比控制在1.2至1.5之间较为适宜。这种经过力学计算支撑的结构优化,配合LSR材料本身的低收缩特性,能够显著提升成品率,降低因变形导致的废品损失,确保批量生产的一致性。
脱模剂的选择标准与表面质量控制
脱模剂在LSR模压工艺中扮演着关键角色,其核心功能是降低硅胶与模具金属表面的粘附力,确保成品顺利脱出且不损伤表面纹理。由于LSR在高温硫化后具有极高的表面能,若脱模剂选择不当,极易导致产品表面出现油斑、雾度或局部粘连。理想的脱模剂应具备耐高温、无迁移、不与硅胶成分发生化学反应以及易清洗等特性。目前工业界常选用基于硅油或氟化化合物的专用脱模剂,这些材料能在模具表面形成极薄的隔离层,既不影响硅胶的固化反应,又能提供稳定的脱模效果。
脱模剂的应用方式直接影响最终产品的外观质量。喷涂过厚会导致模具型腔尺寸变化,进而引起产品尺寸超差或表面流痕;喷涂不均则会造成局部脱模困难,产生缺料或毛边。因此,自动化喷涂设备配合精确的压力控制成为行业主流,确保每一平方厘米的模具表面覆盖均匀的脱模剂膜层。此外,脱模剂与模具表面处理工艺的兼容性也至关重要,经过氮化或PVD处理的模具表面能更好地吸附脱模剂,延长模具寿命并维持长期的脱模稳定性,从而保障LSR制品的高光洁度和精密尺寸。