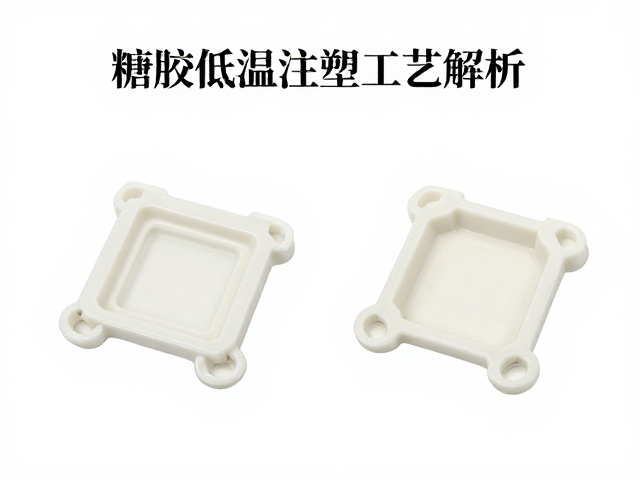
搪胶材质特性与低温注塑的热力学匹配
搪胶(Vinyl Coated Foam)作为一种将PVC糊状树脂包覆在海绵表面的复合材料,其核心加工难点在于热敏感性。传统注塑或高温成型工艺极易导致内部海绵结构塌陷或表面涂层起泡,因此低温注塑工艺通常将模具温度控制在60℃至80℃区间,这一温度范围既能保证PVC树脂的流动性与固化,又能避免海绵基材因过热产生永久性形变。
在节日限定款的生产场景中,色彩的丰富度与表面的细腻程度是决定产品质感的关键。低温环境下的树脂流变特性使得颜料分散更为均匀,减少了因高温导致的色差或条纹现象。通过精确调控注塑压力与保压时间,可以在不破坏海绵弹性的前提下,实现搪胶层与内部骨架或填充物的紧密结合,这种物理结合方式比化学粘合更具环保优势,也符合当前对挥发性有机化合物(VOC)排放的严格管控趋势。
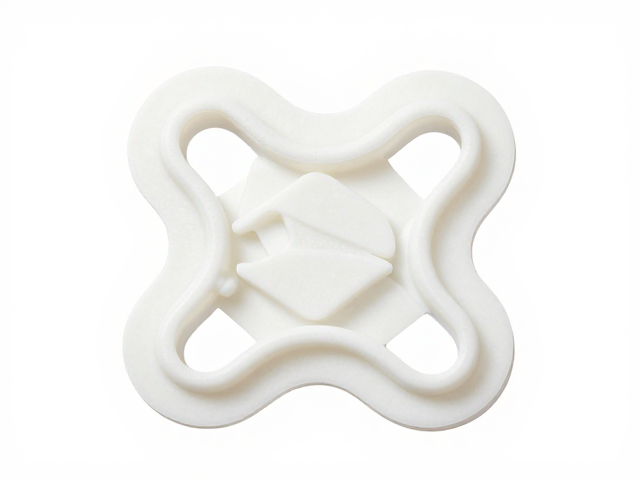
卡扣结构在复杂曲面中的定位逻辑
节日限定款搪胶玩具通常具有非对称、多曲面及镂空的设计特征,传统的整体模具开合线难以应对此类复杂几何形状,且容易在脱模时造成表面损伤。卡扣结构的设计核心在于利用材料的弹性形变实现自锁,在注塑过程中,卡扣作为模具活动部件或成型后的结构特征,能够精确定位搪胶层与硬质骨架(如塑料内芯或电子模块)的相对位置。
这种定位方式消除了传统螺丝或胶水粘接所需的二次组装工序,降低了生产周期中的容错成本。在设计卡扣时,需预留0.1mm至0.3mm的间隙以补偿搪胶材料在冷却过程中的收缩率,确保装配后的紧密度。卡扣的倒扣角度通常设计在15度至30度之间,这一角度范围能在保证足够的锁紧力与脱模顺畅性之间取得平衡,避免因脱模力过大导致搪胶表面拉丝或卡扣断裂。
模具流道设计与应力分散机制
低温注塑对模具的流道系统设计提出了更高要求,由于树脂在低温下粘度较高,熔体流动阻力增大,若流道设计不合理,极易在搪胶表面形成熔接痕或填充不足的缺陷。采用点浇口或潜伏式浇口可以有效减少浇口痕迹,同时缩短流道长度,降低材料在流道内的热降解风险。对于大型节日限定款,多点进胶系统配合热平衡设计,能确保熔体同时到达各个型腔,保持产品不同部位的颜色与硬度一致性。
应力分散是防止搪胶件在长期使用或运输过程中开裂的关键。卡扣结构与主体连接处的过渡区域需设置圆弧倒角,以平滑应力集中。在注塑过程中,通过模拟分析优化保压曲线,使搪胶层在冷却收缩时受到均匀的补缩压力,从而减少内部残余应力。这种经过计算的应力管理,使得产品在经历温度变化或轻微外力冲击时,能够依靠材料自身的韧性吸收能量,而非通过断裂释放应力。
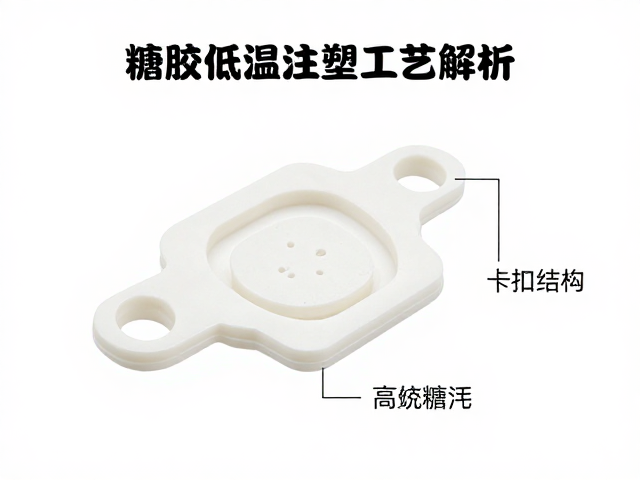
工艺参数对量产效率的影响机制
在高效量产环节中,成型周期直接决定了产能上限。低温注塑工艺通过优化冷却系统,利用随形水路或高效导热模具钢,将冷却时间压缩至最低限度。由于搪胶层较薄,热量主要通过模具表面散发,合理的冷却布局使得产品在脱模瞬间即可保持足够的刚性,避免因冷却不均导致的变形,从而减少了后道修整工序。
卡扣结构的自动化装配潜力是提升量产效率的另一大优势。当搪胶件与硬质内芯通过卡扣连接时,组装动作可简化为单一的按压或旋转操作,这为自动化机械臂的应用提供了便利。相比需要精确对位和施加一定压力的螺丝紧固或胶水固化,卡扣装配对精度要求相对宽容,且无需等待胶水固化时间,使得生产线节拍更加紧凑,有效应对节日市场短期爆发式的需求增长。