搪胶玩具低温注塑成型的核心工艺解析
搪胶玩具的生产起点在于将PVC粉与增塑剂混合后形成的胶浆,通过高温烘烤形成具有预定厚度的胶层,随后进行的低温注塑则是赋予玩具肢体或配件具体形态的关键步骤。这一过程通常控制在60至80摄氏度的区间内,主要目的是防止已经成型的主体胶层在高温下发生变形或粘连,同时确保注入的液态PVC能均匀填充模具细节。注塑机的注射压力需经过精密计算,过高的压力会导致胶层局部变薄甚至破裂,而压力不足则会造成产品缺料或表面流痕,因此模具的排气系统设计与注塑参数的匹配度直接决定了成品的良率。
在注塑环节中,模具的温度控制与冷却时间是影响产品尺寸稳定性和表面光洁度的决定性因素。模具内部通常设有严密的冷却水道,通过循环水或油路快速带走热量,使注入的胶料迅速固化定型。对于具有复杂镂空或薄壁结构的玩具部件,注塑速度需采用多级控制,初期低速填充以排出模具内的空气,后期高速填充以确保护件完整,这种分段注塑策略能有效减少气泡和接缝线等外观缺陷,为后续的表面处理提供完美的基底。
喷涂上色的技术要点与色彩管理
喷涂上色是提升搪胶玩具视觉表现力的核心工序,其基础在于表面预处理,通常需要使用专用的处理液去除脱模剂残留并增加涂层附着力。工业生产中普遍采用静电喷涂或自动化喷枪作业,涂料多选用高耐候性的丙烯酸漆或聚氨酯漆,这类材料在低温环境下仍能保持优异的流平性,且能耐受后续组装过程中的摩擦。喷涂环境需保持无尘、恒温恒湿,空气中的微粒会直接导致漆面出现颗粒感或麻点,因此洁净室的标准通常维持在千级或万级以下,以确保漆面的细腻光滑。
色彩管理的精准度决定了大批量生产的一致性,不同批次颜料的色相、亮度及饱和度可能存在微小差异,因此调色过程需依赖分光光度计进行数据比对,而非单纯依靠人工目测。喷涂通常分为底漆和面漆两道工序,底漆主要提供封闭性和附着力,面漆则负责呈现最终色彩及特殊效果如金属感或珠光效果。每层喷涂后需经过严格的烘干固化,温度和时间需根据涂料特性精确设定,确保溶剂完全挥发且涂层交联固化,避免后期出现掉漆、变色或耐酒精擦拭不达标等问题。
水贴转印的操作规范与细节处理
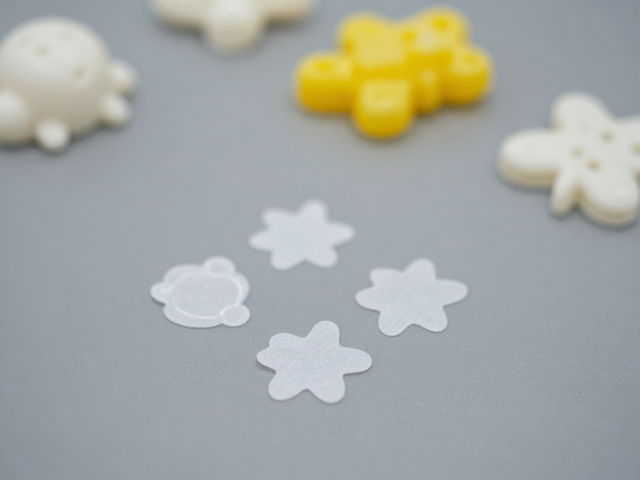
水贴转印技术常用于在搪胶表面呈现复杂图案、文字或精细线条,其核心在于将印刷在特殊薄膜上的图案通过水分剥离后转移到产品表面。操作时需将水贴纸浸泡在清水中约10至30秒,待图案层与底纸完全分离后,小心滑移至清洁后的玩具表面。此过程对操作手法要求极高,需使用软质刮板轻轻排出图案与胶面之间的空气和水分,避免图案移位、重叠或产生气泡,特别是在面对曲面或不规则表面时,需利用水性转移胶的特性进行柔性贴合。
转印后的固化与保护是确保持久性的关键步骤,水贴图案在贴合后需经过自然晾干或低温烘干,使转移胶完全固化并形成保护层。对于需要更高耐磨性的产品,通常会在水贴完成后加喷一层透明保护漆,这层清漆不仅能增强图案的附着力,还能防止日常使用中的磨损和化学腐蚀。在处理多色或多层水贴时,需严格控制各层之间的贴合时间间隔,确保前一层完全固定后再进行下一层操作,以避免图案间的相互粘连或错位,最终实现清晰、立体且持久的视觉效果。