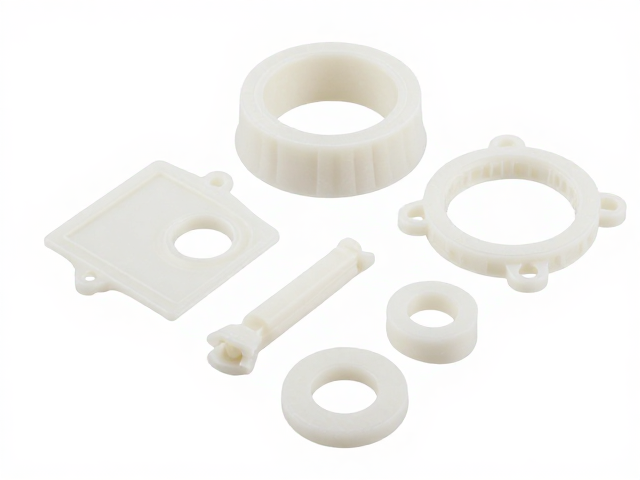
高温环境下PVC材料的物理特性与成型挑战
聚氯乙烯(PVC)作为一种广泛应用的工程塑料,其分子结构在高温注塑过程中会经历显著的物理状态转变。普通PVC在加热至140℃至160℃区间时开始软化,而当温度超过180℃或长时间受热,材料容易发生热分解,释放出氯化氢气体,导致制品表面出现气泡、变色或脆化现象。这种热敏感性使得传统注塑工艺难以直接应对高精度要求的白模套件生产,因为温度控制的不稳定会直接导致零件尺寸偏差,进而影响最终组装时的吻合度。
为了克服这一材料缺陷,工业级的高温注塑工艺通常采用经过特殊改性的硬质PVC树脂,并添加高效的热稳定剂体系。通过精确控制注塑机筒的温度梯度,确保物料在熔融状态下保持均匀的流动性,同时避免局部过热导致的降解。这种工艺基础为后续实现高精度的零件成型提供了物质前提,使得白模套件在微观结构上能够保持高度的致密性与一致性,为后续的分件配合奠定坚实的物理基础。
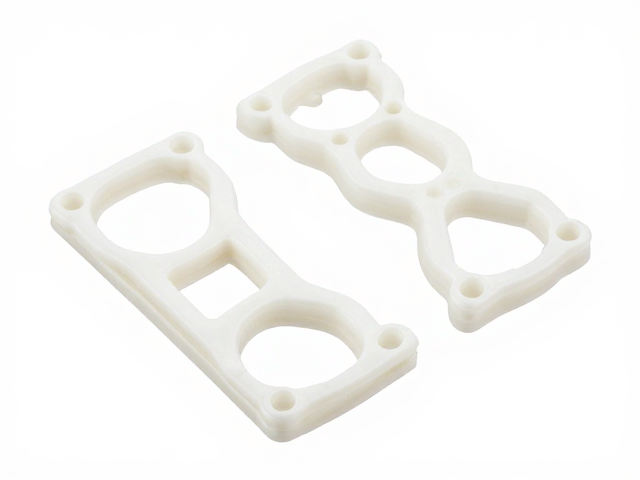
一体成型技术对结构完整性的提升作用
一体成型技术并非简单的模具拼接,而是通过优化的流道设计与模具温控系统,使PVC熔体在模具腔体内一次性完成复杂结构的填充与固化。相较于传统的分步加工或粘接组装,一体成型消除了不同部件间的接合缝隙,消除了因粘接剂老化或物理拼接误差导致的松动与错位。对于白模套件而言,这意味着内部加强筋、卡扣结构以及精密配合面均在同一应力状态下成型,整体结构的机械强度得到显著提升,减少了因外力冲击导致的断裂风险。
在具体的生产环节中,模具的精密加工精度直接决定了一体成型的效果。现代CNC加工技术配合高精度模仁,能够将模具型腔的误差控制在微米级别。当PVC熔体注入此类高精度型腔时,材料能够严格贴合模具内壁,复现精细的几何特征。这种高保真度的复制能力,使得套件中的各个分件在尺寸规格上保持高度统一,消除了传统工艺中因多次加工累积的误差,从而在源头上保证了零件间配合的紧密性与稳定性。
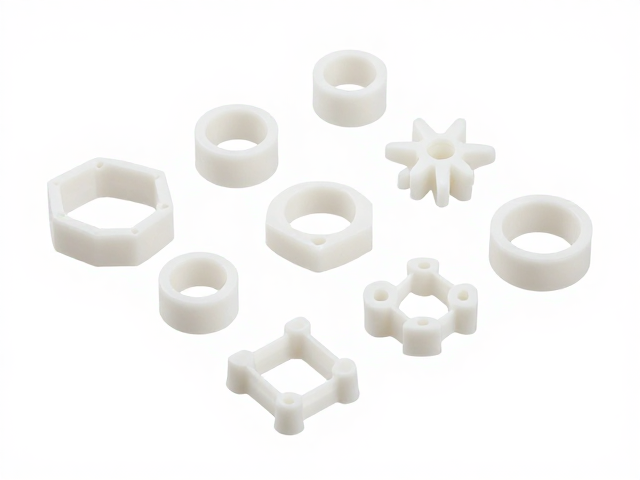
极致分件吻合度的几何公差控制逻辑
分件吻合度并非单一维度的平整,而是涉及X、Y、Z轴多方向的几何公差匹配。在PVC高温注塑中,材料冷却收缩率的不均匀性是导致吻合度下降的主要诱因。不同壁厚区域的冷却速度差异,会导致零件内部产生残余应力,进而引发翘曲变形。为了实现极致吻合,生产工艺中引入了严密的收缩率计算模型,通过调整注塑压力、保压时间以及模具冷却水道布局,平衡各区域的收缩行为,最大限度地减少因收缩不均造成的尺寸偏差。
实际应用中,分件吻合度的检验通常依据严格的公差标准进行。对于高精度的白模套件,关键配合面的尺寸公差通常控制在±0.05mm至±0.1mm之间。在这一范围内,零件之间的间隙均匀,无明显的卡顿或过紧现象。通过三坐标测量仪等精密检测设备,对套件中的每一个配合点进行数据采集与分析,确保所有分件在理论模型与实际成型之间的一致性。这种基于数据的公差管理,使得套件在组装过程中能够顺畅贴合,无需额外打磨或修整,提升了整体结构的精密感。
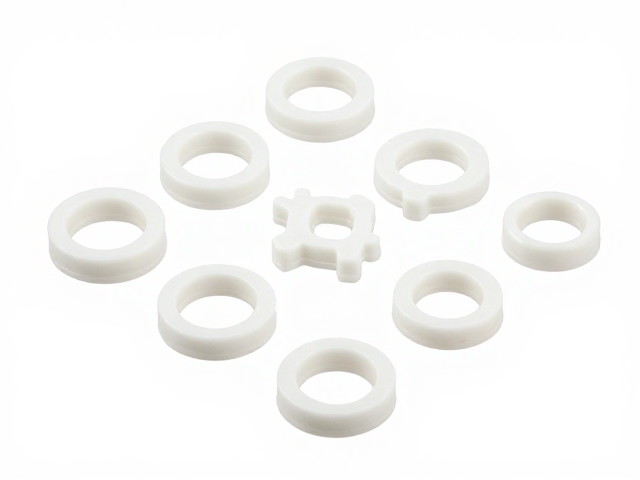
表面处理后白模套件的装配体验优化
白模套件在注塑成型后,通常需要进行去毛刺、打磨及表面清洁等后处理工序,这些步骤对最终吻合度有着关键影响。注塑过程中产生的飞边或浇口残留物,若未彻底清除,会在装配时形成物理阻碍,导致零件无法完全贴合。因此,自动化去毛刺与人工精细修整相结合的后处理流程,确保了零件边缘的平滑与洁净,消除了微观层面的干涉点,使分件之间能够实现无缝隙对接。
此外,表面处理的工艺细节也会影响装配的顺滑度。对于涉及滑动或旋转配合的部件,表面粗糙度的控制尤为重要。通过抛光或特定的表面处理技术,降低接触面的摩擦系数,使得套件在组装过程中手感顺滑,无涩滞感。这种经过精细优化的表面状态,不仅提升了视觉上的整洁度,更在功能层面保证了分件在多次拆装后仍能保持原有的吻合精度,延长了套件的使用寿命与结构稳定性。