PVC高温注塑一体成型工艺的核心逻辑
PVC材料在经历高温注塑过程中,分子链会发生显著的热降解与交联反应,这一物理变化直接决定了手办成品的硬度、韧性以及表面光泽度。传统的PVC手办多采用低温注塑或软胶工艺,而高温注塑一体成型技术通过精确控制模具温度与注塑压力,使PVC树脂在熔融状态下充分流动并填充复杂模具腔体,从而减少内部应力集中。这种工艺路径能够显著提升模型细节的还原精度,特别是在处理人物面部五官、发丝纹理等微小结构时,能避免传统工艺中常见的缩水、缺料或毛边现象,为后续涂装提供更为平整且致密的基材表面。
一体成型的设计理念打破了传统手办由多个部件拼装而成的生产模式,通过整体模具一次成型,彻底消除了拼接缝线与连接件松动的问题。在CP同人展的手办制作场景中,这种完整性不仅体现在视觉上的无缝衔接,更体现在结构强度上的提升。由于没有经过后期粘合或螺丝固定,整体模型的抗摔打能力更强,能够更好地应对展会现场频繁的搬运与展示需求。同时,一体化结构减少了组装环节的人工成本与时间损耗,使得小批量定制生产具备更高的效率与一致性,这对于追求独特设计且需要快速交付的同人创作者而言,是一条极具吸引力的技术路径。
真空脱泡技术在提升成品质感中的关键作用
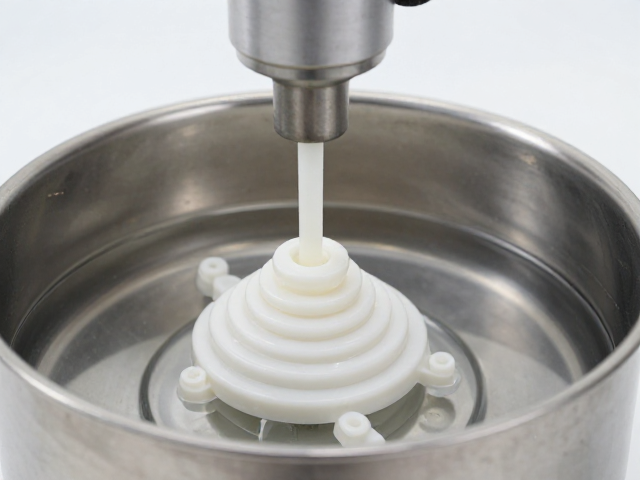
注塑过程中卷入的空气若无法有效排出,会在PVC熔体冷却固化后形成气泡或空洞,严重破坏手办的表面光洁度与内部结构完整性。真空脱泡技术通过在注塑前对PVC原料进行抽真空处理,或在注塑过程中利用真空辅助填充,大幅降低熔体中的气体含量。这一过程需要精确控制真空度与脱泡时间,通常真空度需维持在-0.09MPa至-0.1MPa之间,以确保微小气泡能被彻底抽出。经过严格脱泡处理的PVC材料,其密度分布更为均匀,透光性与色泽表现更加纯净,能够有效避免成品出现黑点、白斑或透明度不均等外观缺陷,显著提升最终成品的视觉质感。
在实际操作中,真空脱泡的效果还会受到环境温度与原料含水率的影响。高湿度环境下,PVC原料容易吸收水分,在高温注塑时水分蒸发形成水蒸气,进而引发银纹或气泡。因此,原料在进入真空脱泡工序前需经过充分的干燥处理,通常要求含水率低于0.1%。此外,脱泡后的原料需尽快速入注塑机,避免长时间暴露在空气中重新吸附湿气。通过建立严密的真空脱泡操作规程,制作方可确保每一批次原料的状态稳定,从而在大批量生产中维持极高的良品率,这对于需要保证外观一致性的同人手办制作至关重要。
CP同人展手办制作的选题策划与角色重构
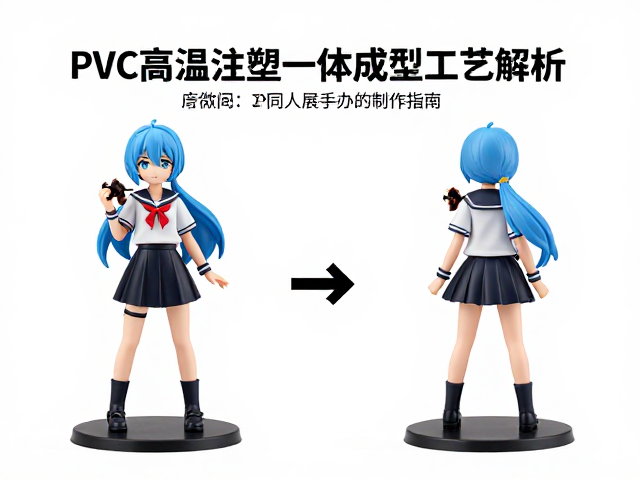
CP同人展的核心在于对原作角色的二创与情感重构,手办制作需严格围绕“CP”这一核心概念展开,强调角色间的互动关系与情感张力。在策划阶段,创作者需深入分析原作中角色的性格特征、服饰细节以及标志性动作,在此基础上进行符合同人世界观的艺术加工。例如,设计双人互动手办时,需通过姿态、眼神及道具的搭配,展现角色间独特的羁绊。选题应避开版权方明确禁止的商业化敏感内容,聚焦于粉丝群体普遍认可的情感表达,确保作品在同人圈层内引发共鸣。这种基于情感联结的创作导向,使得手办不仅是静态模型,更是粉丝情感的载体,有助于在展会中吸引目标受众的关注。
角色重构过程中,服饰与配饰的设计需兼顾原作还原度与二创创新。创作者可借鉴原作美术风格,对服装材质、色彩搭配进行微调,以突出角色个性或适应展会场景需求。例如,为角色设计具有奇幻色彩的配饰或特殊材质服饰,既能保留原作辨识度,又能体现二创的独特性。在比例与体型设计上,可根据表现需要采用Q版或等身比例,Q版风格适合表现可爱、轻松互动的场景,而等身比例则更适合展现角色的帅气或唯美氛围。通过精细的草图设计与三视图绘制,明确各部件的结构关系,为后续模具制作与注塑成型提供准确的数据支持,确保最终成品严格遵循策划意图。
模具设计与注塑成型的生产执行细节
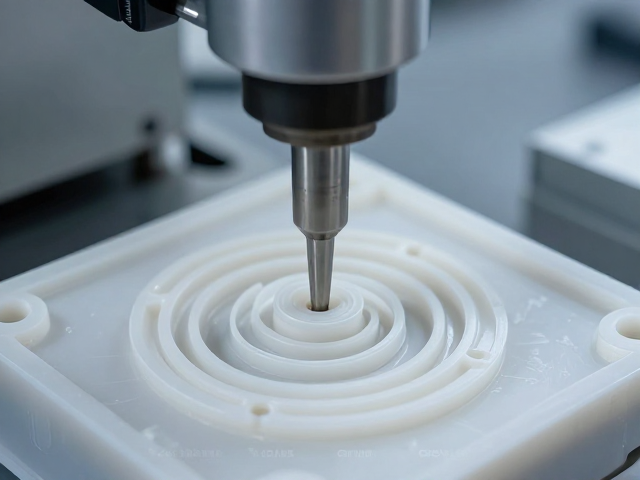
模具设计是手办制作的技术核心,直接影响成品的精度与生产效率。针对PVC高温注塑一体成型,模具需采用高精度钢材制作,型腔表面需经过抛光处理,以确保成品表面光滑无瑕疵。模具结构需设置严密的排气槽,位置通常安排在熔体填充的区域,以配合真空脱泡效果,进一步排出残留气体。浇口设计需考虑熔体流动平衡,避免因流动不均导致填充缺陷。对于复杂结构,可采用滑块或斜顶机构实现侧向分型,确保人物肢体、武器等复杂部件能顺利脱模。模具冷却系统需布局合理,保证模具各部位温度均匀,防止因冷却不均导致变形或内应力过大。
注塑成型阶段需严格控制注塑温度、压力、保压时间及冷却时间等关键参数。PVC的加工温度通常控制在160℃至190℃之间,具体数值需根据原料牌号与模具结构进行微调。注塑压力需足够克服熔体流动阻力,确保型腔完全填充,但过高的压力可能导致飞边或模具损伤。保压阶段需补充因冷却收缩产生的材料体积,防止成品出现缩水。冷却时间需足够长,确保手办在脱模前已完全固化,避免变形。成型过程中需定期检测成品尺寸与外观,及时发现并调整工艺参数,确保每一批次产品的一致性。通过精细的工艺控制,可实现高精度、高质感的手办量产,满足同人展市场对高品质二创周边的需求。