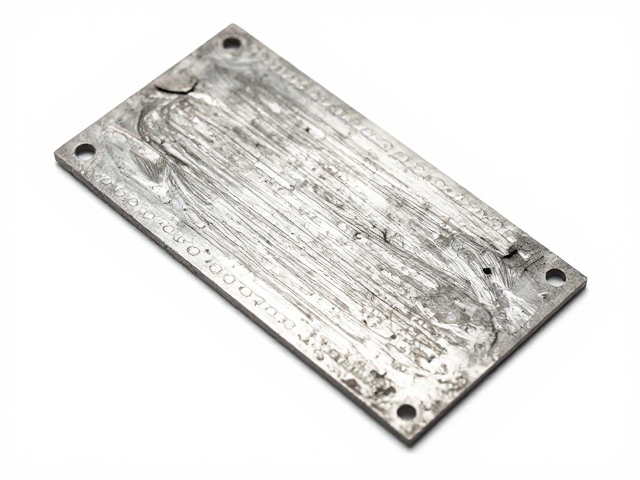
金属蚀刻片的损伤评估与表面预处理
金属蚀刻片在长期服役或存储过程中,表面氧化、油污堆积以及细微划痕会显著降低其光学性能或机械强度。进行翻新前,必须通过目视检查结合放大镜观察,明确损伤类型。常见的损伤包括局部腐蚀点、边缘毛刺以及整体暗沉。若蚀刻片表面存在顽固油污,需使用无水乙醇或专用超声波清洗液进行浸泡清洗,超声频率通常控制在20-40kHz,时间约为3-5分钟,以彻底剥离附着物,避免后续化学处理时产生斑点。
清洗完成后,需对金属基体进行干燥处理,推荐使用无尘布擦拭后置于干燥箱中,温度设定在60-80℃,时长约30分钟,确保无残留水分。对于存在轻微划痕的表面,在后续补强前需进行精细打磨,选用粒度从800#至1200#的碳化硅砂纸,采用单向轻磨方式去除表面瑕疵,操作时需保持力度均匀,防止因打磨过度导致蚀刻纹路变形或深度改变,为后续的修复步骤提供洁净、平整的基础面。
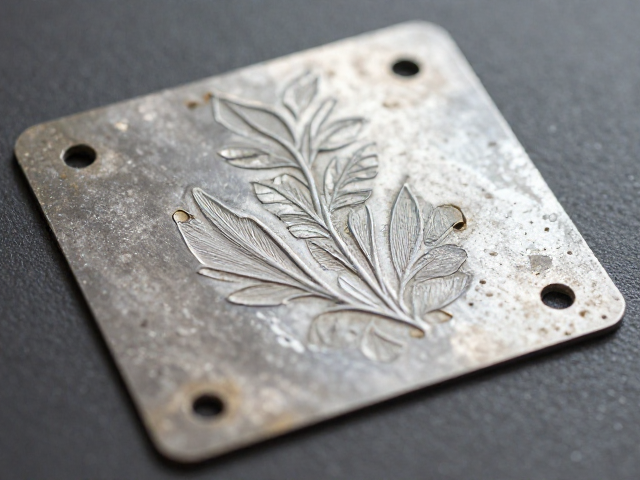
腐蚀成型工艺的修复策略与材料选择
针对蚀刻成型过程中因掩膜偏移或蚀刻液浓度不均导致的细节缺失,修复的核心在于精确补材与重新固化。常用的修复材料包括导电银浆、环氧树脂或特种合金粉末,具体选择需依据蚀刻片的用途而定。例如,用于电路连接的蚀刻片多采用高导电性银浆,而用于装饰或结构件的则可能选用耐腐蚀的环氧树脂。修复过程中,需使用高精度掩膜对准缺失区域,通过丝网印刷或点胶方式填充材料,确保填充物严格贴合原始蚀刻轮廓。
在材料填充后,需进行严格的固化处理。对于热固化材料,升温曲线需严格遵循材料说明书,通常预热至80℃保温10分钟,再升至120-150℃固化30-60分钟,以消除内应力。对于紫外固化材料,则需使用波长365-405nm的紫外灯进行照射,照射强度需达到500-1000mW/cm²,时间约1-3分钟。固化过程中需监控环境温度与湿度,避免环境波动导致材料收缩或开裂,确保修复区域的物理性能与原始基体保持一致。
细节补强与微观结构恢复
修复后的蚀刻片在微观结构上可能存在边缘不锐利或表面粗糙的问题,需通过激光修整或机械抛光进行细节补强。激光修整技术利用高能密度激光束对修复边缘进行微量熔融与重凝,可有效提高边缘光洁度,减少应力集中。操作时需精确控制激光功率与扫描速度,通常功率密度在1-10kW/cm²范围内,扫描速度控制在10-50mm/s,以避免对周围未损伤区域造成热影响。
对于大面积或平面结构的细节恢复,可采用机械抛光结合化学抛光的方法。使用含特定研磨颗粒的抛光液,配合软质抛光垫进行低速研磨,去除修复层表面的凸起部分。抛光过程中需实时监测表面粗糙度,使用表面粗糙度仪测量Ra值,目标是将修复区域的粗糙度控制在原始设计范围内,通常Ra值需小于0.4μm。抛光后需再次进行超声波清洗,去除残留抛光液,确保表面无污染,恢复其原始的外观与功能特性。