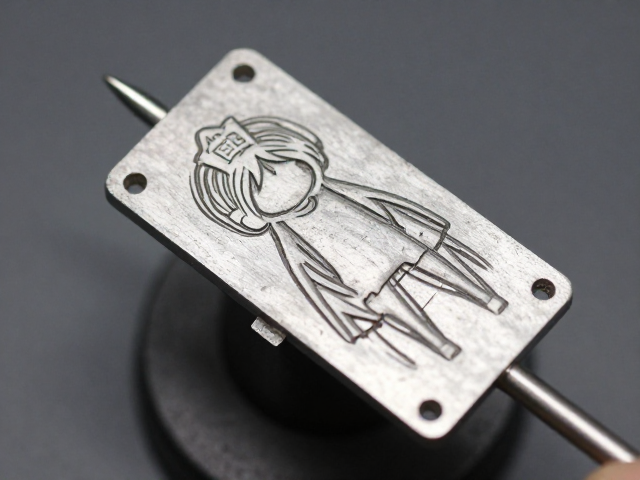
金属蚀刻片腐蚀成型工艺的核心原理
金属蚀刻片腐蚀成型工艺基于光刻技术与化学腐蚀原理,通过光敏胶膜保护金属基材特定区域,利用酸性或碱性溶液溶解未被保护的金属部分,从而在薄片材料上形成精细的三维或平面结构。该工艺利用掩膜版技术,将设计好的电路或图案转移至涂有光刻胶的金属片表面,经过曝光、显影后,暴露出的金属区域在腐蚀液中发生氧化还原反应,实现材料的选择性去除。这种自下而上的减材制造方式,能够在微米级别上控制特征尺寸,特别适用于需要极高细节表现且无法通过传统冲压或CNC加工实现的复杂几何形状。
在手办模型制作领域,传统打桩方式常面临强度不足或细节丢失的问题,而金属蚀刻片因其优异的机械强度和极佳的表面质感,成为高端模型内部骨架或关键连接件的首选材料。通过调整腐蚀液的浓度、温度以及腐蚀时间,可以精确控制蚀刻速率和侧蚀量,从而获得符合设计公差的结构件。这种工艺不仅保留了金属材料本身的刚性,还通过精密的图形设计,使得模型在组装过程中能够实现多点定位和稳固连接,有效解决了大型模型因重心不稳或关节松动导致的变形问题。
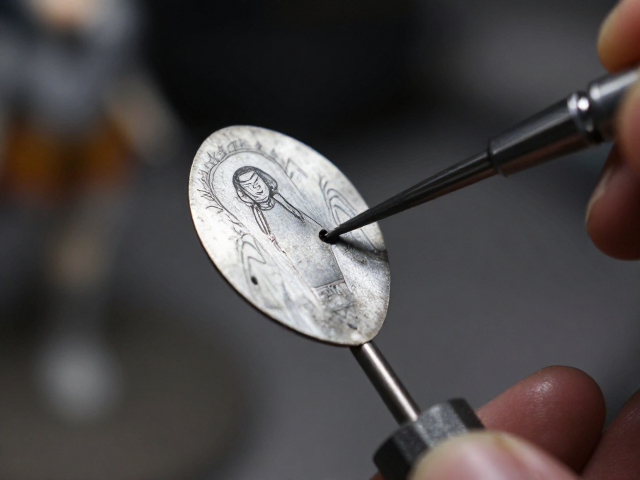
手办模型打桩中的具体应用场景
在机甲类或大型人物手办中,金属蚀刻片常被用于制作内部支撑骨架或关节连接片。由于手办模型在涂装和组装后需要保持长期的姿态稳定,传统的塑料或木质桩位容易因受力不均而断裂,而经过精密蚀刻的金属片具有更高的抗剪切强度。例如,在制作高度超过30厘米的机甲模型时,设计师会在腿部或手臂内部嵌入定制的不锈钢或铜质蚀刻片,这些片材通过激光切割初步定形后,再进行化学腐蚀处理,形成带有精密卡槽和加强筋的复杂结构,确保模型在动态展示下的稳定性。
此外,金属蚀刻片还广泛应用于模型表面的细节装饰与功能性构件的结合。在某些限量版或收藏级手办中,蚀刻片被设计为可拆卸的外部装甲或武器配件,其表面经过拉丝、镜面或喷砂处理,能够呈现出超越塑料注塑件的金属质感。这种应用不仅提升了模型的视觉层次,还通过精密的蚀刻结构实现了模块化的组装方式。例如,某些模型的手部或武器部件采用多层蚀刻片叠加腐蚀成型,通过微小的连接点保持结构完整性,既保证了外观的精细度,又避免了因整体加工导致的结构脆弱。
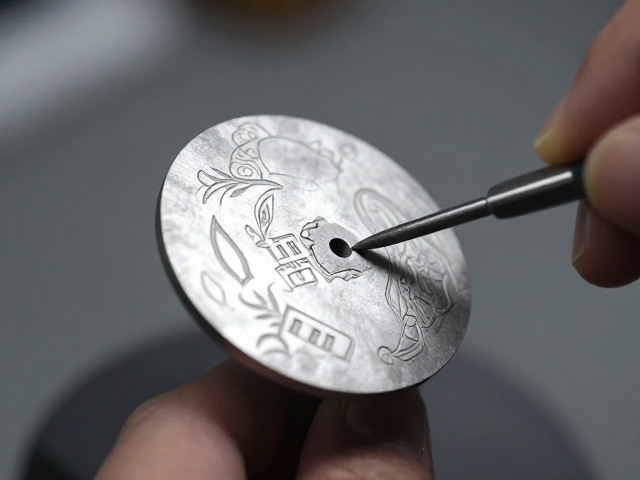
工艺优化策略与关键技术参数
为了提升金属蚀刻片在手办模型中的应用效果,工艺优化需重点关注掩膜版的精度与腐蚀均匀性。高分辨率的干膜或湿膜光刻胶能够提供更清晰的图形边缘,减少因曝光不均导致的边缘毛刺。在实际操作中,采用双面曝光技术可以确保金属片两面图案的对位精度,这对于需要双面咬合或复杂空间结构的打桩件至关重要。同时,腐蚀过程中使用的喷淋腐蚀设备相比浸泡式设备,能更好地控制反应物的更新速率,避免局部腐蚀过度或腐蚀不足,从而保证批次间的一致性。
参数控制方面,腐蚀液的温度和搅拌速度是影响成型质量的关键变量。对于不锈钢或铜材,通常需要在30-45摄氏度的环境下进行腐蚀,搅拌速度控制在每分钟20-40转,以平衡腐蚀速率与表面平整度。此外,后处理工序中的去膜、清洗和钝化处理直接影响最终产品的耐腐蚀性和表面性能。通过优化钝化工艺,可以在金属表面形成致密的氧化层,防止模型在长期展示过程中因环境湿度变化而产生锈迹,延长模型的使用寿命。这些技术细节的精确把控,使得金属蚀刻片能够稳定满足手办模型对精度和强度的严苛要求。