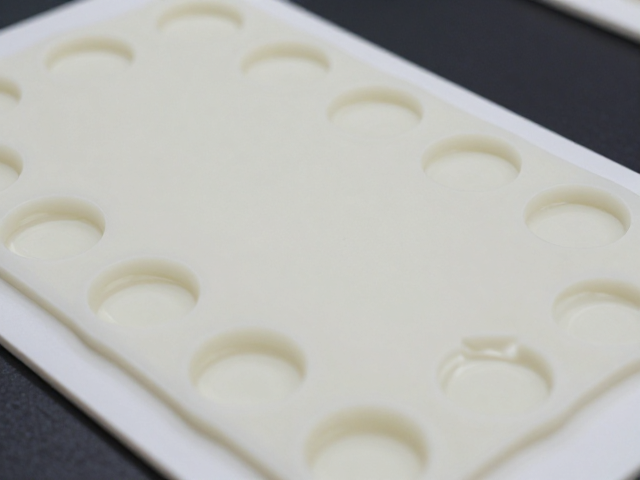
液态硅胶模压一体成型的核心优势与工艺流
液态硅胶(LSI)因其极低的粘度和高流动性,在模压成型过程中能完美填充复杂模具的每一个细微角落,从而实现真正的一体成型结构。与传统的固态硅胶相比,LSI材料在注入模具前无需经过预热或预成型步骤,这一特性大幅缩短了生产周期,同时消除了传统工艺中常见的接缝线缺陷。通过精密的注射系统,材料以受控的压力和速度进入高温模具腔体,随后在加热加压环境下完成硫化反应。这种工艺不仅保证了产品内部结构的致密性,还有效提升了成品的一致性,特别适用于对精度和表面光洁度要求极高的精密零部件生产。
在具体的生产环节中,模具的温度控制与硫化时间的设定直接决定了最终产品的物理性能。模具通常由高精度钢材或铝合金制成,表面经过抛光或蚀纹处理以满足不同的外观需求。LSI材料在模具内受热后,分子链发生交联反应形成三维网状结构,这一过程需要精确计算以确保固化均匀。由于LSI不含有机挥发物,成型过程中不会产生有害气体,符合严格的环保与安全标准。此外,一体成型技术消除了拼接或粘接步骤,使得产品整体强度更高,耐撕裂性能更优,能够承受更严苛的使用环境。
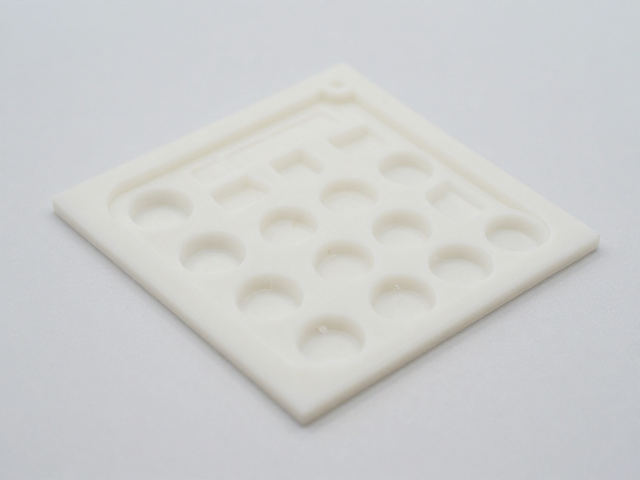
硅胶复模技术在快速原型验证中的应用逻辑
硅胶复模,也称为快速复制或硅橡胶铸造,是一种在原型设计阶段广泛使用的低成本、高效率制造技术。当设计师完成初步模型(通常通过3D打印或CNC加工制成)后,可利用硅胶材料包裹原型制作母模,再通过注入聚氨酯、环氧树脂或低粘度硅胶等原材料,快速复制出多个外观和尺寸一致的样件。这种方法避免了开钢模的高昂成本和漫长周期,使得设计迭代变得更加灵活和迅速。复模得到的样件在表面质感、颜色和透明度上能够高度还原原始模型的特征,为后续的功能测试和外观评估提供了可靠的实物依据。
硅胶复模的过程对材料的选择和工艺控制有着严格的要求。母模的制作质量直接影响复模的精度,因此原型表面需经过严密的清洁和脱模处理。常用的复模材料如聚氨酯,具有良好的耐磨性和耐热性,适合制作功能性测试件;而液态硅胶复模则能提供更佳的弹性和耐候性,适用于模拟最终产品的触感。通常情况下,一个硅胶母模可重复使用数十次甚至上百次,具体次数取决于浇注材料的性质及脱模剂的的使用频率。随着复模数量的增加,母模可能会出现磨损或变形,因此在大批量复制前需定期检查母模状态,以确保复制件的尺寸稳定性。
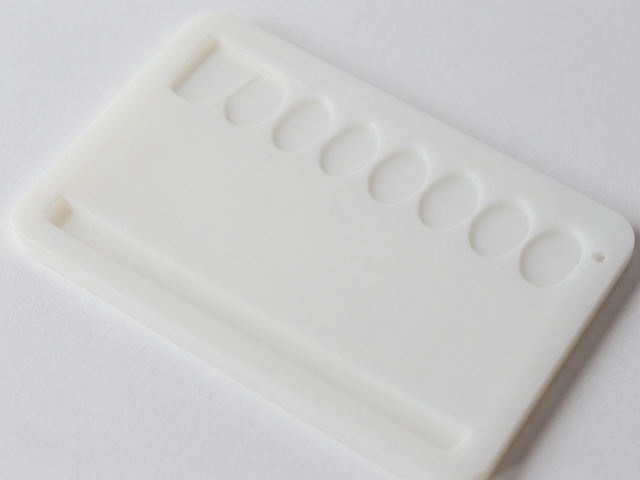
防滑垫产品的材料特性与结构设计要点
防滑垫作为日常生活中常见的功能性产品,其核心价值在于提供稳定的摩擦力与缓冲保护。液态硅胶因其卓越的弹性回复率和耐老化性能,成为高端防滑垫的首选材料。LSI防滑垫表面可设计为多种微观纹理,如波浪纹、点状纹或网格纹,这些结构能有效增加接触面积,提升防滑效果。同时,硅胶材料具备优异的疏水性和耐化学腐蚀性,即使在潮湿或油污环境中仍能保持稳定的抓地力,不易因水分或清洁剂而失效。这种材料特性使得LSI防滑垫广泛应用于厨房、浴室、工业设备及电子设备等领域。
在结构设计方面,防滑垫通常采用双面复合或多层结构以增强功能。例如,底部设置微吸盘结构或高摩擦系数纹理以增强固定效果,顶部则设计为柔软亲肤或高耐磨表面以提升使用体验。LSI材料的一体成型特性使得这些复杂结构能够无缝连接,避免了传统材料拼接处容易开裂或脱落的风险。此外,LSI防滑垫具有出色的耐温性能,可在极寒或高温环境下保持物理性能不变,不会变硬或发粘。这种稳定性确保了产品在长期使用过程中,其防滑性能和结构完整性不受环境因素影响,延长了产品的使用寿命。
生产工艺中的关键控制参数与质量检测
液态硅胶模压与复模生产过程中,温度、压力和时间是三大核心控制参数。硫化温度通常控制在150°C至200°C之间,具体数值取决于硅胶配方中的催化剂类型和活性物含量。压力需足以克服材料粘度并填充模具,通常在0.5至5 MPa范围内调整,过高的压力可能导致模具损伤或材料溢出,过低则会导致缺胶或气泡。硫化时间需根据产品厚度和材料特性精确计算,确保内部完全固化,避免出现“生胶”或“过熟”现象,这直接影响产品的力学性能和长期稳定性。
质量检测是确保产品符合规格的关键环节。外观检查主要关注表面是否有气泡、杂质、缺胶或变形等缺陷,通常采用目视或自动化光学检测系统。尺寸精度通过三坐标测量机(CMI)进行验证,确保关键公差符合设计要求。物理性能测试包括拉伸强度、撕裂强度、硬度及压缩永久变形率等指标,这些数据需符合相关行业标准或客户特定规范。对于防滑垫等产品,还需进行摩擦系数测试和耐老化测试,以评估其实际使用性能。通过严格的过程控制和成品检测,确保每一件出厂产品都具有一致且可靠的质量表现。