PVC高温注塑一体成型的核心机理与工艺难点
聚氯乙烯(PVC)材料在高温环境下表现出独特的热力学行为,其分解温度与加工温度区间极为接近,这要求注塑工艺必须精确控制料筒温度分布。在一体成型过程中,熔融PVC熔体需在高压下快速填充复杂型腔,同时保持分子链的稳定性,避免因局部过热导致降解变色或产生气泡。这一过程对模具的流道设计提出了极高要求,通常采用点浇口或潜伏式浇口以减小剪切应力,确保熔体均匀流动。
工艺参数的设定直接决定了成品的外观质量与力学性能。注射压力通常维持在60-100 MPa之间,具体数值需根据制品壁厚和流长比进行调整。保压阶段对于补偿材料冷却收缩至关重要,保压时间过长可能导致内应力积聚,进而引发后续使用中的开裂或变形。此外,模具温度控制在30-50℃有助于降低熔体粘度,提高充填效率,同时减少制品表面的流痕和熔接痕,确保表面光洁度符合高标准要求。
合模线打磨的精密度控制与表面处理标准
合模线是模具分型面在制品表面留下的痕迹,其存在不可避免,但通过精细的打磨与后处理可使其在视觉和触觉上达到近乎无痕的效果。打磨作业需遵循严格的顺序,先使用粗粒度砂纸去除明显的凸起,再逐步过渡到细粒度砂纸进行抛光。操作时需保持打磨方向与合模线垂直或呈一定角度,避免单向打磨造成表面划痕不均,影响整体美观。
对于高光或镜面要求的PVC制品,打磨后常需配合使用专用的抛光膏或超声波清洗设备进行表面清洁。部分高精度模具通过改进分型面设计,如采用隐藏式分型或阶梯式分型,从源头降低合模线的显著性。在实际生产中,质检环节会使用塞尺检测合模线的紧密度,确保其在允许公差范围内,通常要求合模线间隙不超过0.05mm,以防止渗漏或结构强度下降。
树脂灌注在PVC一体成型中的辅助增强技术
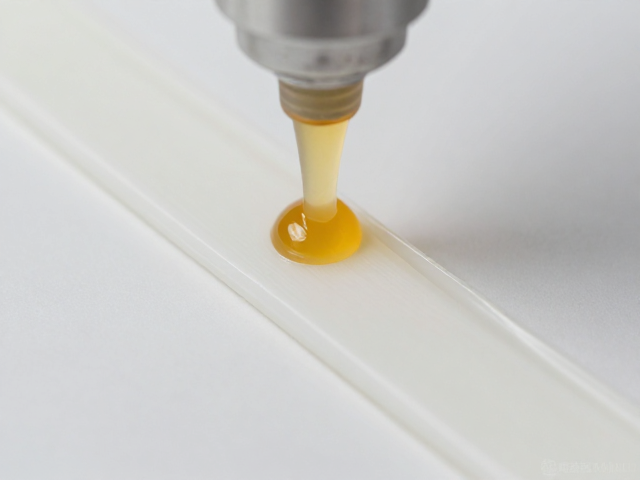
虽然PVC注塑主要依赖热塑性特性,但在某些需要特殊功能或结构增强的场景下,会引入树脂灌注技术作为辅助。这种技术通常用于在注塑成型后,对制品内部的空腔或特定结构进行二次填充,以增强整体刚性或实现密封功能。灌注用的树脂需具备良好的流动性与与PVC材料的相容性,确保两者结合牢固,避免分层或剥离。
灌注工艺的关键在于控制树脂的固化时间与温度,避免对PVC基体造成热冲击。常采用低压灌注方式,将改性环氧树脂或聚氨酯树脂注入预置的腔体内,随后通过加热或自然固化完成成型。这种方法特别适用于大型或结构复杂的PVC部件,能够显著提升制品的耐冲击性能和尺寸稳定性。灌注后的制品需经过严格的强度测试,确保树脂层与PVC基体的结合力满足使用要求。