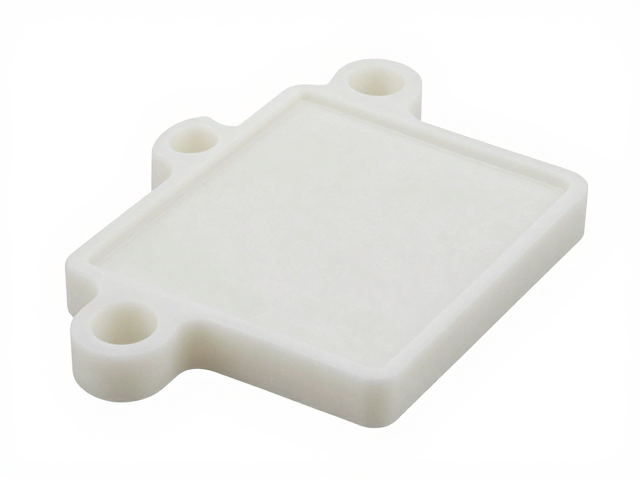
PVC高温注塑一体成型的工艺核心与材料特性
PVC(聚氯乙烯)材料在高温注塑过程中表现出独特的流变行为,其热稳定性与分解温度区间是工艺控制的关键。工业级硬质PVC树脂在160℃至200℃范围内开始熔融,但超过210℃极易发生脱氯化氢反应,导致材料变色和分子链断裂。因此,一体成型技术依赖于精确的温度梯度控制,模具通常采用多区温控系统,确保从浇口到末端的热能分布均匀,避免局部过热或冷料现象。这种工艺优势体现在能够一次性成型结构复杂的部件,减少后续组装工序,提升产品整体强度与密封性。
在实际生产场景中,一体成型解决了传统拼接工艺中常见的接缝开裂问题。通过优化注塑压力与保压时间,材料能够充分填充模具型腔,形成致密的内部结构。对于需要承受一定机械应力或环境变化的PVC部件,如建筑型材配件或工业管道连接件,一体成型技术能提供优于二次加工产品的耐候性和抗冲击性能。材料添加剂如热稳定剂和润滑剂的配比,直接影响最终产品的表面光泽度与尺寸稳定性,需依据具体配方进行微调。
AB树脂白模清件的操作规范与表面处理
AB树脂,即双组分聚氨酯或环氧树脂体系,在制作白模时具有高流动性与快速固化的特点,但清件过程对细节处理要求极高。白模清件主要指去除浇注后残留的飞边、毛刺以及脱模剂痕迹,以恢复模型表面的原始质感。操作时需选用低硬度、高韧性的刮刀或专用清件笔,严格遵循“由边缘向中心、由粗到细”的原则,避免对模型主体造成不可逆的划伤。对于复杂曲面或镂空结构,建议使用压缩空气吹扫配合软毛刷清理死角,确保无残留物堆积。
表面处理是提升AB树脂白模质量的重要环节。清件完成后,模型表面可能存在细微的颗粒感或光泽不均,此时需根据后续工艺需求选择打磨或喷涂底漆。若进行手工打磨,建议从600目砂纸起步,逐步过渡至1000目以上,保持打磨力度均匀,防止局部凹陷。对于需要喷漆或电镀的白模,清件后的清洁度直接决定附着力,需使用无水乙醇或专用清洁剂去除油脂与粉尘,确保表面洁净干燥,为后续工序提供理想基底。
工艺对比与场景适配性分析
PVC高温注塑与AB树脂白模在应用场景中存在显著差异,前者更适合大批量、标准化生产的工业零部件,后者则广泛应用于小批量定制、原型验证或艺术创作领域。PVC注塑的生产周期受限于模具开发与设备调试,但单件成本随产量增加显著降低,且产品一致性高。相比之下,AB树脂白模无需昂贵模具,制作灵活,适合设计迭代迅速的项目,但人工清件与修整时间长,难以实现大规模自动化生产。
选择何种工艺需综合考量产品特性与市场需求。对于需要高强度、耐候性及复杂内部结构的PVC部件,如汽车内饰件或建筑构件,高温注塑一体成型能提供优异的性能表现。而对于外观要求极高、结构复杂且数量有限的展示模型或手办原型,AB树脂白模的清件与打磨过程能赋予作品更高的精细度与艺术价值。两者并非替代关系,而是在不同生产维度下发挥着互补作用,合理匹配工艺可最大化提升生产效率与产品品质。
质量控制要点与常见缺陷规避
在PVC高温注塑过程中,常见缺陷包括缩痕、熔接线及气泡,这些问题的根源多与温度控制、注射速度或材料干燥程度有关。缩痕通常出现在壁厚不均处,需优化浇口位置与冷却时间;熔接线影响外观与强度,可通过提高熔体温度或调整注射顺序改善;气泡则源于材料未充分干燥或排气不畅,需加强预处理与模具排气设计。建立标准化的工艺参数记录表,实时监控关键数据,有助于快速定位并纠正生产偏差。
AB树脂白模的清件质量直接影响最终成品的外观与尺寸精度。常见缺陷表现为划痕、凹陷或表面粗糙,多因工具选择不当或操作手法粗糙所致。为避免此类问题,应定期更换清件工具,保持刃口锋利,并在操作前对模型进行仔细检查,标记易损区域。对于高精度要求的模型,可引入显微镜或放大镜辅助清件,确保细微缺陷不被遗漏。同时,环境温湿度也会影响树脂固化与表面处理效果,建议在恒温恒湿车间进行操作,以维持工艺稳定性。