液态硅胶模压一体成型的工艺原理与材料特性
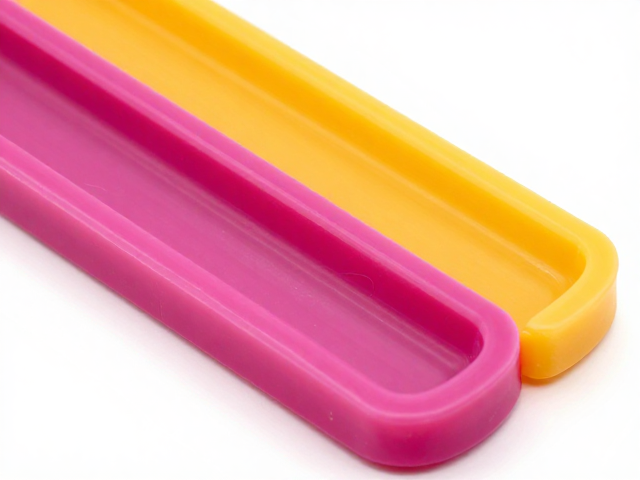
液态硅胶(LSR)作为一种高纯度、双组分硅橡胶材料,其核心优势在于极低的粘度与优异的热稳定性。在模压成型过程中,LSR像液体一样在低压下填充模具型腔,随后通过加热固化形成最终产品。这种工艺特别适用于对生物相容性、耐高低温以及透明度要求极高的场景,如医疗导管、母婴用品及高端电子密封件。与传统的固态硅胶相比,LSR无需经过炼胶、裁切等繁琐的前处理工序,直接从料桶经计量泵输送至模具,实现了从原料到成品的连续化生产,大幅降低了人为操作带来的污染风险。
LSR材料由基胶和固化剂两部分组成,混合后必须在低温下储存以防止提前反应。在注射过程中,两组分在混合头中精确计量并均匀混合,这一过程对设备的精度要求极高。一旦注入模具,材料在150-200摄氏度的高温下迅速交联固化。由于LSR在固化过程中几乎不产生挥发性副产物,因此成品内部无气泡、无杂质,具有极高的结构完整性。这种一体成型的能力消除了传统工艺中常见的粘接缝隙,显著提升了产品的密封性能和机械强度,使得复杂几何形状的零件能够一次性成型,减少了组装步骤和潜在的质量隐患。
模具设计与开模关键要素
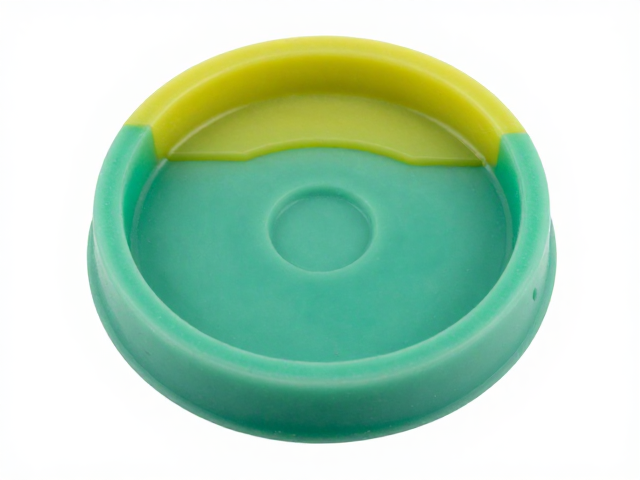
液态硅胶模压对模具的设计精度有着严苛要求,通常采用高硬度钢材或铝合金制造,表面需经过精密抛光处理以确保产品外观质量。模具型腔的设计需考虑LSR在固化过程中的轻微收缩率,通常收缩率在0.2%-0.5%之间,具体数值取决于硅胶配方和固化条件。流道系统设计至关重要,冷流道或热流道需确保材料在输送过程中温度均匀,避免局部过热导致材料降解。浇口位置的选择会影响产品的内应力分布,合理的浇口布局可以减少变形和翘曲,保证尺寸稳定性。
模具的排气系统是决定LSR成型质量的关键环节。由于LSR粘度极低,气体容易被困在型腔深处形成气泡或缺胶。模具需设置严密的排气槽,通常位于分型面或填充区域,排气槽深度需经过精确计算,既要允许气体顺利排出,又要防止硅胶溢出形成飞边。此外,模具的温度控制需高度均匀,多温区加热系统可确保模具各部分温差控制在±1摄氏度以内,这对于高饱和色彩硅胶的均匀固化尤为重要,避免因温度不均导致色差或固化不完全。
高饱和色彩硅胶的配色技术与难点
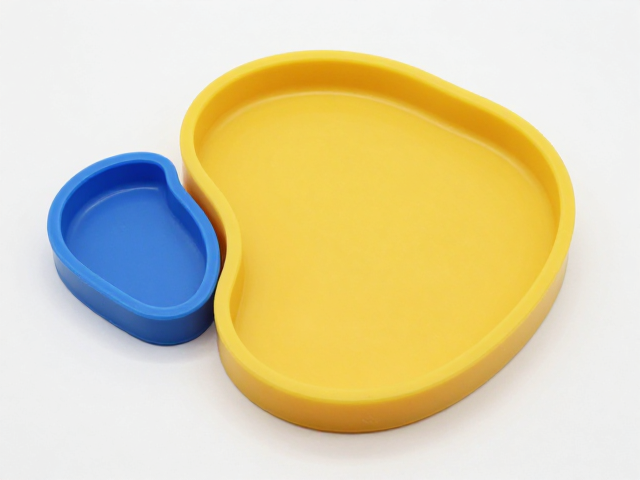
高饱和色彩硅胶在视觉上具有极强的冲击力,但其生产难度远高于普通白色或浅色硅胶。色彩颜料需具备极高的耐热性和化学稳定性,在200摄氏度的高温固化过程中不发生分解或变色。无机颜料如氧化铁、二氧化钛等因其优异的热稳定性常被选用,而有机颜料则需经过特殊筛选以确保其在硅胶基质中的分散性和耐候性。颜料与硅胶基料的混合均匀度直接影响色彩的饱和度与一致性,任何微小的颗粒团聚都会导致产品表面出现色斑或条纹。
配色过程中的分散工艺是技术核心。传统搅拌方式难以实现纳米级分散,通常采用高速分散机或三辊研磨机进行预混合,确保颜料充分浸润硅胶基料。在模压过程中,剪切力可能进一步影响颜料分布,因此需优化注射速度和压力,减少剪切降解。高饱和色彩对模具表面光洁度极为敏感,任何微小的划痕或污渍都会在深色或鲜艳色彩的产品上被放大显现。因此,模具维护频率需高于普通硅胶产品,定期抛光和清洁是保持色彩纯净度的必要措施。
工艺参数控制与质量检测标准
液态硅胶模压的工艺参数包括注射压力、模具温度、固化时间及冷却时间,这些参数需根据产品壁厚、形状复杂度及材料特性进行精确设定。注射压力通常在0.3-0.8 MPa之间,过高的压力可能导致模具飞边或产品变形,过低的压力则可能导致缺胶。模具温度需严格控制在材料推荐范围内,确保固化反应完全。固化时间取决于产品厚度和硅胶配方,通常从几十秒到数分钟不等,需通过实验确定最佳窗口期。冷却时间有助于产品定型,减少脱模时的变形风险。
质量检测涵盖外观检查、尺寸测量、物理性能测试等多个维度。外观检查需使用标准光源箱评估色彩一致性,检测是否有气泡、缺胶、飞边或污渍。尺寸测量使用高精度三坐标测量机或光学投影仪,确保关键尺寸符合公差要求。物理性能测试包括拉伸强度、断裂伸长率、硬度及耐黄变性能等,这些指标直接反映产品的长期使用稳定性。对于医疗或食品接触级产品,还需进行生物相容性测试和迁移性测试,确保材料安全无毒。所有检测数据需记录归档,形成完整的质量追溯体系。