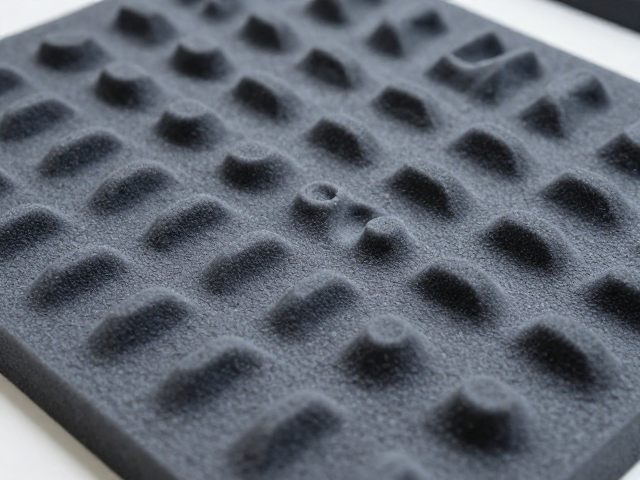
EVA泡沫热压裁切塑形工艺的核心原理
EVA(乙烯-醋酸乙烯共聚物)材料因其独特的闭孔结构和热塑性特征,成为道具制作与模型构建中的主流基材。在加热状态下,EVA内部的分子链获得动能,分子间的排列变得松散,此时施加外部压力即可改变材料形态。这一物理过程使得原本平面的板材能够贴合复杂曲面,或通过模具压制出立体纹理。热压成型的关键在于温度与压力的精准控制,通常加热温度需维持在60至90摄氏度之间,具体数值会根据EVA的密度和醋酸乙烯含量有所波动。
裁切是塑形前的基础步骤,精密的刀具选择直接影响边缘的平整度。使用单刃刀片配合金属尺进行直线切割,或借助旋转刀轮处理曲线,能减少材料边缘的毛糙感。切割过程中需保持刀具垂直,避免倾斜导致切口呈楔形,影响后续拼接。对于需要内部挖空的结构,可采用先钻孔后延伸切割的方式,确保内部转角处留有适当的余量,防止因材料回弹或应力集中导致破裂。
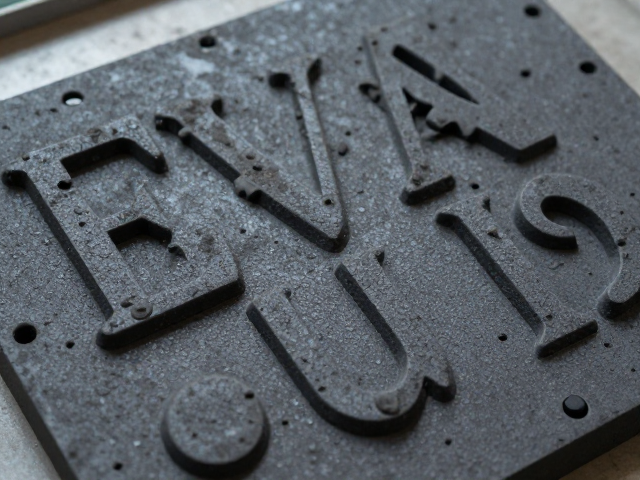
旧化战损处理的美学逻辑与实操技法
战损处理的核心在于模拟材料在长期使用或剧烈冲击下产生的物理损伤,而非简单的涂抹污渍。真实的破损具有层次感,表面漆层剥落、基材断裂、内部填充物外露以及氧化锈蚀需分层表现。首先利用砂纸打磨出不规则的划痕和凹陷,模拟摩擦痕迹。对于深裂口,可使用细锯条或热刀制造不规则断口,再用原子灰或补土填补缝隙,干燥后打磨至与周围曲面自然过渡。
色彩表现上,战损并非单一色调。底层保留EVA原色或浅色底漆,中间层使用深褐色或黑色丙烯颜料渲染裂缝内部,模拟积灰和阴影。表层使用干扫技法,用少量浅色或金属色颜料轻扫凸起边缘,表现磨损后的基材露出。通过滴涂透明清漆或做旧液,在局部形成油污或水渍效果,增强视觉上的陈旧感和真实度。整个过程需严格遵循光影逻辑,确保损伤细节符合受力方向。
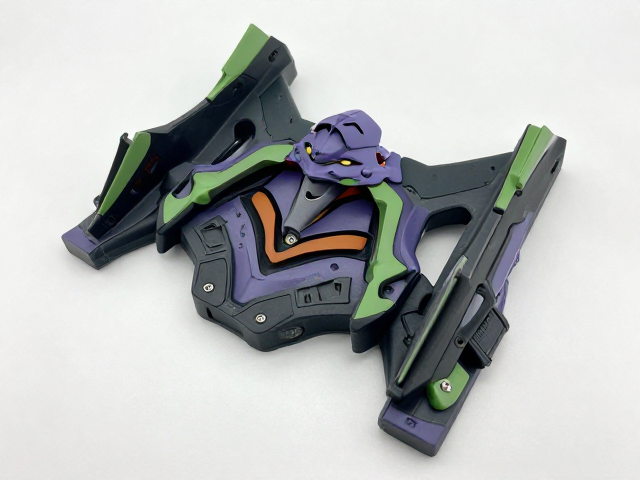
磁吸连接在复杂结构中的应用策略
磁吸连接解决了大型道具在组装与拆卸过程中的结构稳定性问题,同时避免了永久性粘接带来的不可逆损伤。钕铁硼磁铁因其高磁通密度成为首选,但需根据受力方向选择磁铁尺寸与数量。在EVA内部嵌入磁铁时,需预先规划磁铁槽位,确保磁极相对排列(N极对S极),以产生最大吸引力。槽位深度应略小于磁铁高度,留出少量空间填充胶水,防止磁铁在受力时松动或脱落。
固定磁铁时,建议使用快干型氰基丙烯酸酯胶水或环氧树脂,确保磁铁与EVA基材紧密结合。对于需要频繁拆卸的活动部件,如可开合的装甲板或武器配件,可在连接面增加定位销或导向槽,防止磁铁吸附时发生偏移错位。此外,需注意磁铁之间的排斥力可能导致的结构扭曲,在设计时需计算磁力分布,必要时增加辅助支撑结构以平衡应力。
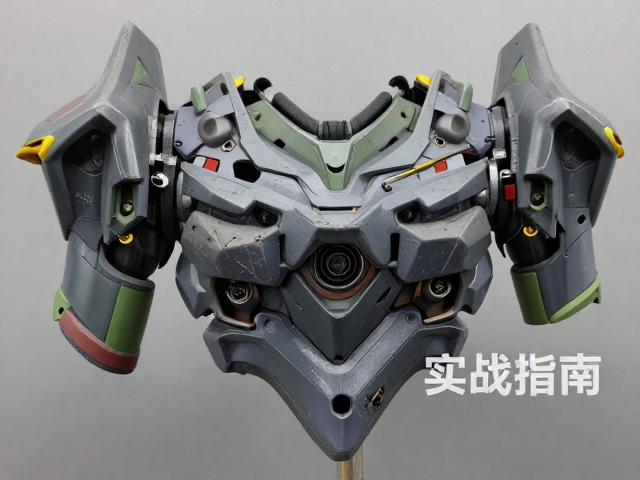
实战案例:重型动力装甲肩甲的制作流程
以一款高约30厘米的重型动力装甲肩甲为例,制作始于高密度EVA板材的热压塑形。将板材置于电热板上加热至70摄氏度,取出后迅速覆盖在预设的模具上,利用夹具固定边缘,待冷却定型后移除模具,此时肩甲主体已具备初步曲面形态。使用热刀对边缘进行修整,确保厚度均匀,避免局部过厚影响整体比例。
接着进行战损处理,使用不同目数的砂纸打磨表面,制造细微划痕。在肩甲边缘和受力集中区域,使用热刀切割出不规则缺口,并用原子灰填补修整。喷涂多层底漆后,使用海绵蘸取深棕色颜料点涂在裂缝处,再用干笔轻扫金属色高光。,在肩甲内侧预设位置嵌入直径1厘米的钕铁硼磁铁,使用环氧树脂固定。完成组装后,肩甲通过背部连接件与主体结合,磁吸点提供足够抓力,确保动作过程中结构稳固,同时便于清洗与维护。