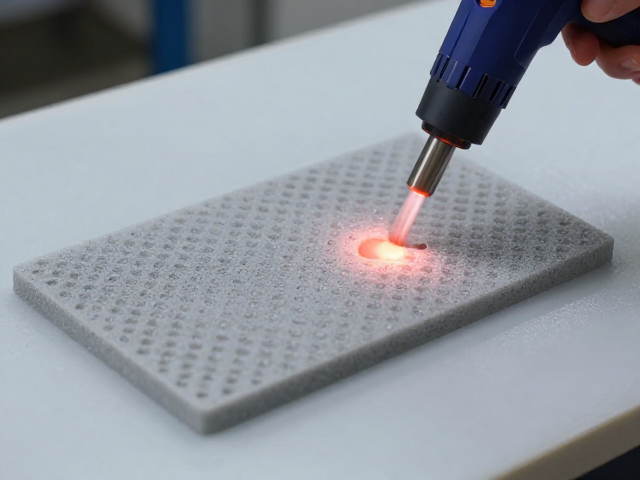
材料特性与热压成型基础
EVA(乙烯-醋酸乙烯共聚物)泡沫因其优异的缓冲性能、柔韧性以及易于加工的特性,常被应用于防护装备、模型制作及个性化辅具的制造中。在热压裁切塑形工艺中,材料内部的交联结构会在受热后发生物理状态的改变,这种变化使得原本坚硬的板材能够像记忆材料一样跟随模具或外力形成特定的三维形态。通过精确控制温度与压力,可以确保材料在冷却定型后保持预期的几何形状,减少回弹现象,从而为后续的结构组装提供高精度的基础部件。
热风枪作为局部加热与塑形的主要工具,其核心优势在于能够提供高定向性的热流,实现对微小区域或复杂曲面的精准控温。与整炉烘箱加热相比,热风枪允许操作者在材料尚未完全软化前,通过手动调整形状来微调细节,这种“半固态”下的可塑性对于需要极高贴合度的产品至关重要。然而,热风枪的气流速度和温度分布会随距离和角度产生剧烈变化,这要求使用者必须建立严密的空间感知能力,以应对材料受热不均可能导致的翘曲或局部过热降解问题。
重心平衡与佩戴体验的物理逻辑
在涉及头部或身体特定部位的穿戴式产品中,重心平衡是决定长期佩戴舒适度的关键物理指标。过重的部件或重心偏移会导致支撑点承受额外的力矩,进而引起肌肉疲劳甚至结构性变形。通过EVA泡沫的热压塑形,可以在不显著增加材料厚度的前提下,通过内部填充物的分布优化或局部减薄设计,将重心向支撑中心靠拢。这种工艺允许在微观层面调整材料密度分布,使得成品在动态使用过程中能更好地抵消惯性力,提升整体的稳定性。
精准控制重心平衡需要结合人体工学数据与材料力学特性进行反复验证。在实际操作中,这意味着每一块经过热压成型的EVA部件都必须经过严密的称重与平衡测试。如果某一部分过轻,可能导致结构强度不足;如果过重,则会破坏整体的平衡感。因此,工艺过程中的每一个裁切边缘和压痕深度都影响着最终的重心位置,必须像对待精密仪器一样对待每一处细节,确保材料在满足功能需求的同时,实现物理力学上的最优解。
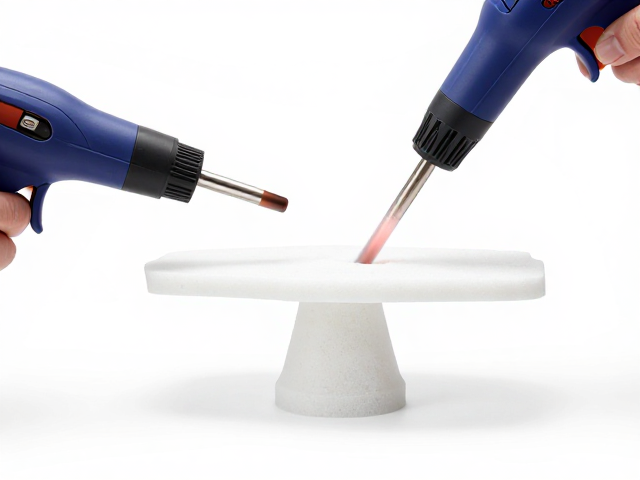
热风枪操作中的动态平衡训练
训练使用热风枪进行精准控制,本质上是训练操作者对热流场与材料形变之间关系的直觉反应。初学者通常面临热风枪晃动、距离控制不当或温度感知滞后等问题,这会导致材料表面出现波纹或局部硬化不均。有效的训练方法包括在标准模具上进行盲操练习,即在不直接观察材料中心形变的情况下,仅凭手感反馈和听觉变化(如材料受热发出的细微声音)来调整枪口角度和移动速度。这种训练有助于建立手眼协调与温度感知的神经联系,提高对材料软化临界点的判断精度。
随着训练的深入,操作者需要掌握在动态中维持平衡的技巧,即在移动热风枪的同时,用手部或辅助工具同步调整材料的受力状态。例如,在塑造弧形结构时,热风枪应呈螺旋式或线性匀速移动,而手指需施加均匀且持续的压力,防止材料因局部过热而塌陷或因冷却过快而产生内应力。这种同步动作要求极高的专注度和肌肉控制力,通过反复模拟不同曲率和大小的部件制作,逐步形成稳定的操作肌肉记忆,从而在复杂工况下依然能保持工艺的稳定性。
工艺参数与质量控制标准
在EVA泡沫热压裁切塑形中,温度范围通常控制在120°C至160°C之间,具体数值取决于EVA材料中VA(醋酸乙烯酯)的含量比例。VA含量越高,材料的柔韧性和耐热性通常越好,但加工温度也需相应微调以避免分解。压力施加需遵循“先轻后重、均匀分布”的原则,初始接触时使用低压去除空气间隙,随后逐步增加压力至材料完全贴合模具,保持压力直至冷却定型。这一过程严禁使用过高的瞬时压力,以免导致材料内部气泡破裂或表面出现永久性压痕,影响外观和结构完整性。
质量控制环节需重点关注尺寸精度、表面光洁度及密度均匀性。使用高精度卡尺测量关键部位尺寸,误差应控制在±0.5mm以内;表面检查需确保无明显的流痕、焦边或气泡;密度测试可通过标准称重法结合体积计算得出,确保每批次材料性能一致。此外,还需记录每次加工的热风枪温度设定、移动速度、压力大小及冷却时间等参数,建立严实的工艺数据库。这些数据不仅用于追溯问题根源,也为后续优化工艺提供真实可靠的依据,确保每一件产品都能在不同环境条件下保持一致的性能表现。