工艺原理与材料特性差异
EVA热压裁切主要依赖物理形变与热熔粘合,通常使用乙烯-醋酸乙烯共聚物(EVA)作为基材。在加热状态下,EVA材料软化,通过模具施加压力使其贴合预定形状,随后冷却定型。这种工艺对材料的延展性要求较高,适合制作具有复杂曲面或需要一定缓冲性能的结构件。光敏树脂则属于增材制造范畴,基于立体光刻(SLA)或数字光处理(DLP)技术,通过紫外激光或光源逐层固化液态树脂。树脂材料在固化前为流体,固化后形成高分子交联网络,能够呈现极高的细节分辨率和表面平整度。
两种工艺在微观结构上存在显著区别。EVA制品内部存在多孔结构或致密的橡胶态结构,表面会保留压合时的纹理特征,且边缘通常经过裁切处理,可能存在轻微的毛边或热压痕迹。光敏树脂固化后形成致密的固体结构,表面无孔隙,能够直接反映模具或光路形成的极细微纹理。材料特性的不同直接决定了后续表面处理的路径,EVA表面具有亲水性且多孔,吸附性强;光敏树脂表面致密,化学稳定性相对较高,但易受紫外线影响发生黄变。
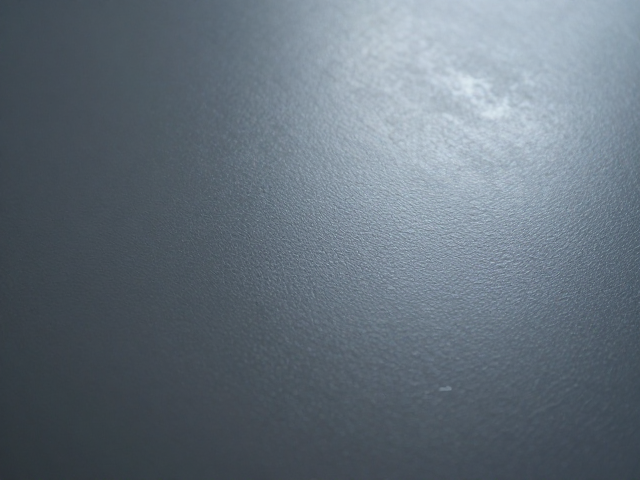
表面效果:哑光与光学的呈现机制
哑光效果在EVA热压工艺中通常通过表面压纹或二次涂层实现。由于EVA本身具有一定的粗糙度,若需获得均匀哑光,常需喷涂哑光漆或进行化学蚀处理。这种哑光质感表现为漫反射,光线照射表面后向各个方向散射,视觉上呈现柔和、不刺眼的视觉效果,但过度处理可能导致涂层附着力下降或细节模糊。在光敏树脂工艺中,哑光效果更多依赖于树脂配方中的消光剂添加或后处理打磨。未打磨的SLA打印件表面具有阶梯效应,呈现自然的半哑光质感;若需高平整度哑光,需经过严密的砂纸打磨及封闭剂处理,以获得细腻的磨砂触感。
高光效果在两种工艺中的实现逻辑截然不同。EVA材料本身难以通过热压直接获得镜面高光,通常需要在成型后进行抛光或覆高光膜,或者使用表面经过特殊光滑处理的EVA薄片进行热压。这种高光更多体现在表面的平滑度上,若基材本身有纹理,高光表现会带有方向性。光敏树脂的高光表现则源于其固化后的致密表面,未加修饰的光敏树脂零件在固化后若去除支撑,表面虽有层纹,但通过简单的溶剂抛光(如丙酮熏蒸针对ABS类树脂或专用抛光液)即可达到接近玻璃的高光效果,光线反射集中,清晰度高,能完美复刻精细图案。
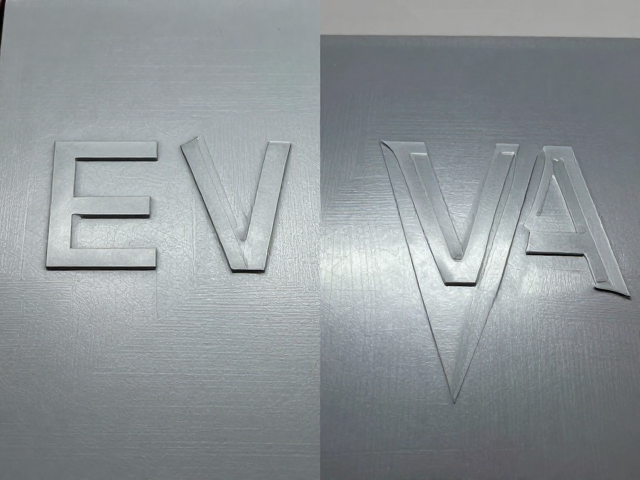
精度控制与细节还原能力
EVA热压裁切的精度受限于模具的加工精度以及材料在加热过程中的收缩率。EVA在受热软化时会发生一定程度的流动和变形,对于细小字符或极细微的几何特征,容易出现边缘圆润或尺寸偏差。裁切过程中的刀具磨损也会影响边缘的锐利度,通常适用于公差范围在±0.5mm至±1mm左右的应用场景。对于大面积平面,热压均匀性较难控制,可能出现局部起泡或贴合不严的现象。
光敏树脂工艺在细节还原方面具有显著优势,其层厚通常可控制在0.01mm至0.1mm之间。这种微观层面的控制能力使得树脂能够精准复刻复杂曲面、尖锐棱角以及微米级的纹理细节。无论是精密齿轮还是带有细微浮雕的装饰件,光敏树脂均能保持极高的几何保真度。然而,树脂工艺对悬垂结构的支持要求较高,支撑点可能在表面留下微小痕迹,需通过后期打磨去除,这在一定程度上影响了最终表面的绝对完整性,但整体尺寸精度通常可维持在±0.1mm以内。
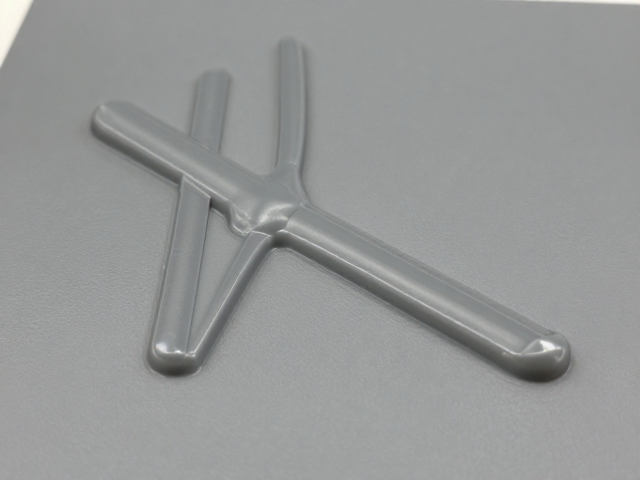
后处理流程与环境适应性
EVA热压裁切后的后处理相对简单,主要涉及去除多余边角料及必要的修整。若需改善表面质感,可进行喷涂或覆膜处理。EVA材料具有良好的耐低温性能,在寒冷环境下不易变脆,但高温环境下可能发生软化或变形,长期使用需考虑热稳定性。此外,EVA具有一定的吸湿性,在潮湿环境中可能吸收水分导致尺寸微变或表面发粘。
光敏树脂的后处理流程较为繁琐,包括清洗去除未固化树脂、二次固化以及支撑去除。清洗过程需使用异丙醇等溶剂,确保残留树脂完全清除,否则会影响最终强度和表面效果。二次固化通常在紫外光箱中进行,以最大化交联反应,提升零件性能。环境适应性方面,大多数标准光敏树脂耐紫外线能力较弱,长期暴露在阳光下易发黄、变脆;耐化学溶剂能力也相对有限,接触强酸强碱或特定有机溶剂可能发生溶解或应力开裂。